MIM für kleine, komplexe Präzisionsteile in Serie
Metal Injection Moulding (MIM) eignet sich für kleine, detailreiche Präzisionsteile in Serie. Je nach Bauteilauslegung können Durchbrüche, Gewinde, Gravuren und feine Konturen bereits im Werkzeug angelegt werden. Richter Formteile prüft die Eignung anhand Ihrer Anforderungen, berät Sie zu Werkstoff und fertigungsgerechter Auslegung und begleitet Ihr Projekt bis zum vereinbarten Lieferzustand.
Was ist Metal Injection Moulding?
Metal Injection Moulding, kurz MIM, ist ein Fertigungsverfahren für komplexe Metallteile. Auf Deutsch wird es als Metallpulverspritzguss bezeichnet. Dabei wird feines Metallpulver mit einem Binder zu einem spritzfähigen Ausgangsmaterial, dem Feedstock, verarbeitet. Dieser wird in einem Werkzeug geformt, anschließend entbindert und gesintert. Beim Sintern verdichtet sich das Bauteil und schrumpft kontrolliert auf sein vorgesehenes Endmaß. Diese Schrumpfung wird bereits bei der Werkzeugauslegung berücksichtigt. So lassen sich Geometrien herstellen, die mit klassischer Pulverpressung oder rein spanender Bearbeitung nur mit höherem Aufwand erreichbar wären. MIM spielt seine Stärken besonders bei kleinen Präzisionsteilen aus, bei denen Bohrungen, Gewinde, Gravuren oder weitere Details bereits bei der Formgebung angelegt werden können. Ob sich diese Möglichkeiten für Ihr Präzisionsteil technisch und wirtschaftlich nutzen lassen, prüft Richter Formteile anhand von Bauteilgröße, Geometrie, Werkstoff, Stückzahl und Toleranzen. Auf dieser Grundlage beraten wir Sie zur fertigungsgerechten Auslegung und stimmen die Umsetzung mit einem geeigneten Produktionspartner ab.
Auf dieser Seite
Wann eignet sich MIM für ein Bauteil?
Mehrere der folgenden Merkmale sprechen dafür, MIM näher zu prüfen. Die endgültige Eignung hängt von der Zeichnung und den Anforderungen an das fertige Teil ab.
Viele Details auf kleinem Raum
Bohrungen, Gewinde, Gravuren und feine Konturen können bereits bei der Formgebung angelegt werden. Welche Details tatsächlich umsetzbar sind, hängt von Werkzeugkonzept, Entformung, Wandstärken und Werkstoff ab.
Wiederkehrender Serienbedarf
Für MIM wird ein Werkzeug benötigt. Der Aufwand dafür muss zum geplanten Bedarf passen. Das Verfahren wird deshalb vor allem dann interessant, wenn komplexe Teile wiederholt und in entsprechenden Stückzahlen gefertigt werden.
Weniger Einzelteile und Fügeschritte
MIM kann Merkmale in einem Präzisionsteil zusammenführen, für die sonst mehrere Einzelteile, Fügeschritte oder spanende Bearbeitungen erforderlich wären. Ob sich diese Schritte tatsächlich reduzieren lassen, wird anhand der konkreten Konstruktion geprüft.
Metallische Eigenschaften und definierter Werkstoff
MIM verarbeitet Metallpulver auf Basis einer festgelegten Legierung. Werkstoff, Wärmebehandlung und Lieferzustand werden auf die Anforderungen des Bauteils abgestimmt.
Fertigungsgerechte Konstruktion
Gleichmäßige Wandstärken und geeignete Übergänge unterstützen eine kontrollierte Entbinderung und Sinterschrumpfung. Eine frühe Abstimmung hilft, Verzug, Materialanhäufungen oder unnötig enge Toleranzen zu vermeiden.
Ein Verfahren von mehreren
MIM ist nicht für jedes Bauteil die beste Lösung. Bei anderen Bauteilgrößen, Belastungen, Werkstoffen oder Serienbedingungen können Feinguss, klassisches Sintern, Gesenkschmieden oder eine spanende Fertigung besser passen.
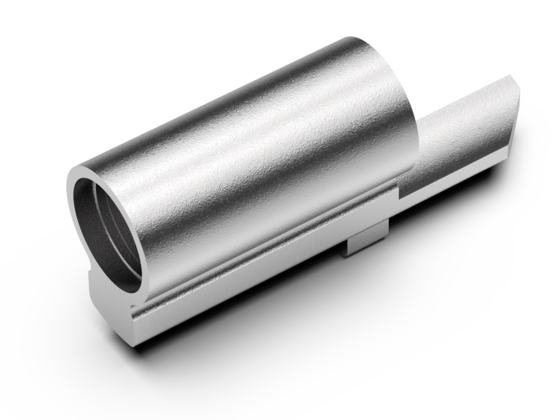
Lässt sich Ihr Bauteil mit MIM fertigen?
Senden Sie uns Ihre Zeichnung und die bereits bekannten Projektdaten. Für eine erste Einordnung helfen Angaben zu Werkstoff, geplantem Bedarf, Toleranzen, Einsatzbedingungen und gewünschtem Lieferzustand. Falls noch nicht alles feststeht, klären wir gemeinsam, welche Informationen für die weitere Prüfung benötigt werden.
MIM mit anderen Verfahren vergleichen
Wie funktioniert der MIM-Prozess?
Ihre Zeichnung und die Anforderungen an das fertige Bauteil bestimmen, wie wir Ihr MIM-Projekt aufsetzen. Richter Formteile klärt mit Ihnen Werkstoff, Funktionsmaße und Lieferzustand. Mit dem ausgewählten Produktionspartner stimmen wir Werkzeugbau, Fertigung und Prüfungen ab und begleiten die Umsetzung bis zur Serienfreigabe.

1. Mischen
Für Ihr Bauteil klären wir zunächst, welche Eigenschaften der Werkstoff im Einsatz erfüllen muss. Auf dieser Grundlage wird das passende Ausgangsmaterial ausgewählt. Für dessen Herstellung werden feines Metallpulver und ein Bindesystem gleichmäßig vermischt. Der Binder macht es möglich, das Metallpulver später im Spritzgießwerkzeug zu formen.

2. Feedstock
Die abgestimmte Materialmischung kommt beim Produktionspartner meist als Granulat zum Einsatz. Dieser sogenannte Feedstock wird in der Spritzgießmaschine erwärmt und fließfähig gemacht. Seine Verarbeitung muss zum Werkzeug und zur Geometrie Ihres Bauteils passen, damit auch feine Konturen ausgeformt werden können.

3. Spritzgießen
Richter Formteile koordiniert den Werkzeugbau auf Basis Ihrer Zeichnung. Dabei werden die spätere Sinterschrumpfung und gegebenenfalls Aufmaße für die Nachbearbeitung berücksichtigt. Der Produktionspartner spritzt den fließfähigen Feedstock in das Werkzeug. Nach dem Abkühlen wird der Grünling entnommen: ein noch binderhaltiges Formteil, das größer ist als das spätere Metallbauteil.

4. Entbindern
Der Produktionspartner entfernt einen großen Teil des Binders aus dem geformten Bauteil. Welches Verfahren dafür eingesetzt wird, hängt vom Feedstock und der Bauteilgeometrie ab. Der entstehende Bräunling ist porös und empfindlich. Je nach Prozess verbleibt zunächst ein Restbinder, der den Zusammenhalt erhält und bei der anschließenden thermischen Behandlung entfernt wird.

5. Sintern
Beim Produktionspartner wird das Bauteil unter kontrollierten Bedingungen gesintert. Die Metallpartikel verbinden sich, das Teil verdichtet sich und schrumpft auf das vorgesehene Sintermaß. Ob anschließend etwa Funktionsflächen bearbeitet, der Werkstoff wärmebehandelt oder die Oberfläche veredelt werden muss, klärt Richter Formteile bereits bei der technischen Abstimmung mit Ihnen. Wir koordinieren diese Folgearbeiten passend zum vereinbarten Lieferzustand.

6. Endkontrolle
Welche Merkmale für den Einsatz Ihres Bauteils nachgewiesen werden müssen, legen wir gemeinsam mit Ihnen fest. Nach den vorgesehenen Fertigungs- und Bearbeitungsschritten werden die vereinbarten Prüfungen durchgeführt und dokumentiert. Zur Bemusterung erhalten Sie die Muster und den Erstmusterprüfbericht. Richter Formteile klärt mögliche Abweichungen mit dem Produktionspartner; erst nach Ihrer Freigabe beginnt die Serienfertigung.
Der MIM-Prozess im Video
MIM-gerecht konstruieren
Die Qualität eines MIM-Bauteils entsteht nicht erst in der Fertigung. Sie beginnt bei einer Konstruktion, die Formgebung, Entbinderung und Sinterschrumpfung zusammen betrachtet. Deshalb stimmen wir Wandstärken, Toleranzen und kritische Geometrien früh mit Ihnen und dem Produktionspartner ab.

Wandstärken möglichst gleichmäßig auslegen
Große Unterschiede in den Wandstärken können zu ungleichmäßiger Abkühlung, Binderentfernung und Schrumpfung führen. Geeignete Übergänge und eine möglichst gleichmäßige Materialverteilung unterstützen einen stabilen Prozess.
Schrumpfung im Werkzeug berücksichtigen
Der Grünling wird größer geformt als das fertige Bauteil. Beim Sintern verdichtet sich das Gefüge und das Teil schrumpft. Dieses Übermaß wird auf Werkstoff, Geometrie und Prozess abgestimmt. Deshalb lässt sich das Werkzeugmaß nicht pauschal aus einem einzelnen allgemeinen Schrumpfwert ableiten.

Details mit dem Werkzeugkonzept abstimmen
Bohrungen, Konturen, Gewinde, Gravuren oder Hinterschneidungen können je nach Geometrie bereits bei der Formgebung angelegt werden. Entscheidend ist, ob sie sich sicher füllen, entformen, während des Sinterns stützen und mit der geforderten Toleranz fertigen lassen.
Toleranzen dort festlegen, wo sie gebraucht werden
Nicht jedes Maß benötigt dieselbe Genauigkeit. Wenn funktionsrelevante Maße früh benannt werden, können Werkzeug, Prozess und mögliche Nachbearbeitung gezielt darauf ausgelegt werden.
Die wichtigsten MIM-Fachbegriffe
Diese Bezeichnungen sollten Sie kennen
Spritzfähiges Ausgangsmaterial aus Metallpulver und einem Bindesystem. Es wird meist als Granulat in der Spritzgießmaschine verarbeitet.
Organische Bestandteile, die das Metallpulver für die Formgebung zusammenhalten und fließfähig machen. Der Binder wird vor und während des Sinterns weitgehend entfernt.
Das geformte Bauteil direkt nach dem Spritzgießen. Es enthält noch den Binder, besitzt noch nicht das Endmaß und ist mechanisch empfindlicher als das fertige Teil.
Das poröse Bauteil nach einem wesentlichen Teil der Binderentfernung. Es wird anschließend gesintert und dabei verdichtet.
Thermischer Prozess unterhalb der Schmelztemperatur des Hauptwerkstoffs. Die Metallpartikel verbinden sich, das Bauteil verdichtet sich und schrumpft auf sein vorgesehenes Endmaß.
Verhältnis der erreichten Bauteildichte zur theoretischen Dichte des Werkstoffs. Der konkrete Wert ist werkstoff- und prozessabhängig.
Die Entbinderung beschreibt einen zweistufigen Prozess bei der Herstellung von Gussteilen im MIM Verfahren. Dabei wird bei einer thermischen oder katalytischen Entbinderung der Binder vom Grünling entfernt, sodass das übrig bleibende Bauteil rein metallisch ist.
Vorteile und Grenzen von MIM
MIM ermöglicht viele geometrische Details bei kleinen Präzisionsteilen und kann dadurch Einzelteile oder zusätzliche Bearbeitungsschritte reduzieren. Gleichzeitig stellt das Verfahren klare Anforderungen an Bauteilgröße, Konstruktion, Werkzeug und Serienbedarf.
Bohrungen, Gewinde, Gravuren und feine Konturen können bei der Formgebung angelegt werden
Werkzeug- und Anlaufaufwand müssen zur geplanten Serie passen
Merkmale mehrerer Einzelteile können in einem Präzisionsteil zusammengeführt werden
Bauteilgröße und Wandstärken beeinflussen Entbinderung, Prozessdauer und Wirtschaftlichkeit
Hohe Detailgenauigkeit bei kleinen Präzisionsteilen und geeigneter Bauteilauslegung
Schrumpfung und möglicher Verzug müssen konstruktiv berücksichtigt werden
Reproduzierbare Serienfertigung nach erfolgreicher Prozessauslegung
Enge Toleranzen hängen vom einzelnen Maß, Werkstoff, Bauteil und Lieferzustand ab
Unterschiedliche metallische Werkstoffe und Eigenschaftsprofile
Nachbearbeitung kann weiterhin erforderlich sein
Potenzial, spanende Bearbeitung und Fügeschritte zu reduzieren
Nicht jede Geometrie, Stückzahl oder Werkstoffanforderung ist mit MIM sinnvoll umsetzbar
Wenn MIM nicht die beste Lösung ist
Ein komplexes Metallbauteil muss nicht automatisch im MIM-Verfahren entstehen. Je nach Größe, Belastung, Werkstoff, Stückzahl und gewünschtem Lieferzustand können Feinguss, klassisches Sintern oder Gesenkschmieden besser passen. Richter Formteile betrachtet deshalb nicht nur ein Verfahren. Wir gleichen die Anforderungen Ihres Bauteils mit den Möglichkeiten unserer vier Fertigungsverfahren ab und zeigen, welche Lösung technisch und wirtschaftlich sinnvoll erscheint.
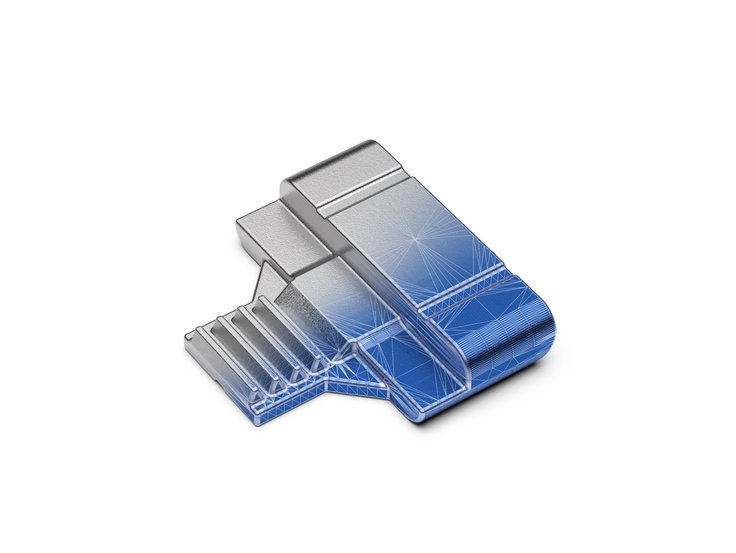
Feinguss
Feinguss für kundenspezifische Präzisionsteile – mit filigranen Konturen und Innengeometrien aus einer großen Auswahl gießbarer Legierungen.
Feinguss ansehen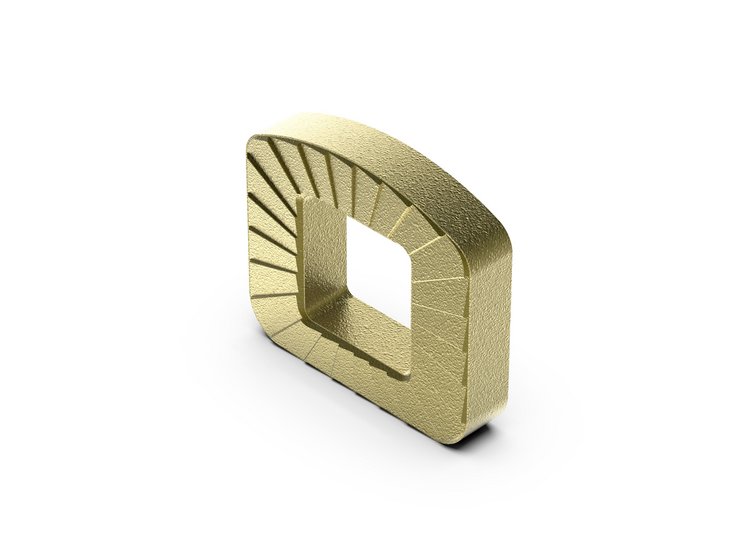
Sintern
Pressen und Sintern für Bauteile in Serie – mit vielen Konturen bereits aus dem Werkzeug, ohne aufwendiges Fräsen oder Drehen.
Sintern ansehen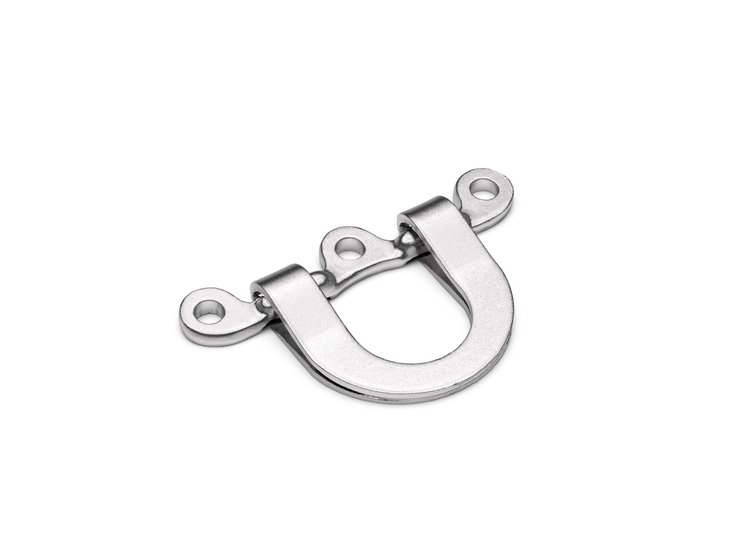
Gesenkschmieden
Geschmiedete Bauteile für hohe Belastungen – mit Werkstoff und Auslegung passend zu Kräften, denen Ihr Bauteil im Einsatz standhalten muss.
Gesenkschmieden ansehenMIM-Werkstoffe bei Richter Formteile
Die Werkstoffauswahl bestimmt, welche mechanischen, thermischen oder korrosionsbezogenen Eigenschaften ein MIM-Bauteil erreichen kann. Entscheidend ist deshalb nicht nur, ob ein Werkstoff grundsätzlich im MIM-Verfahren verarbeitet werden kann. Er muss auch für die konkrete Geometrie, den Produktionsprozess und den gewünschten Lieferzustand verfügbar sein. Richter Formteile stellt technische Datenblätter zu verschiedenen MIM-Werkstoffgruppen bereit. Gemeinsam klären wir, welcher Werkstoff zu Bauteilfunktion, Einsatzbedingungen, Wärmebehandlung und weiteren Bearbeitungsschritten passt.
In welchen Branchen wird MIM eingesetzt?
MIM wird in unterschiedlichen Branchen eingesetzt, wenn kleine Präzisionsteile viele Details auf engem Raum mit einem wiederkehrenden Serienbedarf verbinden sollen.
Fahrzeugbau
Kleine, komplexe Funktionsbauteile und Komponenten mit definierten Anforderungen an Präzision und Maßhaltigkeit
Maschinenbau
Präzise Kleinbauteile, Funktionskomponenten und mechanisch belastete Bauteile
Antriebstechnik
Komplexe Kleinteile und Funktionskomponenten für Antriebssysteme
Elektroindustrie
Präzise Metallteile für elektrische und elektromechanische Anwendungen
Medizintechnik
Filigrane Präzisionsteile und komplexe Komponenten mit besonderen Anforderungen an Werkstoff, Oberfläche und Prüfung
Armaturen und Pumpen
Kleine, komplexe Funktionsbauteile, abgestimmt auf Medium, Belastung und Einsatzbedingungen
Technische MIM-Daten bei Richter Formteile
Die erreichbaren Werte hängen von Bauteilgröße, Geometrie, Werkstoff, Prozess und vereinbartem Lieferzustand ab.
Standardgewicht:
0,001 - 0,150 kg
Produktion:
Asien
Zertifiziert nach:
DIN ISO 9001, 14001, IATF 16949
Toleranzen:
ca. +/- 0,3% vom Nennmaß
Oberflächen:
Ra 3,2
Werkstoffe:
Stahl, Edelstahl, Hartmetall und Kupfer
Nachbearbeitung:
Eigene CNC-Bearbeitungszentren, Wärmebehandlungen nach Kundenspezifikation
Ihr MIM-Projekt mit Richter Formteile
Sie geben uns Ihre Zeichnung und sagen, was das Bauteil leisten muss. Wir prüfen die technische Umsetzung und wählen einen geeigneten Produktionspartner aus unserem internationalen Netzwerk.
Richter Formteile koordiniert Werkzeugbau und Bemusterung. Erst nach Ihrer Freigabe beginnt die Serienfertigung.
Falls erforderlich, stimmen wir mechanische Bearbeitung, Wärmebehandlung, Oberflächenbehandlung oder Montage ab.
Full Service für Ihr MIM-Bauteil
Über die technische Projektbegleitung hinaus bietet Richter Formteile weitere Vorteile für eine verlässliche Abwicklung und Versorgung:
- Vertragspartner in Deutschland
Richter Formteile koordiniert die beteiligten Produktionspartner und bleibt Ihr verantwortlicher Ansprechpartner. - Qualitätsprüfung vor Ort
Die vereinbarten Prozesse und Qualitätsmerkmale werden direkt bei den Produktionspartnern geprüft. - Vorfinanzierung und Einlagerung
Den abgestimmten Bedarf produziert und finanziert Richter Formteile im vereinbarten Rahmen vor und lagert ihn in Leonberg ein. - Just-in-Time-Lieferung nach Abruf
Die vereinbarten Losgrößen werden bedarfsgerecht aus dem Lager in Leonberg geliefert.
Sprechen wir über Ihr MIM-Bauteil
Häufige Fragen
Zu MIM und MIM-Projekten
Beim Metal Injection Moulding wird Metallpulver mit einem Binder zu einem spritzfähigen Feedstock verarbeitet. Dieser wird im Werkzeug geformt, entbindert und anschließend gesintert. Dabei verdichtet sich das Bauteil und schrumpft kontrolliert auf sein vorgesehenes Endmaß.
MIM eignet sich besonders für kleine Metallbauteile mit komplexer Geometrie und wiederkehrendem Serienbedarf. Ob das Verfahren technisch und wirtschaftlich passt, hängt unter anderem von Bauteilgröße, Werkstoff, Toleranzen, Werkzeugaufwand und geplanter Menge ab.
Erreichbare Toleranzen hängen vom einzelnen Maß, der Geometrie, dem Werkstoff, der Bauteilgröße und dem gewünschten Lieferzustand ab. Funktionsrelevante Maße werden deshalb für das konkrete Bauteil geprüft. Falls erforderlich, können zusätzliche Bearbeitungsschritte abgestimmt werden.
Richter Formteile bietet verschiedene Stahl- und weitere metallische Werkstoffgruppen für MIM-Projekte an. Welche Werkstoffe aktuell verfügbar sind und zur jeweiligen Anwendung passen, wird anhand der Bauteilanforderungen und der technischen Datenblätter geprüft.
Je nach Bauteil und vereinbartem Lieferzustand koordiniert Richter Formteile mechanische Bearbeitung, Wärmebehandlung, Oberflächenbehandlung oder Montage. Der konkrete Leistungsumfang wird im Projekt festgelegt.
Eine erste technische Abstimmung kann bereits anhand von Bauteilfunktion, Einbausituation, geplanter Menge und bekannten Anforderungen beginnen. Für eine belastbare Machbarkeits- und Angebotsprüfung werden im weiteren Verlauf eine Zeichnung oder geeignete 3D-Daten benötigt.
Richter Formteile bleibt Ihre Schnittstelle für technische Klärung, Produktionspartner, Qualität und Lieferung. Die genaue vertragliche Ausgestaltung und die beteiligten Leistungen werden im Angebot festgelegt.
Ihr Ansprechpartner für MIM
Sie möchten eine Geometrie, einen Werkstoff oder den passenden Fertigungsweg besprechen? Ihr Ansprechpartner klärt mit Ihnen, welche Angaben für eine erste technische Einordnung benötigt werden.
Timo Richter
Geschäftsführung
+49 7152 90171-0
t.richter@richterformteile.com
Sprechen wir über Ihr MIM-Bauteil
Senden Sie uns Ihre Zeichnung oder die bereits bekannten Projektdaten. Falls Angaben fehlen, klären wir gemeinsam, was für die technische Prüfung noch benötigt wird.