Sinterteile für Ihre Serienfertigung, von der Auslegung bis zur Lieferung
Beim Pressen erhält Metallpulver bereits weitgehend die Form des späteren Bauteils. Das anschließende Sintern verfestigt den Werkstoff. So lassen sich in Serie viele Konturen herstellen, die sonst durch Fräsen oder Drehen entstehen müssten. Richter Formteile klärt anhand Ihrer Zeichnung, welche Geometrien direkt gefertigt werden können und wo Nachbearbeitung nötig ist. Wir beraten Sie zur Werkstoffwahl, koordinieren Werkzeugbau und Bemusterung mit dem Produktionspartner und organisieren die Serienlieferung nach Ihrem Bedarf.
Was ist Sintern?
Sintern ist eine Wärmebehandlung, bei der sich Pulverpartikel zu einem festen Werkstoff verbinden. Beim hier beschriebenen konventionellen Pressen und Sintern wird Metallpulver zunächst in einem Werkzeug verdichtet. Dabei entsteht ein Grünling: ein gepresster, noch ungesinterter Formkörper. Im Sinterofen verbinden sich seine Pulverpartikel metallurgisch, sodass das Bauteil seine für den Einsatz benötigten Eigenschaften entwickeln kann. Die Temperatur liegt unterhalb des Schmelzpunkts des metallischen Hauptbestandteils. Je nach Werkstoff können einzelne Bestandteile flüssig werden und den Vorgang unterstützen. Auch MIM nutzt einen Sinterschritt. Die Formgebung erfolgt dort jedoch durch Spritzgießen einer Mischung aus Metallpulver und Bindemittel.
Auf dieser Seite
Wann eignet sich Sintern für Ihr Bauteil?
Richter Formteile beurteilt die Eignung anhand Ihrer Zeichnung und der vorgesehenen Bauteilfunktion. Wir betrachten dabei die gesamte Fertigung bis zum gewünschten Lieferzustand: Eine gut pressbare Grundform allein genügt nicht, wenn aufwendige Folgearbeiten den Vorteil wieder aufheben. In der technischen und wirtschaftlichen Abstimmung führen wir deshalb fünf Punkte zusammen.
Geometrie
An Ihrer Zeichnung klären wir mit dem Produktionspartner, ob die Form zur Pressrichtung passt und sich aus dem Werkzeug entnehmen lässt. Merkmale, die zusätzliche Bearbeitung benötigen, werden in die Fertigungsplanung einbezogen.
Werkstoff
Festigkeit, Verschleißverhalten und Korrosionsbeständigkeit müssen zu den Einsatzbedingungen passen. Neben der Legierung beeinflussen auch Dichte und Behandlung die Eigenschaften.
Funktion
Soll das Teil Kräfte übertragen, eine Gleitfunktion erfüllen oder abdichten? Daraus ergeben sich unterschiedliche Anforderungen an Werkstoff und Porenstruktur.
Lieferzustand
Ihre Funktionsmaße bestimmen, wo der gesinterte Zustand ausreicht und wo Kalibrieren, Bearbeitung oder weitere Behandlung erforderlich sind. Diesen Umfang stimmen wir vor der Beauftragung ab.
Serienbedarf
Werkzeugbau und Anlauf verursachen einen einmaligen Aufwand. Wir betrachten diesen zusammen mit Jahresbedarf, Fertigungskosten und möglichen Folgeoperationen.
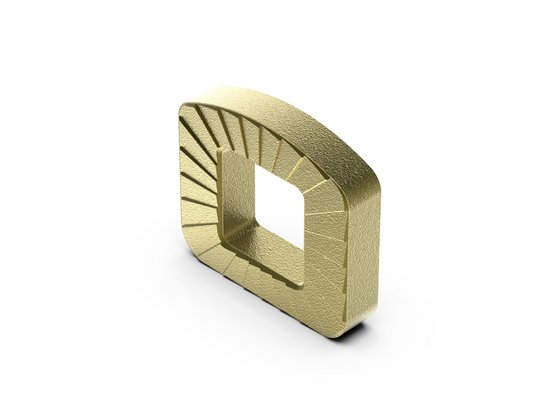
Lässt sich Ihr Bauteil mit Sintern fertigen?
Senden Sie uns Ihre Zeichnung und die bereits bekannten Anforderungen. Gemeinsam klären wir, ob Pressen und Sintern zu Ihrem Bauteil passt und welche Angaben für die weitere Prüfung benötigt werden.
Sintern mit anderen Verfahren vergleichen
Wie entstehen Sinterteile?
Richter Formteile stimmt Ihr Sinterteil von der Zeichnung bis zum benötigten Lieferzustand mit Ihnen ab. Wir klären Werkstoff, Funktionsmaße und Prüfanforderungen und wählen einen geeigneten Produktionspartner aus. Auf dieser Grundlage koordinieren wir Werkzeugbau, Bemusterung und Fertigung. Dabei müssen Pulvermischung, Presswerkzeug und Ofenprozess auf dasselbe Bauteilziel abgestimmt sein.

1. Ausgangsstoff der Sinterteile mischen
Welche Eigenschaften Ihr Bauteil im Einsatz benötigt, klären wir mit Ihnen bei der Werkstoffauswahl. Die dafür vorgesehene Pulvermischung wird gleichmäßig aufbereitet. Je nach Werkstoff enthält sie Legierungselemente und Presshilfsmittel, die das Verdichten und die Entnahme aus dem Werkzeug unterstützen.

2. Formgebung
Richter Formteile koordiniert die Werkzeugabstimmung anhand Ihrer Zeichnung. Pressrichtung, Funktionsmaße und spätere Maßänderungen werden dabei berücksichtigt. Beim Produktionspartner wird die Pulvermischung in das Werkzeug gefüllt und mit Stempeln gepresst. Der entstehende Grünling besitzt bereits die Bauteilkontur, muss aber vorsichtig entnommen werden, da er noch nicht die Festigkeit des gesinterten Teils hat.

3. Sintern
Der Produktionspartner erwärmt den Grünling unter kontrollierten Bedingungen. Verwendete organische Presshilfsmittel werden dabei zunächst entfernt. Bei der anschließenden Sintertemperatur wachsen die Verbindungen zwischen den Metallpartikeln; Gefüge und gegebenenfalls Maße verändern sich. Den benötigten Werkstoffzustand und die maßlichen Anforderungen klärt Richter Formteile mit Ihnen als Grundlage für die Prozessabstimmung.

4. Abkühlung & Nachbearbeitung
Das Bauteil kühlt unter festgelegten Bedingungen ab, die das Gefüge und die Werkstoffeigenschaften mitbestimmen. Welche weiteren Schritte Ihr Teil benötigt, stimmen wir bereits bei der technischen Klärung ab. Richter Formteile koordiniert beispielsweise Kalibrieren, mechanische Bearbeitung, Wärme- oder Oberflächenbehandlung entsprechend Ihrer Zeichnung und dem vereinbarten Lieferzustand.

5. Endkontrolle
Welche Merkmale für die Funktion Ihres Sinterteils geprüft werden müssen, legen wir gemeinsam mit Ihnen fest. Nach den vorgesehenen Fertigungs- und Bearbeitungsschritten werden diese Merkmale geprüft und dokumentiert. Zur Bemusterung erhalten Sie die Erstmuster und den Erstmusterprüfbericht. Richter Formteile klärt mögliche Abweichungen mit dem Produktionspartner; erst nach Ihrer Freigabe beginnt die Serienfertigung.
Welche Temperaturen werden beim Sintern benötigt?
Die Sintertemperatur hängt vom Werkstoff und den gewünschten Bauteileigenschaften ab. Eisenbasierte Werkstoffe werden beim konventionellen Pressen und Sintern häufig bei etwa 1.120 bis 1.150 °C gesintert. Für andere Werkstoffe können andere Temperaturen erforderlich sein. Auch die Haltezeit, die Ofenatmosphäre und die Abkühlung beeinflussen das Ergebnis.
Ob Sintern für Ihr Bauteil geeignet ist, beurteilt sich deshalb nicht allein nach der Temperatur. Maßgeblich sind die Geometrie, die benötigten Werkstoffeigenschaften, die Toleranzen und der gewünschte Lieferzustand
Pressen und Sintern im Video
Sintergerecht konstruieren
Bei der sintergerechten Auslegung bringt Richter Formteile Ihre Funktionsanforderungen und die Möglichkeiten des Presswerkzeugs zusammen. Mit Ihnen und dem Produktionspartner klären wir vor dem Werkzeugbau, welche Konturen direkt entstehen können und welche Merkmale bearbeitet werden müssen. Dabei betrachten wir Pressrichtung, Pulverfüllung und die unbeschädigte Entnahme des Grünlings gemeinsam.
Pressrichtung und Werkzeug gemeinsam betrachten
Konturen und Absätze werden so angeordnet, dass sie sich pressen und ausstoßen lassen. Dünne Bereiche, scharfe Innenkanten und abrupte Querschnittswechsel können die Formgebung erschweren oder das Werkzeug stark beanspruchen. Geeignete Übergänge und eine abgestimmte Geometrie helfen, diese Stellen fertigungsgerecht auszulegen.
Funktionsmerkmale gezielt bearbeiten
Bei Querbohrungen, Hinterschneidungen oder Gewinden prüfen wir die konkrete Ausführung. Lassen sie sich nicht direkt pressen, wird eine geeignete Bearbeitung eingeplant. Müssen dafür Geometrien angepasst werden, stimmen wir die Änderung mit Ihnen ab. Die geforderte Bauteilfunktion bleibt die Grundlage der Auslegung.
Welche Rolle spielt die Porosität?
Konventionell gepresste und gesinterte Werkstoffe können Restporen enthalten. Welche Bedeutung diese haben, hängt von der Bauteilfunktion ab. Die reine Angabe einer Dichte beantwortet noch nicht alle Fragen zu Belastbarkeit oder Dichtheit.
Belastung und Dichtheit
Richter Formteile klärt mit Ihnen, welche Belastungen das Bauteil aufnehmen muss. Soll es zusätzlich abdichten, gehören auch Medium und Einsatzbedingungen in die technische Abstimmung. Mit dem Produktionspartner gleichen wir diese Anforderungen mit Werkstoff, Dichte und Behandlung ab und vereinbaren die erforderlichen Nachweise. So wird die Porosität im Zusammenhang mit der tatsächlichen Funktion bewertet.
Poren als Teil der Funktion
Bei selbstschmierenden Sinterlagern können Poren als Speicher für Schmierstoff dienen. Gesinterte Filtermedien nutzen eine gezielt durchlässige Struktur. Diese allgemeinen Anwendungen zeigen, weshalb Porosität auch eine gewünschte Werkstoffeigenschaft sein kann. Die vorgesehene Funktion bestimmt, welche Porenstruktur benötigt wird und welche Eigenschaften nachzuweisen sind.
Vorteile und Grenzen des Sinterverfahrens
Was für Pressen und Sintern spricht
- Viele Konturen entstehen bereits beim Pressen. Dadurch kann weniger Fräs- oder Dreharbeit erforderlich sein.
- Ein abgestimmter Werkzeug- und Fertigungsprozess ermöglicht wiederholbare Geometrien in Serie.
- Pulvermischung, Dichte und Behandlung lassen sich auf die benötigten Eigenschaften abstimmen.
- Die Formgebung aus Pulver nutzt das Material gut aus, weil ein großer Teil der Kontur bereits beim Pressen entsteht.
Was in die Planung gehört
- Werkzeugbau und Fertigungsanlauf müssen zum geplanten Bedarf passen.
- Pressrichtung und Entnahme begrenzen die direkt formbaren Merkmale.
- Anforderungen an Festigkeit und Dichtheit benötigen einen passenden Werkstoff- und Prozesszustand.
- Zusätzliche Bearbeitung, Behandlung und Prüfung beeinflussen Stückkosten und Ablauf.

Welches Verfahren passt zu Ihrem Bauteil?
Wenn sich die Geometrie im Presswerkzeug nur mit hohem Aufwand umsetzen lässt, lohnt sich der Blick auf Alternativen: Richter Formteile bezieht auch MIM, Feinguss und Gesenkschmieden ein. Die passende Route richtet sich nach Bauteilform, Eigenschaften und
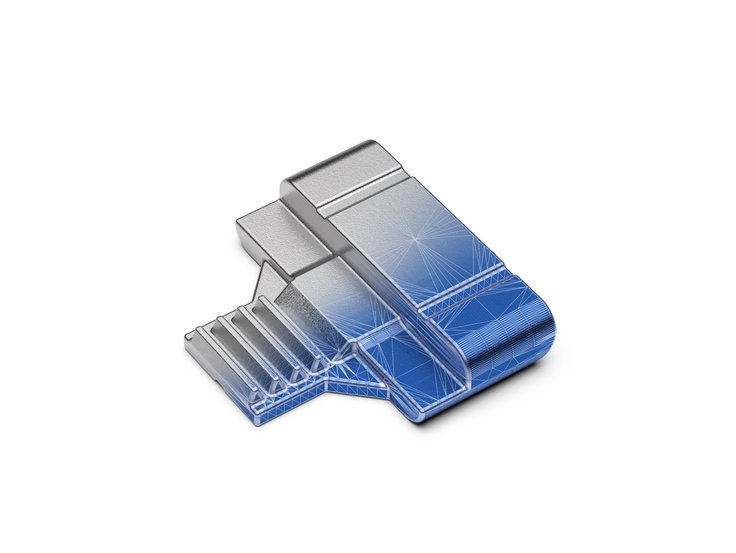
Feinguss
Feinguss für kundenspezifische Präzisionsteile – mit filigranen Konturen und Innengeometrien aus einer großen Auswahl gießbarer Legierungen.
Feinguss ansehen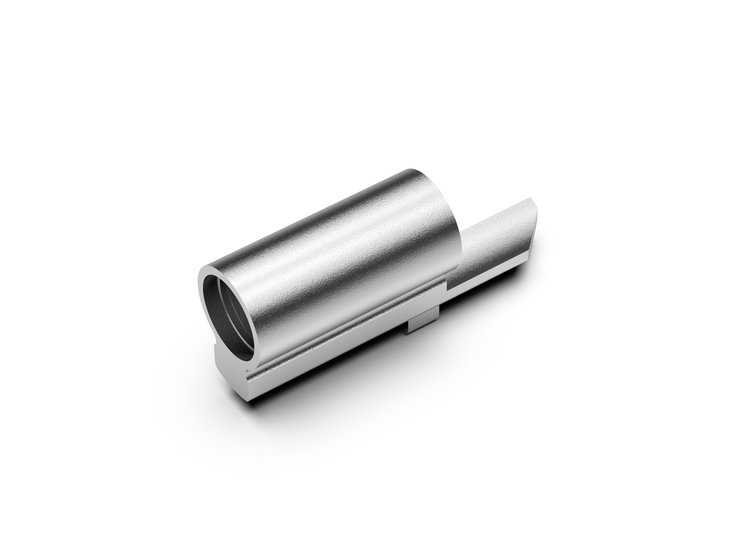
MIM
Metal Injection Moulding für kleine, detailreiche Präzisionsteile in Serie – mit Gewinden, Gravuren und feinen Konturen bereits im Werkzeug angelegt.
MIM ansehen
Gesenkschmieden
Geschmiedete Bauteile für hohe Belastungen – mit Werkstoff und Auslegung passend zu Kräften, denen Ihr Bauteil im Einsatz standhalten muss.
Gesenkschmieden ansehenSinterwerkstoffe bei Richter Formteile
Richter Formteile berät Sie zur Werkstoffwahl anhand der geforderten Belastbarkeit, des Verschleißverhaltens und der Einsatzbedingungen. Gemeinsam mit dem Produktionspartner klären wir, welche Legierung und welcher Fertigungszustand dazu passen. Dichte und Behandlung beziehen wir in die Auswahl ein, weil sie die erreichbaren Eigenschaften mitbestimmen. Unsere veröffentlichten Datenblätter enthalten Sintereisen und Sinterstähle sowie rostfreie Sinterstähle und Sinterbronze. Sie bilden eine Grundlage für die Abstimmung. Die Verfügbarkeit der konkreten Legierung und Ausführung prüfen wir für Ihr Projekt.
Für welche Anwendungen werden Sinterteile eingesetzt?
Sinterteile erfüllen unterschiedliche mechanische und physikalische Aufgaben. Die folgenden Beispiele beschreiben allgemeine Anwendungen des Verfahrens. Die Eignung eines konkreten Bauteils wird anhand seiner Anforderungen geprüft.
Kraft- und Bewegungsübertragung, beispielsweise durch Zahnräder
Zahngeometrie, Belastung und Verschleiß bestimmen die Anforderungen an Werkstoff, Dichte und gegebenenfalls weitere Behandlung.
Gleit- und Lagerfunktionen, beispielsweise in Lagerbuchsen
Reibung, Belastung und Schmierung müssen zusammenpassen. Bei selbstschmierenden Ausführungen kann eine geeignete Porenstruktur Schmierstoff aufnehmen.
Elektrische oder magnetische Funktionen
Je nach Aufgabe stehen elektrische Leitfähigkeit oder magnetische Eigenschaften im Vordergrund. Dafür werden Werkstoff und Fertigungszustand gezielt ausgewählt.
Technische Daten für Sinterteile bei Richter Formteile
Die erreichbaren Werte hängen von Bauteilgröße, Geometrie, Werkstoff, Prozess und vereinbartem Lieferzustand ab.
Standardgewicht:
0,001 - 0,150 kg
Produktion:
Asien
Zertifiziert nach:
DIN ISO 9001, 14001, IATF 16949
Toleranzen:
ca. +/- 0,4% vom Nennmaß
Oberflächen:
Ra 3,2
Werkstoffe:
Stahl, Edelstahl, Bronze und Messinglegierungen
Nachbearbeitung:
Eigene CNC-Bearbeitungszentren, Wärmebehandlungen nach Kundenspezifikation
Welche Maße und Eigenschaften benötigt Ihr Bauteil?
Richter Formteile gleicht die geforderten Maße, Oberflächen und Werkstoffeigenschaften mit den Fertigungsmöglichkeiten des Produktionspartners ab. Funktionskritische Merkmale stimmen wir mit Ihnen einzeln ab. Dabei halten wir fest, ob die Anforderung bereits nach dem Sintern oder erst nach Kalibrieren, Bearbeitung oder weiterer Behandlung erreicht werden soll.
Abmessungen und Gewicht
Zeichnung, Werkstoff und Geometrie bilden die Grundlage für die Prüfung der Fertigungsmöglichkeiten.
Maßtoleranzen
Relevante Funktionsmaße werden mit Maßrichtung, Nennmaß und vorgesehenem Bearbeitungszustand betrachtet.
Oberfläche
Für die benötigten Funktionsflächen werden Rauheit und gegebenenfalls zusätzliche Bearbeitung festgelegt.
Werkstoffeigenschaften
Legierung, Dichte und Behandlung werden mit den Anforderungen an das Bauteil abgestimmt.
Lieferzustand
Vereinbart wird, welche Bearbeitungen, Behandlungen und Prüfungen bis zur Lieferung erforderlich sind.
Aus diesen Festlegungen ergeben sich der notwendige Bearbeitungsumfang und die Merkmale, die in der Bemusterung nachgewiesen werden.
Nachbearbeitung und Prüfung für den vereinbarten Lieferzustand
Funktionsmaße und Eigenschaften herstellen
Richter Formteile plant die erforderlichen Folgeoperationen mit dem Produktionspartner anhand Ihrer Zeichnung und des vereinbarten Lieferzustands. Benötigt ein Maß höhere Genauigkeit, kann Kalibrieren infrage kommen: Das Teil wird in einem Werkzeug nachgepresst. Funktionsflächen, Bohrungen oder Gewinde können mechanisch bearbeitet werden. Für die gewünschten Werkstoffeigenschaften und Oberflächen stimmen wir geeignete Behandlungen ab. Dabei klären wir die Verfügbarkeit und Verantwortung für jeden vorgesehenen Schritt.
Vereinbarte Merkmale nachweisen
Gemeinsam mit Ihnen legt Richter Formteile fest, welche Merkmale nachgewiesen werden müssen. Je nach Funktion gehören dazu Maße und Oberfläche, Werkstoffzusammensetzung, Dichte oder mechanische Eigenschaften. Bei einer Dichtheitsanforderung stimmen wir auch die Prüfbedingungen ab. Wir koordinieren die Umsetzung mit dem Produktionspartner und vereinbaren Prüfmethode, Umfang und Dokumentation. Die Ergebnisse bilden die Grundlage für die Beurteilung der Erstmuster und die vereinbarten Qualitätskontrollen in der Serie.
Umfang und Dokumentation.
Die Ergebnisse bilden die Grundlage für die Beurteilung der Erstmuster und die vereinbarten Qualitätskontrollen in der Serie.
Ihr Sinterprojekt mit Richter Formteile
Bei Richter Formteile laufen Zeichnung, Qualitätsanforderungen und Liefervereinbarungen zusammen. Wir koordinieren die technische Abstimmung und die Fertigung mit dem Produktionspartner und bleiben während des Projekts Ihr Ansprechpartner.
-
Anforderungen und Fertigung klären
Wir betrachten Geometrie, Werkstoff, Jahresbedarf und Lieferzustand. Gemeinsam legen wir die Qualitätsmerkmale fest und klären notwendige Anpassungen. Anschließend wählen wir einen geeigneten Produktionspartner und stimmen den Leistungsumfang für Werkzeug, Bemusterung und Serie ab.
-
Werkzeug und Erstmuster koordinieren
Nach Ihrer Beauftragung koordinieren wir Werkzeugbau, Fertigungsplanung und Bemusterung. Der Produktionspartner stellt die Erstmuster her. Die vereinbarten Merkmale werden geprüft und dokumentiert.
Sie prüfen die Erstmuster und den Erstmusterprüfbericht in Ihrem Haus. Abweichungen klären wir mit dem Produktionspartner. Erst nach Ihrer Freigabe beginnt die Serienfertigung.
-
Serie und Lieferung organisieren
Wir steuern die Serienfertigung und koordinieren die vereinbarten Folgeoperationen. Die vereinbarten Prozesse und Qualitätsmerkmale werden bei den Produktionspartnern vor Ort geprüft. Bei Abweichungen übernehmen wir die Klärung und stimmen das weitere Vorgehen mit Ihnen ab.
-
Full Service für Ihr Sinterteil
Ihr Vertragspartner ist Richter Formteile in Deutschland. Wir organisieren die Zusammenarbeit mit den Produktionspartnern sowie Transport, Einfuhr und Verzollung.
Den abgestimmten Bedarf produzieren und finanzieren wir im vereinbarten Rahmen vor. Die geprüften Bauteile lagern wir in Leonberg ein. Sie rufen die vereinbarten Losgrößen nach Bedarf ab; berechnet wird die jeweils abgerufene Menge. Bedarf und Abrufplanung stimmen wir gemeinsam mit Ihnen ab.
Nächste Schritte für Ihr Sinterprojekt
Häufige Fragen
Zu Sintern und Sinterprojekten
Beim klassischen Pressen und Sintern wird Metallpulver in einem Werkzeug verdichtet. MIM nutzt dagegen eine spritzgießfähige Mischung aus Metallpulver und Bindemittel. Beide Verfahren enthalten einen Sinterschritt, unterscheiden sich aber in der Formgebung und den konstruktiven Möglichkeiten.
Die Eignung hängt von Geometrie, Werkstoff, Bauteilfunktion, Toleranzen und Serienbedarf ab. Die Form muss sich im Presswerkzeug herstellen und daraus entnehmen lassen. Einzelne Merkmale können zusätzliche Bearbeitung erfordern. Auch bei einem bestehenden Bauteil prüfen wir, ob eine Umstellung sinnvoll ist und welche Anpassungen dafür nötig wären.
Konventionell gepresste und gesinterte Bauteile weisen häufig Restporosität auf. Daraus lässt sich nicht pauschal ableiten, ob ein Teil für seinen Einsatzzweck ausreichend dicht ist. Entscheidend sind Porenstruktur, Werkstoff, Behandlung und Anforderungen. Bei bestimmten Anwendungen ist Porosität gewünscht, etwa als Schmierstoffspeicher oder zur Filtration.
Erreichbare Werte hängen unter anderem von Geometrie, Werkstoff und Bearbeitungszustand ab. Besonders enge Funktionsmaße können Kalibrierung oder mechanische Bearbeitung erfordern. Richter Formteile stimmt die relevanten Funktionsmaße und Oberflächen mit Ihnen ab und klärt mit dem Produktionspartner die dafür erforderlichen Fertigungsschritte.
Für metallische Sinterteile kommen unter anderem Eisen- und Stahlwerkstoffe, rostfreie Stähle sowie Bronze infrage. Welcher Werkstoff passt, richtet sich nach den geforderten mechanischen Eigenschaften, den Einsatzbedingungen und dem Lieferzustand. Richter Formteile nutzt die Werkstoffdatenblätter als Grundlage für die Beratung und stimmt die konkrete Legierung und Ausführung mit Ihnen und dem Produktionspartner ab.
Ja. Funktionsflächen, Bohrungen oder andere Merkmale können nach dem Sintern mechanisch bearbeitet werden. Je nach Werkstoff und Anforderungen kommen außerdem Kalibrierung, Wärmebehandlung oder geeignete Oberflächenbehandlungen infrage. Richter Formteile klärt, welche Schritte für Ihr Bauteil erforderlich und verfügbar sind, und koordiniert die vereinbarte Ausführung mit dem Produktionspartner.
Eine allgemeingültige Mindeststückzahl lässt sich nicht nennen. Werkzeug- und Anlaufaufwand müssen gemeinsam mit Bauteilgeometrie, Werkstoff, Folgearbeiten und geplantem Bedarf betrachtet werden. Entscheidend ist die Wirtschaftlichkeit des gesamten Projekts. Richter Formteile ordnet diese Faktoren anhand Ihrer Projektdaten ein.
Hilfreich sind eine Zeichnung oder 3D-Daten, die vorgesehene Bauteilfunktion, der geplante Jahresbedarf sowie Anforderungen an Werkstoff, Toleranzen und Lieferzustand. Wenn Werkstoff oder Verfahren noch nicht feststehen, klären wir diese Punkte gemeinsam. Für eine belastbare Machbarkeits- und Angebotsprüfung werden die erforderlichen technischen Angaben anschließend ergänzt.
Ihre Fragen zum Sinterprojekt
Sie möchten zunächst eine technische Frage oder den geplanten Projektablauf besprechen? Ihr Ansprechpartner bei Richter Formteile klärt mit Ihnen, welche Informationen für den nächsten Schritt benötigt werden.
Timo Richter
Geschäftsführung
+49 7152 90171-0
t.richter@richterformteile.com
Sinterprojekt anfragen
Senden Sie uns Ihre Zeichnung und die vorhandenen Anforderungen an Werkstoff, Jahresbedarf und Lieferzustand. Wir prüfen mit Ihnen die Eignung des Verfahrens und klären, wie Ihr Projekt umgesetzt werden kann.