Feinguss für kundenspezifische Präzisionsteile
Feinguss eignet sich für Präzisionsteile mit filigranen Konturen, Innengeometrien und einer großen Auswahl gießbarer Metalllegierungen. Richter Formteile klärt anhand Ihrer Anforderungen, welche Bauteilform, Legierung und Ausführung sinnvoll ist, und begleitet Ihr Projekt bis zum vereinbarten Lieferzustand.
Was ist Feinguss?
Feinguss ist ein Präzisionsgussverfahren. Es wird auch Wachsausschmelzverfahren genannt, weil ein Modell aus Wachs im Verlauf der Formherstellung ausgeschmolzen wird. Zunächst entsteht in einem Werkzeug ein Wachsmodell des späteren Präzisionsteils. Mehrere Wachsmodelle werden zu einer Wachstraube montiert, die auch Modelltraube genannt wird. Durch wiederholtes Tauchen, Besanden und Trocknen entsteht darum schichtweise eine keramische Schale. Nach dem Ausschmelzen des Wachses bleibt der Formhohlraum zurück. Dieser wird mit der Metallschmelze gefüllt. Nach dem Erstarren wird die keramische Schale entfernt und die Präzisionsteile werden vom Gießsystem getrennt. Welche Bauteilform, Legierung und Ausführung sich im Feinguss technisch und wirtschaftlich sinnvoll umsetzen lässt, prüft Richter Formteile anhand Ihrer Zeichnung sowie der Funktionsmaße, der Stückzahl, der Prüfanforderungen und des gewünschten Lieferzustands. Auf dieser Grundlage beraten wir Sie zur feingussgerechten Auslegung, wählen einen geeigneten Produktionspartner und stimmen die Umsetzung mit ihm ab.
Auf dieser Seite
Wann eignet sich Feinguss für ein Bauteil?
Ob Feinguss für ein Bauteil technisch und wirtschaftlich sinnvoll ist, hängt vor allem von Geometrie, Werkstoff, Toleranzen, Stückzahl und gewünschtem Lieferzustand ab. Diese Faktoren betrachten wir gemeinsam und klären anhand Ihrer Zeichnung und Anforderungen, ob Feinguss für Ihr Präzisionsteil der passende Fertigungsweg ist.
Filigrane Konturen und Innengeometrien
Feinguss kommt infrage, wenn filigrane Konturen, Durchbrüche oder Innengeometrien in einem Gussteil entstehen sollen. Entscheidend ist, ob sich die Bauteilform mit Werkzeug, Wachsmodell, möglichen keramischen Kernen und einem geeigneten Gießsystem prozesssicher herstellen und prüfen lässt.
Bauteilformen aus einem Guss
Das Verfahren kann anspruchsvolle Bauteilformen in einem Gussteil abbilden. Dadurch lassen sich mögliche Fügeschritte oder spanend hergestellte Einzelteile reduzieren. Ob das im konkreten Projekt gelingt, hängt von Bauteilform und Anforderungen ab.
Große Werkstoffauswahl
Für Feinguss stehen zahlreiche gießbare Stahl-, Edelstahl- und weitere Metalllegierungen zur Verfügung. Der passende Werkstoff richtet sich nach Belastung, Temperatur, Korrosionsanforderungen, Wärmebehandlung und Lieferzustand.
Gute Oberflächen und wenig zusätzliche Bearbeitung
Die keramische Form kann feine Konturen und Oberflächen abbilden. Das Präzisionsteil entsteht dadurch bereits weitgehend in seiner späteren Form. Funktionsflächen mit besonders engen Vorgaben können trotzdem eine zusätzliche Bearbeitung benötigen.
Bauteilgröße und geplanter Bedarf
Für die Wachsmodelle wird in der Regel ein Werkzeug benötigt. Bauteilgröße, Werkzeugkosten, Formaufbau und geplanter Bedarf müssen deshalb gemeinsam betrachtet werden. Für Einzelteile und sehr kleine Mengen kann ein anderes Verfahren wirtschaftlicher sein.
Funktionsbezogene Toleranzen
Nicht jedes Maß benötigt dieselbe Genauigkeit. Früh benannte Funktionsmaße helfen, Werkzeug, Gießprozess, Prüfung und mögliche Nachbearbeitung gezielt auszulegen.
Verfahrenswahl ohne Vorfestlegung
Feinguss ist nicht automatisch die beste Lösung. Je nach Bauteilgröße, Werkstoff, Belastung und Stückzahl können MIM, Sintern, Gesenkschmieden oder spanende Fertigung besser passen.
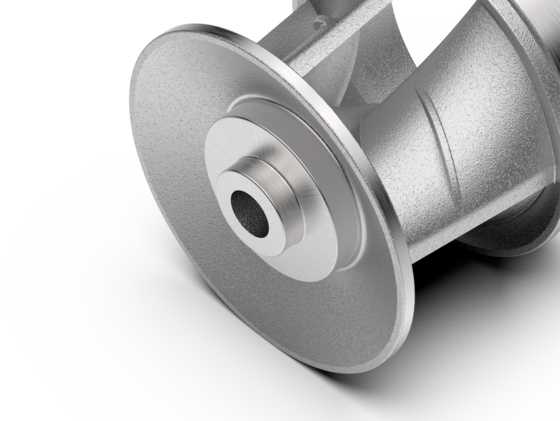
Passt Feinguss zu Ihrem Bauteil?
Senden Sie uns Ihre Zeichnung und die bereits bekannten Projektdaten. Angaben zu Werkstoff, geplantem Bedarf, Funktionsmaßen, Einsatzbedingungen, Prüfanforderungen und Lieferzustand helfen bei der ersten technischen Einordnung.
Feinguss mit anderen Verfahren vergleichen
Wie funktioniert der Feingussprozess?
Vom Werkzeug bis zur Endkontrolle müssen alle Schritte zum Werkstoff und zur Geometrie Ihres Bauteils passen. Richter Formteile klärt mit Ihnen die technischen Anforderungen, wählt einen geeigneten Produktionspartner aus und koordiniert Werkzeugbau, Fertigung und die vereinbarten Prüfungen. So wird Ihre Zeichnung zur Grundlage für den gesamten Feingussprozess.

1. Herstellung des Wachsspritzwerkzeugs
Um die Konturen des Feinguss Bauteils abzubilden, ist eine Form, bzw. ein Werkzeug erforderlich. Dieses Werkzeug stellt eine Negativabbildung des Bauteils dar und besteht zumeist aus Aluminium oder Stahl.
Bereits die Form muss exakt gearbeitet sein, um Toleranzen und Oberflächengüte sicher zu stellen.

2. Herstellung des Wachsmodells
Das Feinguss Bauteil wird in Formwachs gespritzt. Dazu wird flüssiges Wachs in das Werkzeug gespritzt. Das entstehende Wachsmodell entspricht exakt dem späteren Formteil.
Der Einspritzdruck der Maschine und die Temperatur des Formwachses müssen exakt abgestimmt werden, um eine hohe Maßgenauigkeit und Oberflächenqualität sicherzustellen.

3. Wachsmodellmontage
Die Wachsmodelle werden über einen Wachsbaum, oder auch Wachstraube, zusammengeführt. So entsteht das Angusssystem, welches die Zuführungskanäle zur Gießform beinhaltet.
Erfahrene und geschulte Feinguss-Experten führen die Montage der Wachsbäume vorsichtig und präzise durch, um eine hohe Gussteilqualität zu gewährleisten.

4. Tauchen, Besanden & Trocknen
Die Wachstraube wird wiederholt in keramische Masse getaucht und mit feuerfestem Material besandet. Jede Schicht muss vor dem nächsten Auftrag kontrolliert trocknen. So entsteht eine keramische Schale, deren innere Oberfläche die Konturen der Wachsmodelle abbildet.

5. Ausschmelzen
Das Wachs wird aus der keramischen Schale ausgeschmolzen. Zurück bleiben die Hohlräume für die Gussteile und das Gießsystem. Die Wachsmodelle gehen dabei verloren; für jeden weiteren Guss werden neue Modelle benötigt.

6. Brennen
Die keramische Schale wird gebrannt. Dabei werden verbliebene Wachsreste entfernt und die Form erhält die für den Guss erforderliche Festigkeit. Die weitere Temperaturführung wird auf die eingesetzte Legierung und den Gießprozess abgestimmt.

7. Feingießen
Die Legierung, die Richter Formteile mit Ihnen für das Bauteil festgelegt hat, wird beim Produktionspartner geschmolzen und in die vorbereitete Keramikform gegossen. Temperaturführung, Formfüllung und Erstarrung müssen zum Werkstoff und zur Bauteilgeometrie passen. Sie beeinflussen die Qualität des Gussteils.

8. Entformen
Nach dem Erstarren und Abkühlen des Metalls wird die keramische Schale entfernt. Sie wird dabei zerstört und kann nicht erneut verwendet werden. Die Gussteile liegen nun als metallische Gießtraube vor und sind noch mit dem Gießsystem verbunden.

9. Trennen
Die einzelnen Gussteile werden vom metallischen Gießsystem abgetrennt. Die verbleibenden Angussansätze werden im weiteren Verlauf bearbeitet. Welche Flächen zusätzlich mechanisch bearbeitet werden müssen, ergibt sich aus Ihrer Zeichnung und dem vereinbarten Lieferzustand.

10. Strahlen
Beim Strahlen werden verbliebene Keramikreste von den Gussteiloberflächen entfernt. Richter Formteile koordiniert die zusätzlich vereinbarten Bearbeitungsschritte, etwa Wärmebehandlung, CNC-Bearbeitung, Oberflächenbehandlung oder Montage. Maßgeblich ist, in welchem Zustand Sie das Bauteil für den Einsatz benötigen.

11. Endkontrolle
Richter Formteile stimmt mit Ihnen ab, welche Merkmale geprüft und dokumentiert werden. Neben der Sichtkontrolle werden die vereinbarten Maß-, Werkstoff- und weiteren Qualitätsanforderungen überprüft. Bei der Bemusterung erhalten Sie die Ergebnisse im Erstmusterprüfbericht. Abweichungen klären wir mit dem Produktionspartner; die Serienfertigung beginnt nach Ihrer Freigabe.
Der Feingussprozess im Video
Feingussgerecht konstruieren
Ein belastbares Feinguss-Präzisionsteil beginnt mit einer Konstruktion, die Bauteilfunktion, Gießbarkeit, Erstarrung, Schwindung, Toleranzen und mögliche Nachbearbeitung gemeinsam berücksichtigt. Deshalb klären wir kritische Geometrien und Funktionsmaße vor dem Werkzeugbau mit Ihnen und dem Produktionspartner.
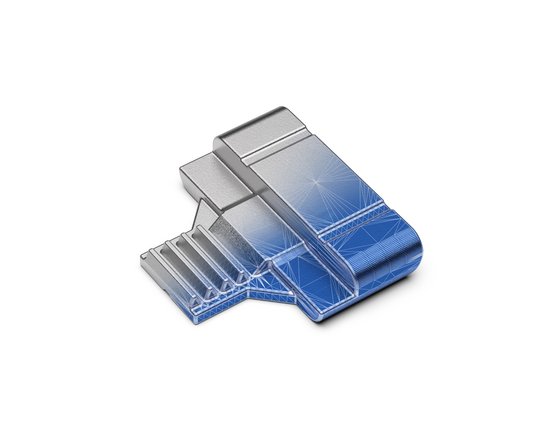
Wandstärken und Übergänge
Möglichst gleichmäßige Wandstärken unterstützen eine kontrollierte Formfüllung und Erstarrung. Große Materialanhäufungen oder abrupte Übergänge können das Risiko von Fehlstellen und Verzug erhöhen. Radien und geeignete Übergänge helfen, den Werkstofffluss zu verbessern.
Innenkonturen und keramische Kerne
Komplexe Innengeometrien lassen sich je nach Bauteil mit keramischen Kernen abbilden. Ihre Herstellbarkeit, Stabilität und spätere Entfernung müssen bereits bei der Konstruktion berücksichtigt werden.
Anguss, Speisung und Trennstellen
Die Position von Angüssen und Speisern beeinflusst Formfüllung, Erstarrung und Nacharbeit. Funktionsflächen und sichtbare Bereiche sollten deshalb früh benannt werden.
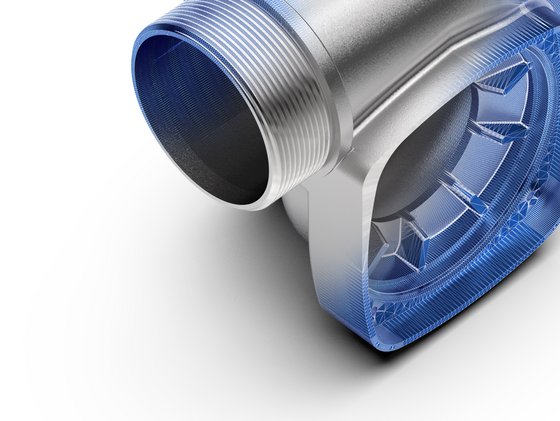
Schwindung und möglicher Verzug
Wachs, Keramik und Metall verändern ihre Maße im Prozess. Das notwendige Aufmaß lässt sich nicht aus einem einzigen allgemeinen Wert ableiten. Werkstoff, Geometrie, Prozess und Bauteilgröße müssen zusammen betrachtet werden.
Funktionsmaße priorisieren
Enge Toleranzen sollten dort festgelegt werden, wo sie für Funktion oder Montage notwendig sind. So lassen sich Werkzeug, Prozess, Prüfung und gegebenenfalls spanende Nachbearbeitung gezielt auf den späteren Einsatz auslegen.
Die wichtigsten Feingussbegriffe
Diese Bezeichnungen sollten Sie kennen
Aus Wachs gefertigtes Modell des späteren Gussteils. Es wird im Prozess ausgeschmolzen und deshalb als verlorenes Modell bezeichnet.
Anordnung mehrerer Wachsmodelle mit den späteren Anguss- und Speisewegen. Um die Wachstraube wird die keramische Schale aufgebaut.
Modell, das bei der Herstellung der Form zerstört wird und nicht erneut verwendet werden kann.
Mehrschichtige, feuerfeste Form um die Wachstraube. Nach dem Ausschmelzen des Wachses bildet sie den Formhohlraum für die Metallschmelze.
Andere Bezeichnung für Feinguss. Der Name beschreibt das Ausschmelzen des Wachsmodells aus der keramischen Form.
Angüsse, Laufwege und Speiser, über die die Schmelze in die Form gelangt und das Gussteil während der Erstarrung versorgt wird. Vor dem Gießen ist dieses System Teil der Wachstraube. Nach dem Gießen liegt es aus Metall vor und wird von den Gussteilen getrennt.
Formeinsatz aus Keramik, mit dem sich bestimmte Innenkonturen und Hohlräume im Gussteil herstellen lassen.
Werkzeug, Wachsmodell, keramische Form und Metall beeinflussen das spätere Bauteilmaß. Die jeweiligen Maßänderungen werden bei Werkzeug- und Prozessauslegung berücksichtigt.
Arbeitsschritte nach dem Gießen, zum Beispiel Abtrennen, Schleifen, Wärmebehandeln, spanendes Bearbeiten, Oberflächenbehandeln oder Montieren.
Als Formschlicker wird die Aufschlämmung feingemahlener feuerfester Stoffe und Binder bezeichnet, die als Tauchmasse für die keramische Schalenbildung um Wachsbäume verwendet wird.
Der Wachsbaum bezeichnet das Ergebnis der Wachsmodellmontage im Feinguss Verfahren. Wenn die Wachsmodelle und der Stamm präzise zusammengeführt wurden, entsteht der Wachsbaum. Dieser wird dann zur weiteren Verarbeitung genutzt.
Ein Dampf-Autoklav ist ein zylindrischer Druckbehälter, der im Feinguss-Verfahren für die thermische Behandlung eingesetzt wird. Ähnlich wie ein Schnellkochtopf wird hiermit unter Druck das Wachs ausgeschmolzen.
Vorteile und Grenzen von Feinguss
Feinguss verbindet filigrane Konturen und anspruchsvolle Bauteilformen mit einer großen Auswahl gießbarer Metalllegierungen. Die keramische Form kann Oberflächen und Details so abbilden, dass sich zusätzliche Bearbeitungsschritte reduzieren lassen. Gleichzeitig stellt das Verfahren klare Anforderungen an Wachsmodell, Gießsystem, Prozessführung und Stückzahl.
Filigrane Konturen, Durchbrüche und Innengeometrien
Werkzeug- und Anlaufaufwand müssen zum Projekt passen
Große Auswahl gießbarer Metalllegierungen
Werkstoff und Prozessfenster müssen aufeinander abgestimmt werden
Gute Oberflächen und ein Präzisionsteil, das bereits weitgehend in seiner späteren Form entsteht
Funktionsflächen können weiterhin Nachbearbeitung erfordern
Anspruchsvolle Bauteilformen können in einem Gussteil entstehen
Gießsystem, Schwindung und möglicher Verzug müssen berücksichtigt werden
Potenzial, Bearbeitungs- und Fügeschritte zu reduzieren
Erreichbare Toleranzen hängen von Maß, Geometrie, Werkstoff und Lieferzustand ab
Wenn Feinguss nicht die beste Lösung ist
Je nach Größe, Geometrie, Belastung, Werkstoff, Stückzahl und gewünschtem Lieferzustand können MIM, Sintern, Gesenkschmieden oder spanende Fertigung besser passen. Wenn mehrere Verfahren infrage kommen, vergleichen wir die Möglichkeiten und beraten Sie bei der Auswahl.
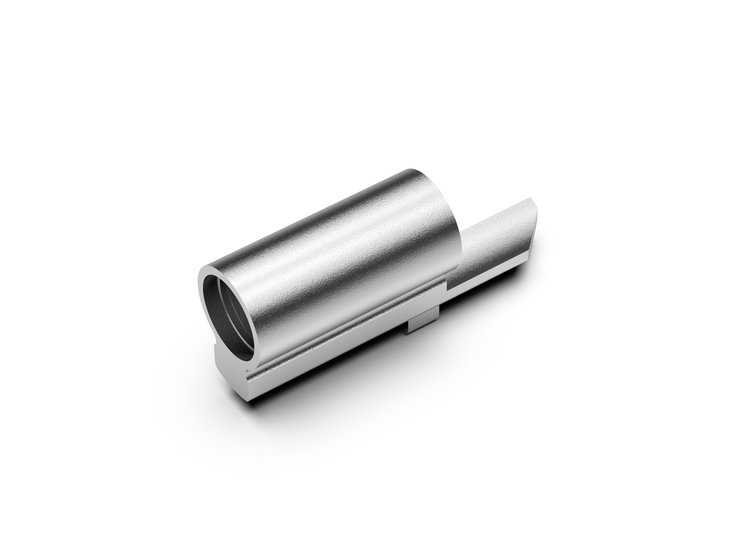
MIM
Metal Injection Moulding für kleine, detailreiche Präzisionsteile in Serie – mit Gewinden, Gravuren und feinen Konturen bereits im Werkzeug angelegt.
MIM ansehen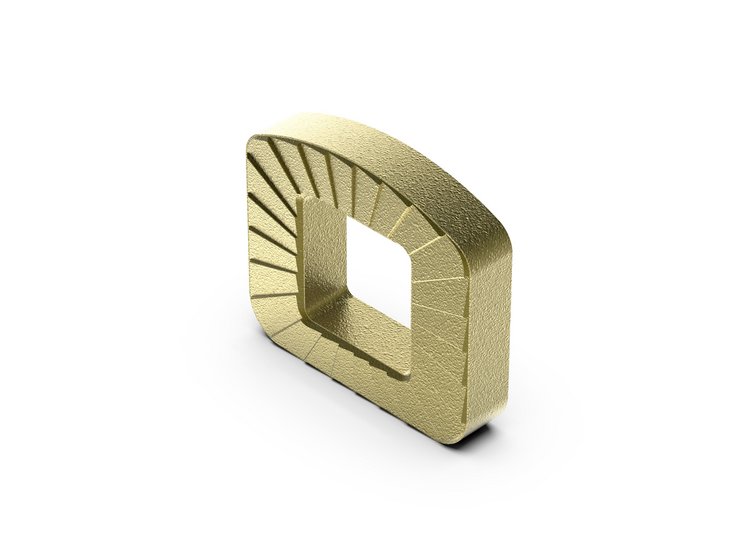
Sintern
Pressen und Sintern für Bauteile in Serie – mit vielen Konturen bereits aus dem Werkzeug, ohne aufwendiges Fräsen oder Drehen.
Sintern ansehen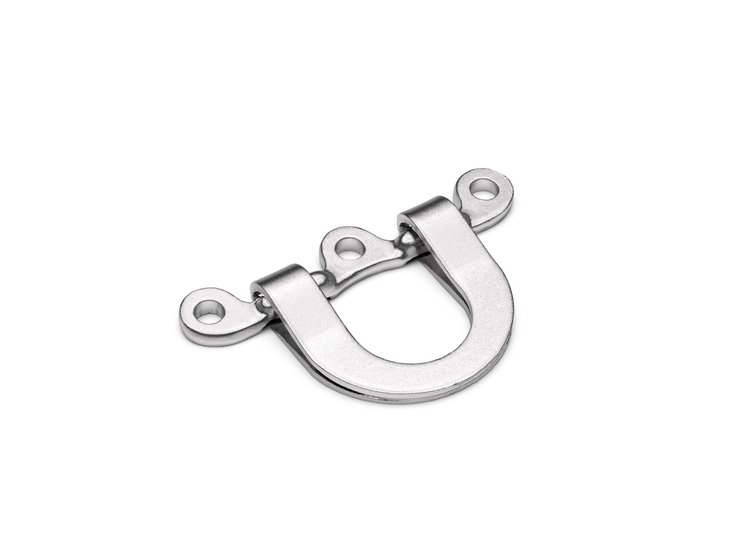
Gesenkschmieden
Geschmiedete Bauteile für hohe Belastungen – mit Werkstoff und Auslegung passend zu Kräften, denen Ihr Bauteil im Einsatz standhalten muss.
Gesenkschmieden ansehenFeingusswerkstoffe bei Richter Formteile
Der Werkstoff bestimmt, welchen mechanischen, thermischen und korrosiven Belastungen ein Feinguss-Präzisionsteil standhalten kann. Entscheidend ist nicht allein, ob eine Legierung grundsätzlich gießbar ist. Sie muss auch zu Bauteilgeometrie, Herstellprozess, Wärmebehandlung, Prüfung und gewünschtem Lieferzustand passen. Richter Formteile bietet Feinguss-Präzisionsteile aus Stahl-, Edelstahl- und Aluminiumlegierungen an. Welche konkreten Legierungen aktuell verfügbar sind und zum jeweiligen Präzisionsteil passen, prüfen wir anhand von Bauteilfunktion, Einsatzbedingungen und gewünschtem Lieferzustand.
In welchen Branchen wird Feinguss eingesetzt?
Feinguss wird in unterschiedlichen Branchen eingesetzt, wenn Präzisionsteile filigrane Konturen, Innengeometrien oder besondere Anforderungen an Werkstoff und Oberfläche verbinden sollen.
Maschinenbau
Komplexe Funktionsbauteile, Hebel, Gehäuse und Komponenten mit definierten Funktionsflächen
Fahrzeugbau
Belastbare Komponenten mit komplexer Geometrie und reproduzierbaren Serieneigenschaften
Antriebstechnik
Geometrisch anspruchsvolle Bauteile für Kraftübertragung und Bewegungsfunktionen
Armaturen und Pumpen
Medienführende oder druckbeanspruchte Komponenten, abgestimmt auf Werkstoff und Prüfung
Elektroindustrie
Metallische Funktions- und Gehäuseteile mit komplexen Konturen
Medizintechnik
Kleine und komplexe Komponenten mit hohen Anforderungen an Werkstoff, Oberfläche und Prüfung
Technische Feingussdaten bei Richter Formteile
Die erreichbaren Werte hängen von Bauteilgröße, Geometrie, Werkstoff, Prozess und vereinbartem Lieferzustand ab.
Standardgewicht:
0,05 - 150 kg
Produktion:
Europa, Asien
Zertifiziert nach:
DIN ISO 9001, 14001, IATF 16949
Toleranzen:
gemäß VDG-Merkblatt P 690 D1 (ca. +/- 0,7% vom Nennmaß)
Oberflächen:
Ra 6,3
Werkstoffe:
Stahllegierungen, Edelstahllegierungen sowie Aluminium
Nachbearbeitung:
Eigene CNC-Bearbeitungszentren, Wärmebehandlungen nach Kundenspezifikation
Zulassungen im Armaturenbereich:
AD 2000 und TRD 100
Prüfungen und Folgeprozesse für den vereinbarten Lieferzustand
Nicht jedes Bauteil benötigt dieselben Prüfungen und Folgeprozesse. Wir stimmen den erforderlichen Umfang anhand von Funktion, Werkstoff, Zeichnung und Dokumentationsanforderungen mit Ihnen und dem Produktionspartner ab.
Mögliche Prüfungen
- Maßprüfung und 3D-Messung
- chemische Analyse
- Röntgen- und Ultraschallprüfung
- mechanische Werkstoffprüfungen
- weitere vereinbarte Prüf- und Dokumentationsschritte
Mögliche Folgeprozesse
- CNC-Bearbeitung
- Wärmebehandlung
- Strahlen, Gleitschleifen und Polieren
- Beschichten und weitere Oberflächenbehandlungen
- Montage und Verpackung nach vereinbarter Ausführung
Welche Schritte erforderlich und verfügbar sind, wird für das jeweilige Projekt festgelegt. Das gilt auch für Prüfumfang, Stichproben, Dokumentation und Abnahme.
Ihr Feingussprojekt mit Richter Formteile
Sie geben uns Ihre Zeichnung und sagen, was das Präzisionsteil leisten muss. Wir prüfen die technische Umsetzung und beraten Sie zu Werkstoff, feingussgerechter Konstruktion und sinnvollen Toleranzen. Anschließend wählen wir einen geeigneten Produktionspartner aus unserem internationalen Netzwerk aus.
Richter Formteile koordiniert Werkzeugbau, Bemusterung und vereinbarte Prüfungen. Falls erforderlich, stimmen wir CNC-Bearbeitung, Wärmebehandlung, Oberflächenbehandlung, Montage oder weitere Folgeprozesse ab.
Full Service für Ihr Feinguss-Präzisionsteil
Über die technische Projektbegleitung hinaus bietet Richter Formteile weitere Vorteile für eine verlässliche Abwicklung und Versorgung:
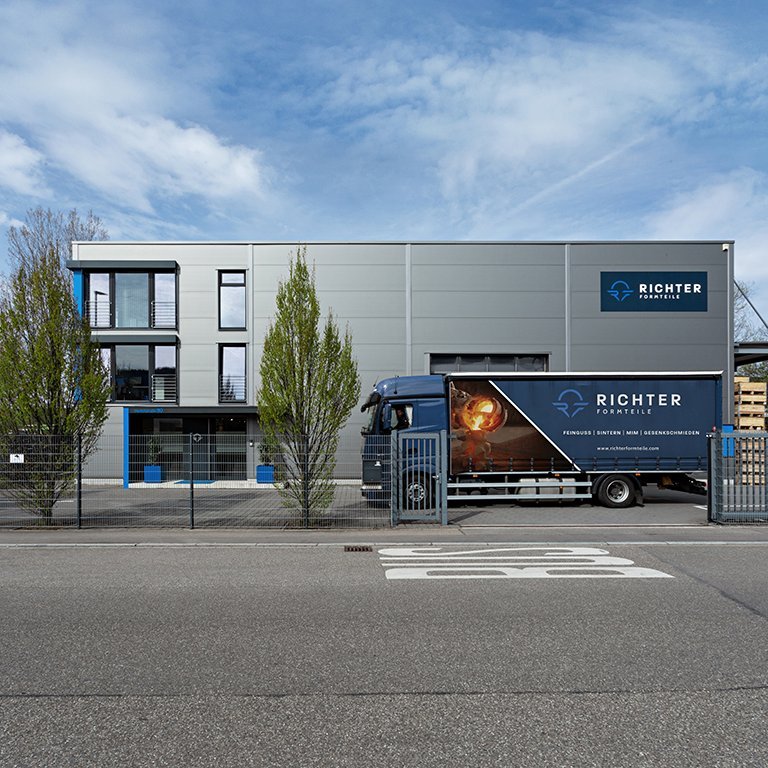
- Vertragspartner in Deutschland
Richter Formteile koordiniert die beteiligten Produktionspartner und bleibt Ihr verantwortlicher Ansprechpartner. - Qualitätsprüfung vor Ort
Die vereinbarten Prozesse und Qualitätsmerkmale werden direkt bei den Produktionspartnern geprüft. - Vorfinanzierung und Einlagerung
Den abgestimmten Bedarf produziert und finanziert Richter Formteile im vereinbarten Rahmen vor und lagert ihn in Leonberg ein. - Just-in-Time-Lieferung nach Abruf
Die vereinbarten Losgrößen werden bedarfsgerecht aus dem Lager in Leonberg geliefert.
Sprechen wir über Ihr Feingussteil
Häufige Fragen
Zu Feinguss und Feingussprojekten
Feinguss ist ein Präzisionsgussverfahren mit verlorenen Wachsmodellen und keramischen Formen. Um eine Wachstraube wird schichtweise eine keramische Schale aufgebaut. Nach dem Ausschmelzen des Wachses wird der entstandene Formhohlraum mit Metall gefüllt.
Feinguss eignet sich besonders für Präzisionsteile mit filigranen Konturen, Innengeometrien und einer großen Auswahl gießbarer Legierungen. Die konkrete Eignung hängt außerdem von Bauteilgröße, Stückzahl, Toleranzen, Prüfung und Lieferzustand ab.
Erreichbare Toleranzen hängen von Bauteilgröße, Geometrie, Werkstoff und Prozess ab. Funktionsmaße sollten früh priorisiert werden. Besonders enge Vorgaben können eine zusätzliche Bearbeitung erfordern.
Die keramische Form ermöglicht im Feinguss eine gute Oberflächenqualität. Der konkrete Wert hängt von Werkstoff, Prozess, Bauteilzustand und möglicher Oberflächenbehandlung ab.
Richter Formteile bietet Feinguss-Präzisionsteile aus Stahl-, Edelstahl- und Aluminiumlegierungen an. Die Verfügbarkeit der konkreten Legierung und ihre Eignung prüfen wir anhand der Bauteilanforderungen.
Nachbearbeitung kann erforderlich sein, wenn Funktionsflächen, Toleranzen, Werkstoffeigenschaften, Oberfläche oder Montagezustand nicht allein durch den Gießprozess erreicht werden. Der notwendige Umfang wird projektspezifisch festgelegt.
Hilfreich sind eine Zeichnung oder 3D-Daten sowie Angaben zu Werkstoff, geplantem Bedarf, Funktionsmaßen, Einsatzbedingungen, Prüfanforderungen und Lieferzustand. Fehlende Angaben können im ersten Gespräch geklärt werden.
Richter Formteile bleibt während des Projekts Ihr Ansprechpartner für technische Abstimmung, Qualität und Lieferung und koordiniert die vereinbarten Schritte mit dem Produktionspartner.
Ihr Ansprechpartner für Feinguss
Sie möchten eine Geometrie, einen Werkstoff oder den passenden Fertigungsweg besprechen? Ihr Ansprechpartner klärt mit Ihnen, welche Angaben für eine erste technische Einordnung benötigt werden.
Timo Richter
Geschäftsführung
+49 7152 90171-0
t.richter@richterformteile.com
Sprechen wir über Ihr Feingussteil
Senden Sie uns Ihre Zeichnung oder die bereits bekannten Projektdaten. Falls Angaben fehlen, klären wir gemeinsam, was für die technische Prüfung noch benötigt wird.