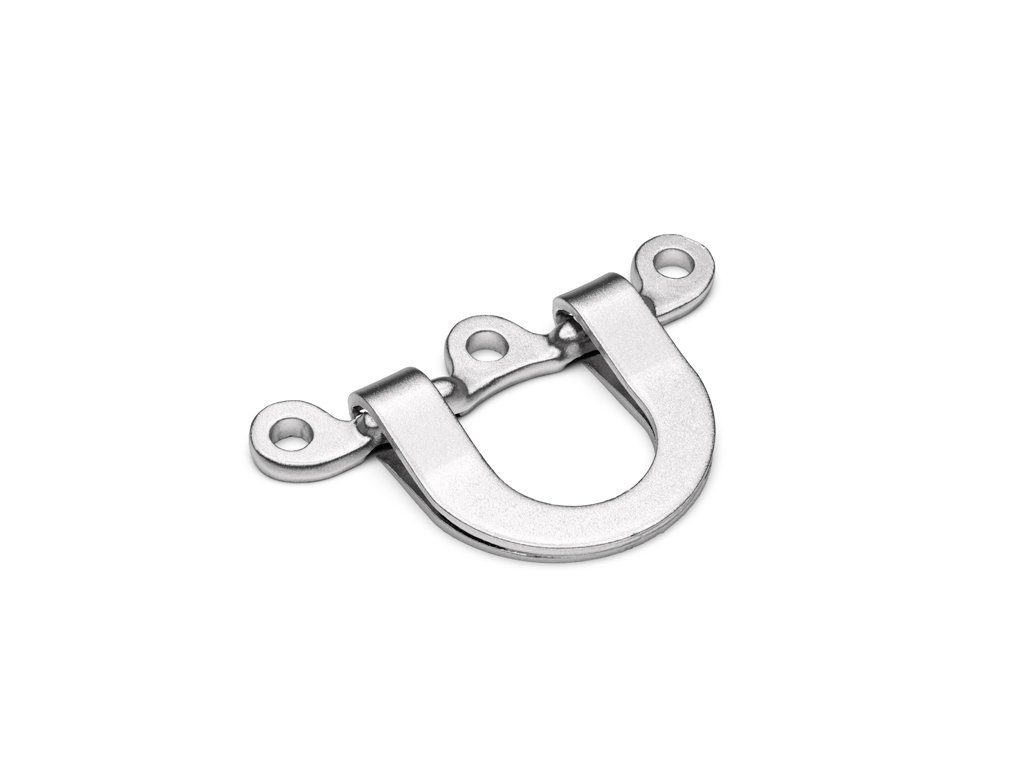
Geschmiedete Bauteile für hohe Belastungen
Beim Gesenkschmieden wird Metall zu Bauteilen geformt, die Kräfte übertragen und wiederkehrenden Belastungen standhalten müssen. Richter Formteile berät Sie zur Werkstoffwahl und fertigungsgerechten Auslegung, wählt den geeigneten Produktionspartner und steuert Ihr Projekt von Werkzeugbau und Bemusterung bis zur Serienlieferung. Welche Flächen fertig bearbeitet und welche Eigenschaften nachgewiesen werden müssen, legen wir anhand Ihrer Zeichnung gemeinsam fest.
Was ist Gesenkschmieden?
Gesenkschmieden ist ein Verfahren der Massivumformung. Dabei wird festes Metall durch Druck oder Schläge zwischen formgebenden Werkzeugen umgeformt. Diese Werkzeuge heißen Gesenke. Ihre Innenkontur bestimmt die Form, in die das Material fließt. Je nach Werkstoff und Fertigungsaufgabe erfolgt die Umformung warm, halbwarm oder kalt. Die Temperatur beeinflusst unter anderem die benötigten Umformkräfte und die erreichbaren Eigenschaften. Der Herstellprozess auf dieser Seite zeigt die Warmumformung, bei der das Rohmaterial vor dem Schmieden erwärmt wird.
Auf dieser Seite
Wann eignet sich Gesenkschmieden für Ihr Bauteil?
Eine hohe mechanische Beanspruchung kann für Gesenkschmieden sprechen. Ob das Verfahren zu Ihrem Bauteil passt, entscheidet sich aber an der gesamten Fertigungsaufgabe. Richter Formteile betrachtet dafür Ihre Zeichnung, die Einsatzbedingungen und den geplanten Bedarf gemeinsam mit den erforderlichen Folgearbeiten.
Beanspruchung
Überträgt das Bauteil Kräfte, ist es wechselnden Lasten ausgesetzt oder muss es Stöße aufnehmen? Diese Anforderungen bilden die Grundlage für Werkstoffwahl und Auslegung. Besonders beanspruchte Bereiche besprechen wir früh mit Ihnen.
Geometrie
Die Kontur muss sich im Werkzeug ausformen und anschließend entnehmen lassen. Mit dem Produktionspartner klären wir, wie das Material verteilt wird und welche Merkmale durch zusätzliche Bearbeitung entstehen sollen.
Werkstoff
Festigkeit allein beschreibt die Aufgabe selten vollständig. Auch Zähigkeit, Verschleiß, Korrosion und Einsatztemperatur können entscheidend sein. Aus diesen Anforderungen ergeben sich die geeignete Legierung und der benötigte Werkstoffzustand.
Funktionsmaße
Passungen, Dichtflächen oder Gewinde stellen andere Anforderungen als die geschmiedete Außenkontur. Wir stimmen ab, welche Merkmale bereits am Rohteil vorliegen müssen und welche im Anschluss bearbeitet werden.
Serienbedarf
Werkzeugbau und Produktionsanlauf verursachen einen Aufwand, der zum Bedarf passen muss. Für die wirtschaftliche Einordnung betrachten wir auch Materialeinsatz, Nachbearbeitung und Prüfung. Aus diesen Faktoren ergibt sich, ob Gesenkschmieden für Ihre Serie wirtschaftlich sinnvoll ist.
Passt Gesenkschmieden zu Ihrem Bauteil?
Senden Sie uns Ihre Zeichnung oder vorhandene 3D-Daten mit Angaben zum Einsatz und zum geplanten Jahresbedarf. Richter Formteile prüft mit Ihnen, ob Gesenkschmieden zur Aufgabe passt und welche Werkstoff- oder Fertigungsfragen noch zu klären sind.
Gesenkschmieden mit anderen Verfahren vergleichen
Wie entstehen Gesenkschmiedeteile?
Richter Formteile übersetzt Ihre Anforderungen gemeinsam mit dem Produktionspartner in die Fertigungsplanung: Welcher Werkstoff wird eingesetzt, wie entsteht die Kontur und welche Bearbeitungen und Prüfungen folgen? Die sieben Schritte zeigen den typischen Ablauf beim Warm-Gesenkschmieden. Einzelne Operationen und ihre genaue Abfolge richten sich nach Werkstoff und Bauteil; auch Zwischenprüfungen können vorgesehen sein.
1. Erwärmung
Die Legierung, die Richter Formteile mit Ihnen für das Bauteil ausgewählt hat, wird beim Produktionspartner als passender Rohling bereitgestellt. Dieser wird auf die für den Werkstoff und die Umformung geeignete Schmiedetemperatur erwärmt. Dadurch lässt sich das Metall mit geringeren Kräften umformen als im kalten Zustand.

2. Vorformen
Bei Bedarf wird der Rohling vorgeformt. Dabei verteilt der Produktionspartner das Material so, dass es in den folgenden Schritten die Bauteilkontur ausfüllen kann. Ob eine Vorform genügt oder mehrere Umformstufen nötig sind, ergibt sich aus der Geometrie und dem abgestimmten Werkzeugkonzept.
3. Schmieden im Gesenk
Richter Formteile koordiniert den Werkzeugbau auf Basis Ihrer Zeichnung. In die Auslegung gehen die Bauteilkontur, kritische Funktionsbereiche und Zugaben für die spätere Bearbeitung ein. Beim Produktionspartner fließt das erwärmte Metall unter Druck oder durch Schläge in die Kontur der Gesenke. So entsteht die geschmiedete Grundform.
4. Abgraten, Lochen und Nachformen
Bei Verfahren mit Grat tritt überschüssiges Material zwischen den Werkzeughälften aus. Der Produktionspartner entfernt diesen Überstand. Je nach Bauteil sind außerdem Lochen oder Nachformen erforderlich. Welche Merkmale dabei entstehen und welche später spanend bearbeitet werden, ergibt sich aus der abgestimmten Zeichnung und Fertigungsplanung. Bei gratloser Fertigung ist reguläres Abgraten nicht vorgesehen.

5. Wärmebehandlung
Welche Festigkeit, Härte oder Zähigkeit Ihr Bauteil benötigt, legt Richter Formteile mit Ihnen als Grundlage für die Werkstoffbehandlung fest. Für geeignete Stähle kommt beispielsweise Vergüten infrage, also Härten mit anschließendem Anlassen. Je nach Werkstoff und Zielzustand können andere Behandlungen oder eine kontrollierte Abkühlung aus der Schmiedewärme vorgesehen sein.
6. Entzundern
Beim Erwärmen kann sich eine Zunderschicht auf der Oberfläche bilden. Sie wird mit einem geeigneten Verfahren, beispielsweise Strahlen, entfernt. Weitere Bearbeitungen richten sich nach der Zeichnung und dem vereinbarten Lieferzustand. Richter Formteile koordiniert diese Folgearbeiten, etwa die Bearbeitung von Passungen, Bohrungen oder Anschlussflächen.

7. Endkontrolle
Nach den vorgesehenen Fertigungs- und Bearbeitungsschritten werden die mit Ihnen vereinbarten Merkmale geprüft und dokumentiert. Zur Bemusterung erhalten Sie die Erstmuster und den Erstmusterprüfbericht. Richter Formteile klärt Abweichungen mit dem Produktionspartner; erst nach Ihrer Freigabe beginnt die Serie. Für die Serienfertigung gilt der vereinbarte Prüfumfang.
Gesenkschmieden im Video
Bauteile für das Gesenkschmieden auslegen
Die Trennebene legt fest, wo die Werkzeughälften zusammentreffen. Zusammen mit geeigneten Entformungsschrägen beeinflusst sie, wie sich das Bauteil aus dem Gesenk lösen lässt. Querliegende Merkmale und Hinterschneidungen können zusätzliche Bearbeitung oder besondere Werkzeuglösungen erfordern.
Radien und geeignete Querschnittsübergänge unterstützen den Materialfluss. Starke Querschnittssprünge und schwer füllbare Bereiche müssen bei der Werkzeugplanung berücksichtigt werden. Dabei bleiben die Funktion des Bauteils und seine Beanspruchung maßgebend.
Wo Passungen, Gewinde oder besonders genaue Anschlussflächen benötigt werden, planen wir die nachfolgende Bearbeitung mit ein. Die Zugaben müssen ausreichend Material dafür vorsehen. Zugleich soll die geschmiedete Kontur unnötigen Bearbeitungsaufwand vermeiden.
Mit Grat:
Ein Teil des Materials fließt in den schmalen Bereich zwischen den Gesenkhälften. Der dort entstehende Fließwiderstand unterstützt die Füllung der Werkzeugkontur. Der überstehende Grat wird anschließend entfernt. Materialeinsatz und Abgraten gehören deshalb zur Fertigungsplanung.
Ohne Grat:
Das Rohteilvolumen muss besonders genau zur Werkzeugkontur passen. Werkzeug und Prozess werden entsprechend eng aufeinander abgestimmt. Der mögliche Materialvorteil muss gegen die Anforderungen an Rohteil und Prozess abgewogen werden. Richter Formteile klärt mit dem Produktionspartner, welche Variante Ihre Kontur und die geforderten Maße wirtschaftlich herstellen kann.
Wie beeinflusst der Faserverlauf die Belastbarkeit?
Beim Schmieden fließt das Material mit der Umformung. Dabei richten sich Gefügebestandteile und Einschlüsse entlang dieses Flusses aus. Diese innere Struktur wird als Faserverlauf bezeichnet. Sie kann dazu führen, dass sich der Werkstoff in unterschiedlichen Belastungsrichtungen unterschiedlich verhält.
Ein zur Beanspruchung passender Faserverlauf kann die Belastbarkeit eines Schmiedeteils unterstützen. Das ist besonders bei Bauteilen relevant, die Kräfte übertragen oder wiederholten Lastwechseln ausgesetzt sind. Entscheidend ist, wie die Belastung im Bauteil wirkt und ob die Auslegung diese Richtung berücksichtigt.

Richter Formteile bespricht deshalb mit Ihnen, wo Kräfte angreifen und welche Bereiche besonders beansprucht werden. Diese Angaben ergänzen die Zeichnung und fließen in die Abstimmung mit dem Produktionspartner ein. Neben dem Faserverlauf bestimmen auch Legierung, Wärmebehandlung, Geometrie und nachfolgende Bearbeitung die Eigenschaften. Welche Belastbarkeit gefordert ist und wie sie nachgewiesen werden soll, wird für das konkrete Bauteil festgelegt.
Vorteile und Grenzen des Gesenkschmiedens
Was für das Verfahren spricht
- Werkstoff und Umformung lassen sich auf mechanisch beanspruchte Bauteile abstimmen.
- Ein beanspruchungsgerecht ausgelegter Faserverlauf kann die Belastbarkeit unterstützen.
- Formgebende Werkzeuge ermöglichen die wiederholbare Herstellung einer Bauteilkontur in Serie.
- Die geschmiedete Grundform kann den Umfang der nachfolgenden Zerspanung gegenüber einer Fertigung aus Vollmaterial verringern.
Was in die Entscheidung gehört
- Werkzeugbau und Produktionsanlauf müssen zum geplanten Bedarf passen.
- Materialfluss und Entformung begrenzen die unmittelbar schmiedbare Geometrie.
- Grat, Bearbeitungszugaben und Folgearbeiten beeinflussen Materialeinsatz und Kosten.
- Enge Funktionsmaße und besondere Nachweise können zusätzliche Bearbeitung und Prüfungen erfordern.
Für die Verfahrenswahl betrachtet Richter Formteile diese Punkte zusammen mit dem benötigten Lieferzustand. Maßgebend ist der Aufwand für das fertige Bauteil.
Welches Verfahren passt zu Ihrer Zeichnung?
Bei komplexen Gusskonturen kann Feinguss eine Alternative sein. MIM kommt besonders für kleine, komplexe Metallteile in Serie infrage. Klassisches Pressen und Sintern eignet sich für Geometrien, die im Presswerkzeug geformt und entnommen werden können. Richter Formteile vergleicht die Fertigungswege anhand Ihrer Zeichnung, der geforderten Eigenschaften und des Aufwands bis zum fertigen Bauteil.
Feinguss
Feinguss für kundenspezifische Präzisionsteile – mit filigranen Konturen und Innengeometrien aus einer großen Auswahl gießbarer Legierungen.
Feinguss ansehen
MIM
Metal Injection Moulding für kleine, detailreiche Präzisionsteile in Serie – mit Gewinden, Gravuren und feinen Konturen bereits im Werkzeug angelegt.
MIM ansehen
Sintern
Pressen und Sintern für Bauteile in Serie – mit vielen Konturen bereits aus dem Werkzeug, ohne aufwendiges Fräsen oder Drehen.
Sintern ansehenSchmiedewerkstoffe bei Richter Formteile
Bei Richter Formteile kommen für Gesenkschmiedeteile Stahl, Edelstahl und Aluminium infrage. Die konkrete Werkstoffwahl richtet sich nach dem Einsatz Ihres Bauteils. Wir stimmen die erforderlichen Eigenschaften und den Lieferzustand mit Ihnen ab und klären die geeignete Legierung mit dem Produktionspartner.
Stahl
Für Bauteile, die Kräfte übertragen oder wechselnde Belastungen aufnehmen, stehen Festigkeit und Zähigkeit im Vordergrund. Stahlsorte und Werkstoffzustand werden auf diese Anforderungen abgestimmt.
Edelstahl
Wenn Korrosionsbeständigkeit oder besondere Einsatzbedingungen entscheidend sind, kann Edelstahl geeignet sein. Welche Güte passt, hängt unter anderem vom Medium, der Temperatur und der mechanischen Beanspruchung ab.
Aluminium
Aluminium kommt infrage, wenn eine geringe Masse für die Bauteilfunktion wichtig ist. Legierung, Geometrie und Werkstoffzustand müssen dabei die geforderten mechanischen Eigenschaften ermöglichen.
Sie haben bereits eine Werkstoffvorgabe? Wir beziehen diese in die technische Klärung ein. Weitere Legierungen und ihre Verfügbarkeit stimmen wir für Ihr Projekt ab.
Wo werden Gesenkschmiedeteile eingesetzt?
Gesenkschmiedeteile finden sich unter anderem in Antrieben, tragenden Verbindungen und Werkzeugen. Die folgenden Beispiele zeigen typische Bauteilaufgaben. Ob Gesenkschmieden für Ihre Anwendung geeignet ist, ergibt sich aus den konkreten Anforderungen.
Kraftübertragung, beispielsweise Pleuel oder Wellen
Lastwechsel, Festigkeit sowie genaue Lager- und Anschlussflächen
Tragende oder verbindende Bauteile, beispielsweise Fahrwerkskomponenten
Beanspruchung, Geometrie und anwendungsbezogene Nachweise
Werkzeuge, beispielsweise Schraubenschlüssel
Belastbarkeit, Verschleißverhalten und geeigneter Werkstoffzustand
Technische Daten für Schmiedeteile bei Richter Formteile
Die erreichbaren Werte hängen von Bauteilgröße, Geometrie, Werkstoff, Prozess und vereinbartem Lieferzustand ab.
Standardgewicht:
0,04 - 150 kg
Produktion:
Europa, Asien
Zertifiziert nach:
DIN ISO 9001, 14001, IATF 16949
Werkstoffe:
Stahl-, Edelstahllegierungen sowie Aluminium
Nachbearbeitung:
Eigene CNC-Bearbeitungszentren, Wärmebehandlungen nach Kundenspezifikation
Zulassungen im Armaturenbereich:
AD 2000 und TRD 100
Welche Maße und Eigenschaften benötigt Ihr Bauteil?
Die Anforderungen an ein Schmiederohteil unterscheiden sich von denen an ein fertig bearbeitetes Bauteil. Richter Formteile legt mit Ihnen fest, in welchem Zustand die Merkmale vorliegen müssen – so wird klar, was im Gesenk entsteht und was danach folgt.
Abmessungen und Geometrie
Außenkontur, Querschnitte und Bauteilgröße als Grundlage für Werkzeug und Fertigung
Funktionsmaße und Toleranzen
Bezugsflächen, erforderliche Genauigkeit und Bearbeitungszustand der einzelnen Merkmale
Oberfläche
Anforderungen an geschmiedete, gereinigte, bearbeitete oder behandelte Flächen
Werkstoffzustand
Legierung und geforderte Eigenschaften nach der vorgesehenen Behandlung
Lieferzustand
Umfang von Bearbeitung, Oberflächenbehandlung, Prüfung und Dokumentation
Erreichbare Toleranzen hängen unter anderem von Werkstoff, Bauteilgröße, Geometrie und Fertigungsroute ab. Für enge Passungen oder besondere Oberflächenanforderungen kann zusätzliche Bearbeitung nötig sein. Diese wird bereits bei der Auslegung des Rohteils berücksichtigt.
Vom Schmiederohteil zum vereinbarten Lieferzustand
Funktionsflächen fertig bearbeiten
Bohrungen, Gewinde, Passungen oder Anschlussflächen können nach dem Schmieden durch spanende Bearbeitung entstehen. Hinzu kommen je nach Werkstoff und Anwendung geeignete Wärme- und Oberflächenbehandlungen. Richter Formteile koordiniert die vereinbarten Folgearbeiten mit dem Produktionspartner und den beteiligten Bearbeitern. Dabei halten wir fest, welcher Bearbeiter die jeweiligen Funktionsmaße und Oberflächen herstellt und in welchem Zustand das Bauteil weitergegeben wird.
Die benötigten Eigenschaften nachweisen
Maßprüfung, Oberflächenprüfung und Werkstoffprüfung beantworten unterschiedliche Fragen. Neben den geometrischen Merkmalen können beispielsweise Festigkeit, Härte oder Zähigkeit nachzuweisen sein. Wenn die Anwendung es erfordert, kommen geeignete zerstörungsfreie Prüfungen hinzu. Welche Methode passt, richtet sich nach Werkstoff, Geometrie und gesuchter Fehlerart. Wir stimmen mit Ihnen ab, welche Merkmale geprüft werden, welchen Umfang die Prüfung hat und welche Dokumentation Sie benötigen. Diese Vereinbarungen bilden die Grundlage für die Bemusterung und die Serienkontrolle. Abweichungen klärt Richter Formteile mit dem Produktionspartner.
Ihr Schmiedeprojekt mit Richter Formteile
Bei Richter Formteile laufen Ihre Zeichnung, die Qualitätsanforderungen und die Liefervereinbarungen zusammen. Wir steuern die Zusammenarbeit mit dem Produktionspartner und bleiben für technische Fragen, Änderungen und die Lieferung Ihr Ansprechpartner.
-
Anforderungen klären
Wir besprechen Ihre Zeichnung, den Einsatz, den Werkstoff und den geplanten Bedarf. Auf dieser Grundlage wählen wir einen geeigneten Produktionspartner und stimmen die technische Umsetzung ab. Im Angebot werden die Leistungen für Werkzeug, Bemusterung, Fertigung und Folgearbeiten festgehalten.
-
Werkzeug und Erstmuster vorbereiten
Nach Ihrer Beauftragung koordinieren wir Werkzeugbau und Bemusterung. Der Produktionspartner fertigt die Erstmuster. Die vereinbarten Merkmale werden geprüft und dokumentiert. Sie erhalten die Muster und den Erstmusterprüfbericht zur Prüfung in Ihrem Haus.
-
Die Serie freigeben
Abweichungen und erforderliche Änderungen klären wir mit Ihnen und dem Produktionspartner. Erst nach Ihrer Freigabe der Erstmuster beginnt die Serienfertigung. Während der Produktion prüfen Mitarbeiter von Richter Formteile und unabhängige Kontrolleure die vereinbarten Prozesse und Qualitätsmerkmale beim Produktionspartner vor Ort.
-
Die Lieferung organisieren
Wir koordinieren die Fertigung bis zum vereinbarten Lieferzustand und organisieren Transport sowie bei Bedarf Einfuhr und Verzollung. Mengen, Termine und Abrufe stimmen wir mit Ihrer Bedarfsplanung ab.
-
Full Service für Ihr Schmiedeteil
Den abgestimmten Bedarf produziert und finanziert Richter Formteile im vereinbarten Rahmen vor. Die geprüften Bauteile lagern wir in Leonberg ein. Sie rufen die vereinbarten Losgrößen nach Bedarf ab und bezahlen die jeweils gelieferte Menge. Ihr Vertragspartner bleibt Richter Formteile in Deutschland.
Häufige Fragen
Zu Gesenkschmieden und Ihrem Projekt
Beim Gesenkschmieden geben konturierte Werkzeuge die Bauteilform vor. Beim Freiformschmieden entsteht die Form durch die Umformung mit einfachen Werkzeugen und die gezielte Führung des Werkstücks. Welche Route passt, hängt unter anderem von Geometrie, Abmessungen und Bedarf ab. Für Gesenkschmiedeteile muss der Aufwand des formgebenden Werkzeugs in die Verfahrenswahl eingehen.
Nein, eine allgemeine Rangfolge lässt sich daraus nicht ableiten. Werkstoff, Geometrie, Wärmebehandlung und Beanspruchung bestimmen die Belastbarkeit. Ein passend ausgelegter Faserverlauf kann ein Vorteil des Schmiedens sein. Richter Formteile betrachtet deshalb die Anforderungen an Ihr konkretes Bauteil und die dafür benötigten Nachweise, bevor ein Verfahren eingeordnet wird.
Bei der Fertigung mit Grat fließt Material in den Gratbereich zwischen den Werkzeughälften. Dieser unterstützt die Formfüllung; der Grat wird anschließend entfernt. Gratloses Schmieden erfordert eine besonders genaue Abstimmung von Rohteilvolumen, Werkzeug und Prozess. Welche Variante für Ihr Bauteil sinnvoll und verfügbar ist, klären wir mit dem Produktionspartner.
Das hängt von Werkstoff, Geometrie, Bauteilgröße und Fertigungsroute ab. Außerdem ist entscheidend, ob ein Maß am Schmiederohteil oder nach zusätzlicher Bearbeitung gefordert wird. Enge Funktionsmaße können Zerspanung erfordern. Richter Formteile stimmt mit Ihnen ab, welche Merkmale in welchem Zustand eingehalten und geprüft werden müssen.
Bei Richter Formteile kommen Stahl, Edelstahl und Aluminium für Gesenkschmiedeteile infrage. Die konkrete Legierung richtet sich nach den Einsatzbedingungen und den geforderten Eigenschaften. Dazu zählen beispielsweise Festigkeit, Zähigkeit, Korrosionsbeständigkeit oder eine geringe Masse. Werkstoffgüte, benötigten Zustand und Verfügbarkeit klären wir für Ihr Projekt.
Nein. Vergüten bezeichnet das Härten mit anschließendem Anlassen und ist eine mögliche Wärmebehandlung für geeignete Stähle. Je nach Werkstoff und Zielzustand kommen andere Behandlungen oder eine kontrollierte Abkühlung aus der Schmiedewärme infrage. Maßgebend sind die Eigenschaften, die das Bauteil bei der Lieferung besitzen muss.
Eine feste Mindeststückzahl lässt sich nicht allgemein nennen. Werkzeug- und Anlaufkosten müssen zusammen mit Material, Folgearbeiten, Prüfaufwand und geplantem Bedarf betrachtet werden. Richter Formteile ordnet diese Faktoren anhand Ihrer Zeichnung ein. Auch die Kosten bis zum fertigen Lieferzustand fließen in den Vergleich mit anderen Verfahren ein.
Eine Umstellung lässt sich anhand der Zeichnung und der Bauteilfunktion prüfen. Dabei betrachten wir unter anderem Werkstoff, Geometrie, Bearbeitungszugaben und benötigte Nachweise. Mit Ihnen und dem Produktionspartner klären wir, welche Änderungen erforderlich wären und ob sie technisch und wirtschaftlich sinnvoll sind. Die Bemusterung dient anschließend der Prüfung vor dem Serienstart.
Hilfreich sind Ihre Zeichnung oder vorhandene 3D-Daten, Angaben zum Einsatz und zum Jahresbedarf sowie bekannte Vorgaben zu Werkstoff, Toleranzen und Lieferzustand. Nennen Sie auch besondere Prüfanforderungen. Wenn einzelne Punkte noch offen sind, klären wir gemeinsam, welche Informationen für die technische Einordnung und ein belastbares Angebot benötigt werden.
Ihre Fragen zum Schmiedeprojekt
Sie möchten zunächst eine technische Frage besprechen oder die nächsten Schritte klären? Ihr Ansprechpartner bei Richter Formteile bespricht Ihre Anforderungen mit Ihnen und begleitet die weitere Abstimmung.
Timo Richter
Geschäftsführung
+49 7152 90171-0
t.richter@richterformteile.com
Schmiedeprojekt anfragen
Senden Sie uns Ihre Zeichnung und die bereits bekannten Anforderungen. Richter Formteile klärt mit Ihnen die Eignung des Verfahrens, die technische Umsetzung und den nächsten Schritt zu Ihrem Serienbauteil.