Le MIM pour la fabrication en série de petites pièces complexes de haute précision
Le moulage par injection de métal (MIM) est adapté à la fabrication en série de petites pièces de précision présentant de nombreux détails. En fonction de la conception de la pièce, il est possible de réaliser dès la phase de fabrication du moule des perçages, des filetages, des gravures et des contours fins. Richter Formteile évalue l'adéquation de la pièce en fonction de vos exigences, vous conseille sur le choix du matériau et la conception adaptée à la fabrication, et accompagne votre projet jusqu'à l'état de livraison convenu.
Qu'est-ce que le moulage par injection de métal ?
Le moulage par injection de métal (MIM) est un procédé de fabrication destiné aux pièces métalliques complexes. En allemand, on parle de « moulage par injection de poudre métallique ». Ce procédé consiste à transformer une poudre métallique fine, mélangée à un liant, en une matière première injectable, appelée « feedstock ». Celui-ci est moulé dans un moule, puis débindé et fritté. Lors du frittage, la pièce se compacte et rétrécit de manière contrôlée jusqu’à atteindre ses cotes finales prévues. Ce retrait est pris en compte dès la conception du moule. Il est ainsi possible de réaliser des géométries qui ne pourraient être obtenues qu’au prix d’efforts considérables avec le pressage classique de poudre ou l’usinage par enlèvement de copeaux. Le MIM démontre particulièrement ses atouts pour les petites pièces de précision, sur lesquelles des alésages, des filetages, des gravures ou d’autres détails peuvent être réalisés dès la phase de moulage. Pour déterminer si ces possibilités peuvent être exploitées de manière technique et économique pour votre pièce de précision, Richter Formteile examine la taille de la pièce, sa géométrie, le matériau, le nombre de pièces et les tolérances. Sur cette base, nous vous conseillons sur la conception adaptée à la fabrication et coordonnons la mise en œuvre avec un partenaire de production approprié.
Sur cette page
Dans quels cas le procédé MIM est-il adapté à un composant ?
Plusieurs des caractéristiques suivantes justifient d'examiner de plus près le procédé MIM. L'adéquation finale dépend du plan et des exigences relatives à la pièce finie.
De nombreux détails sur un petit espace
Les perçages, filetages, gravures et contours fins peuvent être réalisés dès la phase de formage. Les détails pouvant effectivement être mis en œuvre dépendent de la conception de l'outil, du démoulage, de l'épaisseur des parois et du matériau.
Besoins récurrents en série
Le procédé MIM nécessite un outillage. Le coût de celui-ci doit être adapté aux besoins prévus. Ce procédé s'avère donc particulièrement intéressant lorsque des pièces complexes doivent être fabriquées en série et en quantités suffisantes.
Moins de pièces et d'étapes d'assemblage
Le procédé MIM permet de regrouper, au sein d'une même pièce de précision, des caractéristiques qui nécessiteraient autrement plusieurs pièces distinctes, plusieurs étapes d'assemblage ou plusieurs opérations d'usinage. La possibilité de réduire effectivement ces étapes est évaluée au cas par cas, en fonction de la conception concrète.
Propriétés métalliques et matériau défini
Le procédé MIM permet de traiter des poudres métalliques à base d'un alliage défini. Le matériau, le traitement thermique et l'état à la livraison sont adaptés aux exigences de la pièce.
Conception adaptée à la fabrication
Des épaisseurs de paroi uniformes et des transitions adaptées favorisent un démoulage et un retrait de frittage contrôlés. Une concertation en amont permet d'éviter les déformations, les accumulations de matière ou des tolérances inutilement serrées.
Une méthode parmi d'autres
Le MIM n'est pas la meilleure solution pour toutes les pièces. Selon la taille des pièces, les contraintes, les matériaux ou les conditions de production en série, la microcoulée, le frittage classique, le forgeage à l'estampage ou l'usinage peuvent s'avérer plus adaptés.
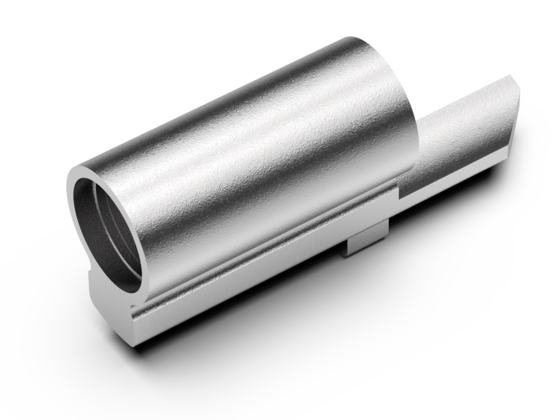
Votre pièce peut-elle être fabriquée par le procédé MIM ?
Envoyez-nous votre plan et les données déjà connues concernant votre projet. Pour une première évaluation, il nous faut des informations sur le matériau, les besoins prévus, les tolérances, les conditions d'utilisation et l'état de livraison souhaité. Si tous les détails ne sont pas encore fixés, nous déterminerons ensemble quelles informations sont nécessaires pour la suite de l'étude.
Comparer le MIM à d'autres procédés
Comment fonctionne le procédé MIM ?
Votre dessin et les exigences relatives à la pièce finie déterminent la manière dont nous mettons en place votre projet MIM. Richter Formteile définit avec vous le matériau, les cotes fonctionnelles et l'état de livraison. En collaboration avec le partenaire de production sélectionné, nous coordonnons la fabrication des outils, la production et les contrôles, et accompagnons la mise en œuvre jusqu'à la validation de la production en série.

1. Mélanger
Pour votre pièce, nous déterminons tout d'abord les propriétés que le matériau doit présenter en situation d'utilisation. C'est sur cette base que nous sélectionnons le matériau de départ adapté. Pour sa fabrication, une poudre métallique fine et un liant sont mélangés de manière homogène. C'est ce liant qui permet ensuite de mouler la poudre métallique dans le moule d'injection.

2. Matière première
Le mélange de matériaux adapté est généralement fourni au partenaire de production sous forme de granulés. Cette matière première est chauffée dans la presse à injection afin de la rendre fluide. Son traitement doit être adapté au moule et à la géométrie de votre pièce afin de permettre le moulage de contours fins.

3. Moulage par injection
Richter Formteile coordonne la fabrication des outils sur la base de vos plans. Ce processus tient compte du retrait de frittage ultérieur et, le cas échéant, des surépaisseurs nécessaires à l'usinage de finition. Le partenaire de production injecte la matière première fluide dans le moule. Une fois refroidie, la pièce brute est démoulée : il s’agit d’une pièce moulée contenant encore du liant, dont les dimensions sont supérieures à celles de la future pièce métallique.

4. Dégommage
Le partenaire de production élimine une grande partie du liant de la pièce moulée. Le procédé utilisé à cette fin dépend de la matière première et de la géométrie de la pièce. Le préformé ainsi obtenu est poreux et fragile. Selon le procédé, il reste dans un premier temps un excès de liant qui assure la cohésion de la pièce et qui sera éliminé lors du traitement thermique ultérieur.

5. Frittage
Chez le partenaire de production, la pièce est frittée dans des conditions contrôlées. Les particules métalliques se lient entre elles, la pièce se compacte et se rétracte jusqu'à atteindre les cotes de frittage prévues. Que les surfaces fonctionnelles doivent ensuite être usinées, que le matériau doive subir un traitement thermique ou que la surface doive être traitée, Richter Formteile clarifie ces points dès la phase de concertation technique avec vous. Nous coordonnons ces opérations ultérieures en fonction de l’état de livraison convenu.

6. Contrôle final
Nous déterminons avec vous les caractéristiques qui doivent être vérifiées pour l'utilisation de votre composant. Une fois les étapes de fabrication et d’usinage prévues terminées, les contrôles convenus sont effectués et consignés. Dans le cadre de l’échantillonnage, vous recevez les échantillons ainsi que le rapport de contrôle des premiers échantillons. Richter Formteile clarifie les éventuels écarts avec le partenaire de production ; la production en série ne démarre qu’après votre validation.
Le procédé MIM en vidéo
Conception adaptée au procédé MIM
La qualité d'une pièce MIM ne se détermine pas uniquement au stade de la fabrication. Elle commence dès la conception, qui prend en compte à la fois la mise en forme, le démoulage et le retrait de frittage. C'est pourquoi nous coordonnons dès le début avec vous et notre partenaire de production les épaisseurs de paroi, les tolérances et les géométries critiques.

Concevoir des épaisseurs de paroi aussi uniformes que possible
De grandes différences d'épaisseur des parois peuvent entraîner un refroidissement irrégulier, l'élimination des liants et un retrait. Des transitions appropriées et une répartition du matériau aussi homogène que possible favorisent la stabilité du processus.
Prendre en compte le retrait dans le moule
La pièce brute est moulée avec des dimensions supérieures à celles de la pièce finie. Lors du frittage, la structure se densifie et la pièce rétrécit. Cette surépaisseur est adaptée au matériau, à la géométrie et au procédé. C’est pourquoi les dimensions du moule ne peuvent pas être déterminées de manière générale à partir d’une seule valeur de retrait.

Adapter les détails au concept d'outillage
Les alésages, contours, filetages, gravures ou contre-dépouilles peuvent, selon la géométrie, être créés dès la phase de formage. Il est essentiel de s'assurer qu'ils puissent être remplis et démoulés en toute sécurité, qu'ils offrent un soutien pendant le frittage et qu'ils puissent être usinés avec la tolérance requise.
Définir les tolérances là où elles sont nécessaires
Toutes les cotes ne nécessitent pas le même niveau de précision. Si les cotes pertinentes pour le fonctionnement sont définies dès le début, l'outil, le processus et l'éventuel usinage de finition peuvent être conçus de manière ciblée en fonction de celles-ci.
Les principaux termes techniques du MIM
Voici les termes que vous devez connaître
Matière première injectable composée de poudre métallique et d'un système liant. Elle est généralement mise en œuvre sous forme de granulés dans une presse à injection.
Composants organiques qui assurent la cohésion de la poudre métallique pour le moulage et lui confèrent sa fluidité. Le liant est en grande partie éliminé avant et pendant le frittage.
La pièce moulée immédiatement après le moulage par injection. Elle contient encore le liant, n'a pas encore ses dimensions définitives et est plus fragile sur le plan mécanique que la pièce finie.
La pièce poreuse après élimination d'une grande partie du liant. Elle est ensuite frittée, ce qui permet de la densifier.
Procédé thermique se déroulant en dessous de la température de fusion du matériau principal. Les particules métalliques se lient entre elles, la pièce se compacte et se rétracte jusqu'à atteindre sa cote finale prévue.
Rapport entre la densité effective du composant et la densité théorique du matériau. La valeur concrète dépend du matériau et du procédé.
Le déliantage désigne un processus en deux étapes utilisé dans la fabrication de pièces moulées selon le procédé MIM. Lors d'un déliantage thermique ou catalytique, le liant est éliminé de la pièce brute, de sorte que la pièce obtenue est entièrement métallique.
Avantages et limites du procédé MIM
Le procédé MIM permet de réaliser de nombreux détails géométriques sur de petites pièces de précision et peut ainsi réduire le nombre de pièces individuelles ou les étapes d'usinage supplémentaires. Parallèlement, ce procédé impose des exigences précises en matière de taille des composants, de conception, d'outillage et de volume de production.
Des alésages, des filetages, des gravures et des contours fins peuvent être réalisés lors du formage
Les coûts liés aux outillages et à la mise en route doivent être adaptés à la production en série prévue
Les caractéristiques de plusieurs pièces individuelles peuvent être réunies au sein d'une seule pièce de précision
La taille des pièces et l'épaisseur des parois influencent le décoagulation, la durée du processus et la rentabilité
Grande précision des détails pour les petites pièces de précision et conception adaptée des composants
Le retrait et les éventuelles déformations doivent être pris en compte lors de la conception
Production en série reproductible après une conception de processus réussie
Les tolérances serrées dépendent de chaque cote, du matériau, de la pièce et de l'état à la livraison.
Différents matériaux métalliques et profils de propriétés
Un traitement ultérieur peut encore s'avérer nécessaire
Potentiel de réduction des opérations d'usinage par enlèvement de copeaux et des étapes d'assemblage
Le procédé MIM ne permet pas de répondre à toutes les exigences en matière de géométrie, de nombre de pièces ou de matériaux.
Lorsque le MIM n'est pas la meilleure solution
Une pièce métallique complexe ne doit pas nécessairement être fabriquée selon le procédé MIM. En fonction de la taille, des contraintes, du matériau, du nombre de pièces et de l'état de livraison souhaité, la fonderie de précision, le frittage classique ou le forgeage à l'estampage peuvent s'avérer plus adaptés. C'est pourquoi Richter Formteile ne se limite pas à un seul procédé. Nous comparons les exigences de votre composant avec les possibilités offertes par nos quatre procédés de fabrication et vous indiquons quelle solution semble la plus pertinente d'un point de vue technique et économique.
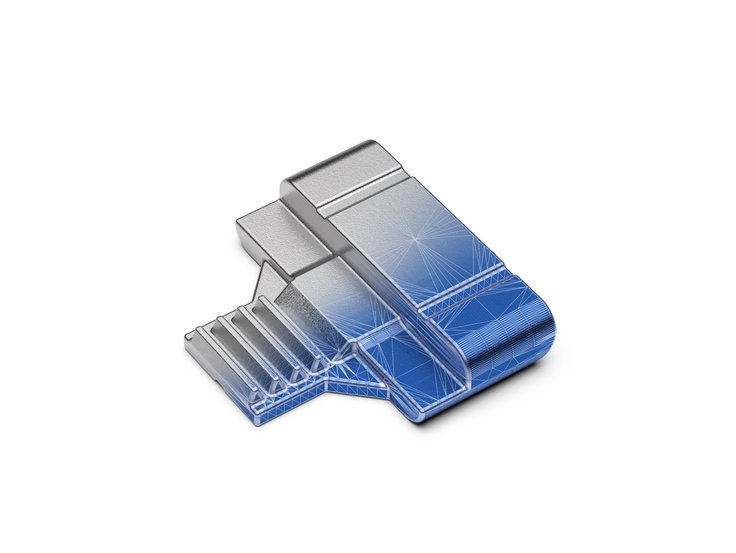
Moulage de précision
Moulage de précision pour des pièces sur mesure – aux contours délicats et aux géométries internes complexes, réalisées à partir d'un large choix d'alliages moulables.
Voir la fonderie de précision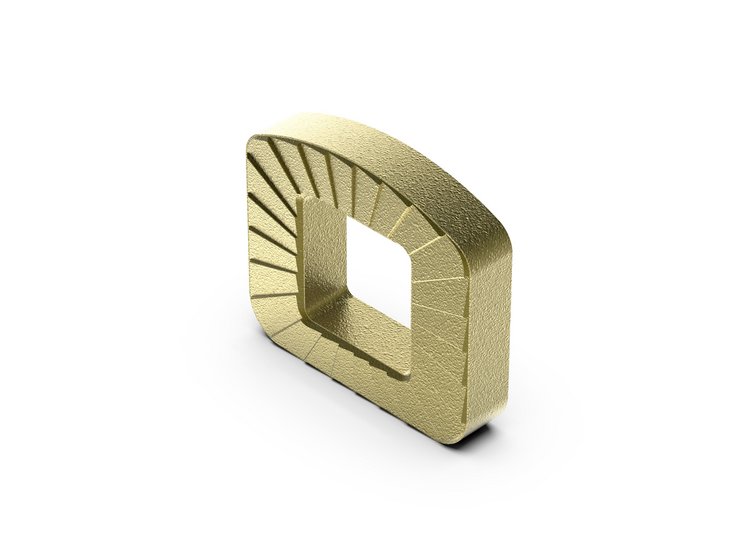
Frittage
Pressage et frittage pour la fabrication en série de composants : de nombreux contours sont déjà formés dans le moule, sans nécessiter de fraisage ni de tournage fastidieux.
Voir les pièces frittées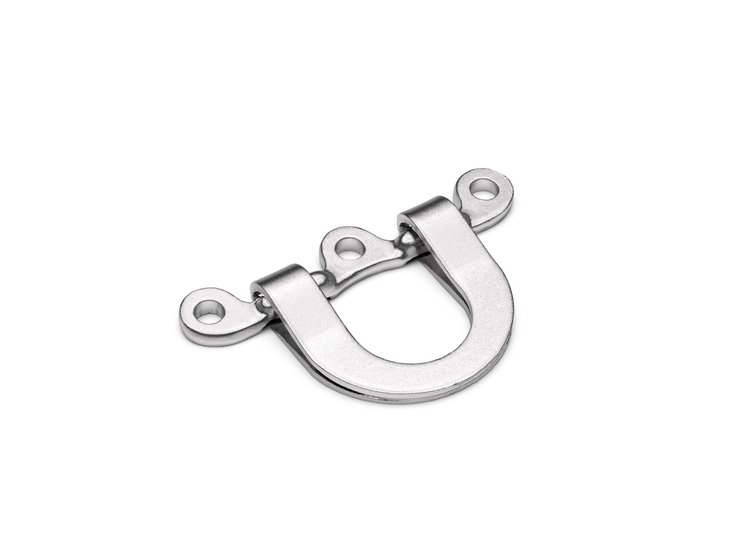
Forgeage à l'estampage
Pièces forgées destinées à supporter des charges élevées – dont le matériau et la conception sont adaptés aux forces auxquelles votre pièce doit résister en service.
Voir le forgeage à l'estampageMatériaux MIM chez Richter Formteile
Le choix du matériau détermine les propriétés mécaniques, thermiques ou anticorrosion qu'un composant MIM peut atteindre. Il n'est donc pas seulement déterminant de savoir si un matériau peut en principe être traité selon le procédé MIM. Il doit également être disponible pour la géométrie concrète, le processus de production et l'état de livraison souhaité. Richter Formteile met à disposition des fiches techniques sur différents groupes de matériaux MIM. Ensemble, nous déterminons quel matériau convient le mieux à la fonction de la pièce, aux conditions d’utilisation, au traitement thermique et aux étapes d’usinage suivantes.
Dans quels secteurs le procédé MIM est-il utilisé ?
Le procédé MIM est utilisé dans divers secteurs lorsque la fabrication de petites pièces de précision, comportant de nombreux détails dans un espace restreint, doit répondre à des besoins de production en série récurrents.
Ingénierie mécanique
Pièces fonctionnelles complexes, leviers, boîtiers et composants présentant des surfaces fonctionnelles bien définies
Construction automobile
Composants résistants présentant une géométrie complexe et des caractéristiques de série reproductibles
Technique d'entraînement
Pièces à géométrie complexe destinées à la transmission de puissance et aux fonctions de mouvement
Robinetterie et pompes
Composants en contact avec le fluide ou soumis à des contraintes de pression, adaptés au matériau et aux essais
industrie électrique
Pièces fonctionnelles et de boîtier métalliques aux contours complexes
Technologie médicale
Composants de petite taille et complexes, soumis à des exigences élevées en matière de matériau, de finition et de contrôle
Données techniques MIM chez Richter Formteile
Les valeurs pouvant être atteintes dépendent de la taille des composants, de leur géométrie, du matériau, du procédé et de l'état de livraison convenu.
Poids standard :
0,001 - 0,150 kg
Production :
Asie
Certifié selon :
DIN ISO 9001, 14001, IATF 16949
Tolérances :
environ +/- 0,3 % de la cote nominale
Finitions :
Ra 3,2
Matériaux :
Acier, acier inoxydable, carbure et cuivre
Post-traitement :
Centres d'usinage CNC en interne, traitements thermiques selon les spécifications du client
Votre projet MIM avec Richter Formteile
Vous nous fournissez votre dessin et nous indiquez les performances requises pour la pièce. Nous vérifions la faisabilité technique et sélectionnons un partenaire de production adapté au sein de notre réseau international.
Richter Formteile coordonne la fabrication des outils et la production d’échantillons. La production en série ne commence qu’après votre validation.
Si nécessaire, nous organisons l'usinage mécanique, le traitement thermique, le traitement de surface ou l'assemblage.
Un service complet pour votre pièce MIM
Au-delà de l'accompagnement technique des projets, Richter Formteile offre d'autres avantages garantissant une gestion et un approvisionnement fiables :
- Partenaire contractuel en Allemagne
: Richter Formteile coordonne les partenaires de production impliqués et reste votre interlocuteur privilégié. - Contrôle qualité sur place
: les processus et les critères de qualité convenus sont contrôlés directement chez les partenaires de production. - Préfinancement et stockage
: Richter Formteile produit et finance à l'avance les quantités convenues dans le cadre convenu, puis les stocke à Leonberg. - Livraison « juste à temps » sur appel
Les lots convenus sont livrés depuis l'entrepôt de Leonberg en fonction des besoins.
Parlons de votre pièce MIM
Foire aux questions
À propos du MIM et des projets MIM
Dans le moulage par injection de métal, la poudre métallique est mélangée à un liant pour former une matière première injectable. Celle-ci est moulée dans l'outil, déliée, puis frittée. Au cours de ce processus, la pièce se compacte et rétrécit de manière contrôlée jusqu'à atteindre ses dimensions finales prévues.
Le procédé MIM est particulièrement adapté aux petites pièces métalliques présentant une géométrie complexe et nécessitant une production en série récurrente. La pertinence technique et économique de ce procédé dépend, entre autres, de la taille de la pièce, du matériau, des tolérances, des coûts liés à l'outillage et du volume prévu.
Les tolérances réalisables dépendent de chaque cote, de la géométrie, du matériau, de la taille de la pièce et de l'état de livraison souhaité. Les cotes pertinentes pour le fonctionnement sont donc vérifiées pour la pièce concernée. Si nécessaire, des étapes d'usinage supplémentaires peuvent être mises en place.
Richter Formteile propose différents types d'acier et d'autres groupes de matériaux métalliques pour les projets MIM. Les matériaux actuellement disponibles et adaptés à chaque application sont sélectionnés en fonction des exigences des composants et des fiches techniques.
En fonction de la pièce et de l'état de livraison convenu, Richter Formteile coordonne l'usinage mécanique, le traitement thermique, le traitement de surface ou l'assemblage. L'étendue concrète des prestations est définie dans le cadre du projet.
Une première concertation technique peut déjà débuter sur la base de la fonction des composants, de leur emplacement, de la quantité prévue et des exigences connues. Pour une évaluation fiable de la faisabilité et de l'offre, un plan ou des données 3D appropriées seront nécessaires par la suite.
Richter Formteile reste votre interlocuteur privilégié pour les questions techniques, la production, la qualité et la livraison. Les modalités contractuelles précises et les prestations concernées sont définies dans l'offre.
Votre interlocuteur pour le MIM
Vous souhaitez discuter d'une géométrie, d'un matériau ou du procédé de fabrication adapté ? Votre interlocuteur déterminera avec vous les informations nécessaires à une première évaluation technique.
Timo Richter
Direction
+49 7152 90171-0
t.richter@richterformteile.com
Parlons de votre pièce MIM
Envoyez-nous votre dessin ou les données déjà disponibles concernant votre projet. Si certaines informations manquent, nous déterminerons ensemble ce qui est encore nécessaire pour la vérification technique.