MIM per piccoli componenti di precisione complessi prodotti in serie
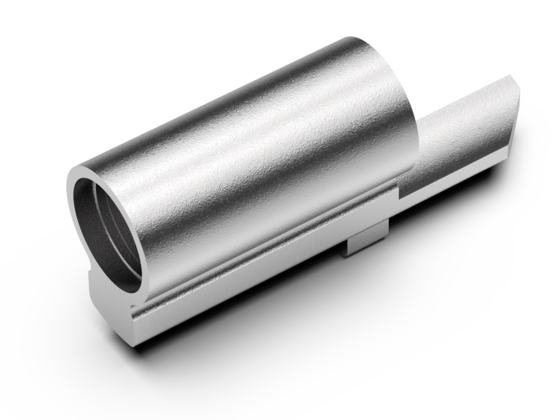
Lo stampaggio a iniezione di metalli (MIM) è indicato per la produzione in serie di componenti di precisione di piccole dimensioni e ricchi di dettagli. A seconda della progettazione del componente, è possibile realizzare fori, filettature, incisioni e contorni sottili già nello stampo. Richter Formteile ne verifica l’idoneità in base alle vostre esigenze, vi fornisce consulenza sui materiali e sulla progettazione ottimizzata per la produzione e accompagna il vostro progetto fino allo stato di consegna concordato.
Che cos’è lo stampaggio a iniezione di metalli?
Il Metal Injection Moulding, abbreviato in MIM, è un processo di produzione per componenti metallici complessi. In tedesco viene definito “stampaggio a iniezione di polvere metallica”. In questo processo, la polvere metallica fine viene lavorata con un legante per ottenere un materiale di partenza idoneo all’iniezione, il cosiddetto feedstock. Questo viene modellato in uno stampo, quindi sottoposto a debinderizzazione e sinterizzazione. Durante la sinterizzazione, il componente si compatta e si restringe in modo controllato fino a raggiungere la dimensione finale prevista. Tale restringimento viene già preso in considerazione nella progettazione dello stampo. In questo modo è possibile realizzare geometrie che, con la classica pressatura delle polveri o la sola lavorazione ad asportazione di trucioli, sarebbero ottenibili solo con un dispendio maggiore. Il MIM mostra i suoi punti di forza soprattutto nei piccoli componenti di precisione, nei quali fori, filettature, incisioni o altri dettagli possono essere realizzati già in fase di formatura. Per verificare se queste possibilità siano sfruttabili dal punto di vista tecnico ed economico per il vostro componente di precisione, Richter Formteile esamina le dimensioni del componente, la geometria, il materiale, il numero di pezzi e le tolleranze. Su questa base vi forniamo consulenza sulla progettazione adeguata alla produzione e coordiniamo la realizzazione con un partner produttivo idoneo.
In questa pagina
In quali casi è opportuno utilizzare la tecnologia MIM per un componente?
Molte delle caratteristiche riportate di seguito suggeriscono di valutare più attentamente la tecnologia MIM. L'idoneità definitiva dipende dal disegno tecnico e dai requisiti del pezzo finito.
Tanti dettagli in uno spazio ridotto
Fori, filettature, incisioni e contorni di precisione possono essere realizzati già in fase di formatura. I dettagli effettivamente realizzabili dipendono dal progetto degli stampi, dallo sformatura, dallo spessore delle pareti e dal materiale.
Fabbisogno ricorrente di serie
Per il processo MIM è necessario uno stampo. Il costo associato deve essere commisurato al fabbisogno previsto. Il processo risulta quindi particolarmente interessante quando si devono produrre ripetutamente pezzi complessi in quantità adeguate.
Meno componenti e fasi di assemblaggio
La tecnologia MIM consente di integrare in un unico componente di precisione caratteristiche che altrimenti richiederebbero l'utilizzo di più pezzi singoli, fasi di assemblaggio o lavorazioni con asportazione di truciolo. La possibilità di ridurre effettivamente tali fasi viene valutata sulla base del progetto specifico.
Proprietà metalliche e materiale specificato
Il processo MIM lavora polveri metalliche a base di una lega prestabilita. Il materiale, il trattamento termico e le condizioni di consegna vengono adattati alle esigenze del componente.
Progettazione orientata alla produzione
Spessori delle pareti uniformi e raccordi adeguati favoriscono un distacco controllato e un restringimento controllato durante la sinterizzazione. Una messa a punto tempestiva aiuta a evitare deformazioni, accumuli di materiale o tolleranze inutilmente strette.
Uno dei tanti metodi
Il MIM non è la soluzione migliore per ogni componente. In caso di dimensioni, sollecitazioni, materiali o condizioni di produzione in serie diverse, la microfusione, la sinterizzazione classica, la forgiatura a stampo o la lavorazione con asportazione di trucioli possono rivelarsi più adatte.
Il vostro componente può essere prodotto con la tecnologia MIM?
Inviateci il vostro disegno e i dati del progetto già noti. Per una prima valutazione sono utili informazioni relative al materiale, al fabbisogno previsto, alle tolleranze, alle condizioni di impiego e allo stato di consegna desiderato. Se non tutto è ancora definito, chiariremo insieme quali informazioni sono necessarie per un’ulteriore valutazione.
Confronto tra il MIM e altri processi
Come funziona il processo MIM?
Il vostro disegno e i requisiti del componente finito determinano il modo in cui strutturiamo il vostro progetto MIM. Richter Formteile concorda con voi il materiale, le quote funzionali e le condizioni di consegna. Insieme al partner di produzione selezionato, coordiniamo la realizzazione degli stampi, la produzione e i controlli e seguiamo l’intero processo fino all’approvazione della produzione in serie.

1. Mescolare
Per il vostro componente, chiariremo innanzitutto quali caratteristiche il materiale deve soddisfare durante l’utilizzo. Su questa base verrà selezionato il materiale di partenza adeguato. Per la sua produzione, la polvere metallica fine e un sistema legante vengono miscelati in modo omogeneo. Il legante consente di modellare successivamente la polvere metallica nello stampo a iniezione.

2. Materia prima
La miscela di materiali appositamente formulata viene solitamente utilizzata dal partner di produzione sotto forma di granulato. Questa cosiddetta materia prima viene riscaldata nella pressa a iniezione e resa fluida. La sua lavorazione deve essere adeguata allo stampo e alla geometria del vostro componente, in modo da poter realizzare anche contorni molto sottili.

3. Stampaggio a iniezione
Richter Formteile coordina la realizzazione degli stampi sulla base dei vostri disegni. In tale fase si tiene conto del successivo ritiro da sinterizzazione e, se necessario, dei margini di tolleranza per la lavorazione successiva. Il partner di produzione inietta il materiale fluido nello stampo. Dopo il raffreddamento, viene estratto il pezzo grezzo: un componente che contiene ancora legante ed è più grande del futuro componente metallico.

4. Rimozione dei leganti
Il partner di produzione rimuove gran parte del legante dal componente stampato. Il processo utilizzato a tal fine dipende dalla materia prima e dalla geometria del componente. Il grezzo ottenuto è poroso e delicato. A seconda del processo, inizialmente rimane una quantità residua di legante che ne mantiene l’integrità e che viene rimossa durante il successivo trattamento termico.

5. Sinterizzazione
Presso il partner di produzione, il componente viene sinterizzato in condizioni controllate. Le particelle metalliche si legano tra loro, il pezzo si compatta e si restringe fino a raggiungere la dimensione di sinterizzazione prevista. Richter Formteile chiarisce già durante la fase di coordinamento tecnico con voi se, successivamente, sia necessario lavorare le superfici funzionali, sottoporre il materiale a trattamento termico o rifinire la superficie. Coordiniamo queste operazioni successive in base alle condizioni di consegna concordate.

6. Controllo finale
Stabiliamo insieme a voi quali caratteristiche devono essere dimostrate per l'impiego del vostro componente. Al termine delle fasi di produzione e lavorazione previste, vengono eseguiti e documentati i controlli concordati. Per la campionatura riceverete i campioni e il rapporto di collaudo del primo campione. Richter Formteile chiarisce eventuali scostamenti con il partner di produzione; solo dopo la vostra approvazione avrà inizio la produzione in serie.
Il processo MIM in video
Progettazione conforme al MIM
La qualità di un componente MIM non nasce solo in fase di produzione. Ha inizio già in fase di progettazione, che tiene conto in modo integrato della sagomatura, della rimozione del legante e del ritiro da sinterizzazione. Per questo motivo concordiamo tempestivamente con voi e con il partner di produzione gli spessori delle pareti, le tolleranze e le geometrie critiche.

Progettare spessori delle pareti il più possibile uniformi
Grandi differenze nello spessore delle pareti possono causare un raffreddamento non uniforme, la rimozione dei leganti e il ritiro. Transizioni adeguate e una distribuzione del materiale il più possibile uniforme favoriscono la stabilità del processo.
Tenere conto del ritiro nello stampo
Il pezzo grezzo viene modellato con dimensioni maggiori rispetto al componente finito. Durante la sinterizzazione, la struttura si compatta e il pezzo subisce un ritiro. Questo sovrametallo viene adattato al materiale, alla geometria e al processo. Pertanto, le dimensioni dello stampo non possono essere determinate in modo generico sulla base di un unico valore di ritiro generale.

Adattare i dettagli al concetto di utensile
A seconda della geometria, fori, contorni, filettature, incisioni o sottosquadri possono essere realizzati già in fase di modellazione. È fondamentale che possano essere riempiti in modo sicuro, sformati, sostenuti durante la sinterizzazione e lavorati con la tolleranza richiesta.
Definire le tolleranze dove sono necessarie
Non tutte le quote richiedono la stessa precisione. Se le quote rilevanti per il funzionamento vengono specificate in anticipo, l’utensile, il processo e l’eventuale lavorazione successiva possono essere progettati in modo mirato in base a esse.
I principali termini tecnici del MIM
È bene conoscere questi termini
Materia prima iniettabile composta da polvere metallica e un sistema legante. Viene solitamente lavorata sotto forma di granuli nella pressa a iniezione.
Componenti organici che tengono insieme la polvere metallica durante la formatura e ne garantiscono la fluidità. Il legante viene in gran parte rimosso prima e durante la sinterizzazione.
Il componente stampato subito dopo lo stampaggio a iniezione. Contiene ancora il legante, non ha ancora le dimensioni finali ed è più delicato dal punto di vista meccanico rispetto al pezzo finito.
Il componente poroso dopo la rimozione di gran parte del legante. Successivamente viene sinterizzato e quindi compattato.
Processo termico che avviene al di sotto della temperatura di fusione del materiale principale. Le particelle metalliche si uniscono, il componente si compatta e si restringe fino a raggiungere la dimensione finale prevista.
Rapporto tra la densità del componente ottenuta e la densità teorica del materiale. Il valore effettivo dipende dal materiale e dal processo.
La rimozione del legante descrive un processo in due fasi nella produzione di pezzi fusi con il processo MIM. In questo processo, tramite la rimozione termica o catalitica del legante, quest’ultimo viene eliminato dal pezzo grezzo, in modo che il componente risultante sia puramente metallico.
Vantaggi e limiti della tecnologia MIM
Il processo MIM consente di realizzare numerosi dettagli geometrici su piccoli componenti di precisione e, di conseguenza, può ridurre il numero di pezzi singoli o le fasi di lavorazione aggiuntive. Allo stesso tempo, questo processo impone requisiti ben definiti in termini di dimensioni dei componenti, progettazione, utensili e fabbisogno di produzione in serie.
Durante la lavorazione è possibile realizzare fori, filettature, incisioni e contorni di precisione
I costi relativi agli utensili e alla fase di avviamento devono essere commisurati alla produzione in serie prevista
Le caratteristiche di più componenti singoli possono essere integrate in un unico pezzo di precisione
Le dimensioni dei componenti e lo spessore delle pareti influenzano la rimozione del legante, la durata del processo e la redditività
Elevata precisione nei dettagli per componenti di precisione di piccole dimensioni e progettazione adeguata dei componenti
La contrazione e l’eventuale deformazione devono essere prese in considerazione in fase di progettazione
Produzione in serie riproducibile a seguito di una progettazione di processo riuscita
Le tolleranze strette dipendono dalla singola misura, dal materiale, dal componente e dalle condizioni di consegna
Diversi materiali metallici e profili delle proprietà
Potrebbe essere comunque necessario un ulteriore trattamento
Potenziale di riduzione delle operazioni di lavorazione con asportazione di trucioli e delle fasi di giunzione
Non tutte le geometrie, i quantitativi o i requisiti relativi ai materiali possono essere realizzati in modo adeguato con la tecnologia MIM
Quando il MIM non è la soluzione migliore
Un componente metallico complesso non deve necessariamente essere realizzato con il processo MIM. A seconda delle dimensioni, delle sollecitazioni, del materiale, del numero di pezzi e delle condizioni di consegna richieste, la microfusione, la sinterizzazione classica o la forgiatura a stampo possono rivelarsi soluzioni più adatte. Richter Formteile non si limita quindi a considerare un unico processo. Confrontiamo i requisiti del vostro componente con le possibilità offerte dai nostri quattro processi di produzione e vi indichiamo quale soluzione risulta più sensata dal punto di vista tecnico ed economico.
Fusione di precisione
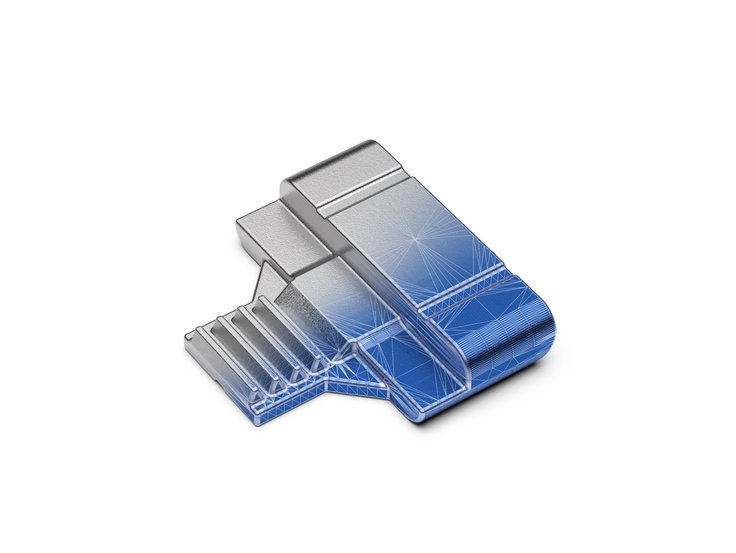
Fusione di precisione per componenti su misura – con contorni delicati e geometrie interne, realizzati con un’ampia gamma di leghe fondibili.
Visualizza la microfusione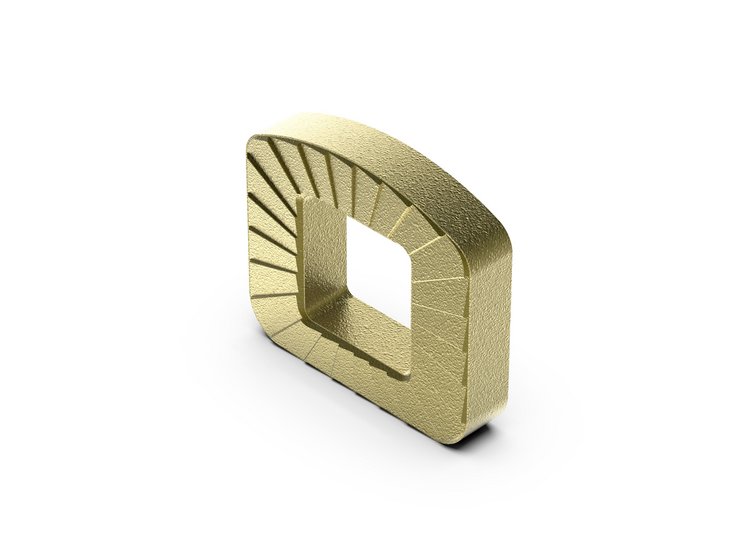
Sinterizzazione
Stampaggio e sinterizzazione per componenti in serie: con numerosi contorni già definiti dallo stampo, senza necessità di complesse operazioni di fresatura o tornitura.
Visualizza la sinterizzazione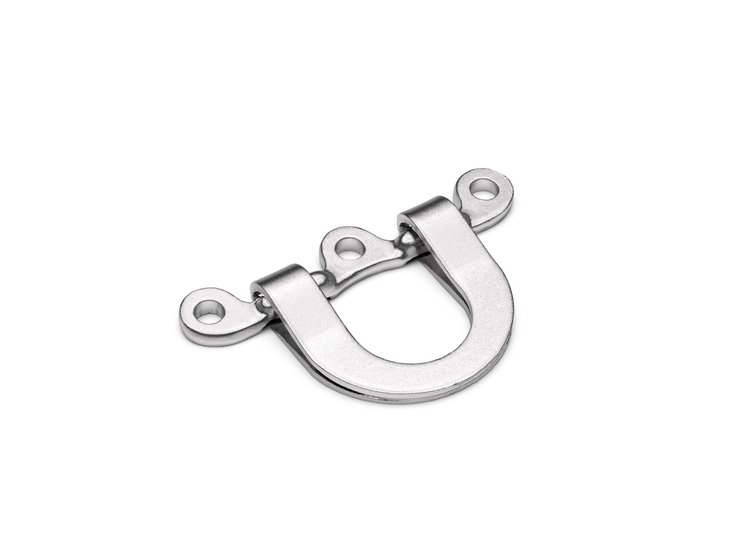
Forgiatura a stampo
Componenti forgiati per sollecitazioni elevate – con materiali e progettazione adeguati alle forze a cui il vostro componente dovrà resistere durante l’uso.
Visualizza la forgiatura a stampoMateriali MIM presso Richter Formteile
La scelta del materiale determina quali proprietà meccaniche, termiche o anticorrosive può raggiungere un componente MIM. È quindi fondamentale non solo verificare se un materiale possa essere lavorato in linea di principio con il processo MIM. Deve anche essere disponibile per la geometria specifica, il processo di produzione e lo stato di consegna desiderato. Richter Formteile mette a disposizione schede tecniche relative a diversi gruppi di materiali MIM. Insieme chiariremo quale materiale sia più adatto alla funzione del componente, alle condizioni di impiego, al trattamento termico e alle ulteriori fasi di lavorazione.
In quali settori viene impiegata la tecnologia MIM?
La tecnologia MIM viene impiegata in diversi settori industriali quando è necessario realizzare piccoli componenti di precisione che combinino numerosi dettagli in uno spazio ridotto con una produzione in serie ricorrente.
Ingegneria meccanica
Componenti funzionali complessi, leve, alloggiamenti e componenti con superfici funzionali definite
Costruzione di veicoli
Componenti resistenti con geometria complessa e caratteristiche di produzione in serie riproducibili
Tecnologia di azionamento
Componenti geometricamente complessi per la trasmissione di potenza e le funzioni di movimento
Rubinetteria e pompe
Componenti a contatto con fluidi o sottoposti a sollecitazioni di pressione, in base al materiale e alla prova
Settore elettrico
Componenti funzionali e di alloggiamento in metallo con contorni complessi
Tecnologia medica
Componenti di piccole dimensioni e complessi con requisiti elevati in termini di materiale, finitura superficiale e collaudo
Dati tecnici MIM relativi ai componenti stampati Richter
I valori ottenibili dipendono dalle dimensioni del componente, dalla geometria, dal materiale, dal processo e dalle condizioni di consegna concordate.
Peso standard:
0,001 - 0,150 kg
Produzione:
Asia
Certificato secondo:
DIN ISO 9001, 14001, IATF 16949
Tolleranze:
Circa +/- 0,3% della misura nominale
Superfici:
Ra 3,2
Materiali:
Acciaio, acciaio inossidabile, carburo e rame
Revisione:
Centri di lavorazione CNC propri, trattamenti termici secondo le specifiche del cliente
Il vostro progetto MIM con Richter Formteile
Ci fornite il vostro disegno e ci indicate quali caratteristiche deve avere il componente. Verifichiamo la fattibilità tecnica e selezioniamo un partner di produzione idoneo dalla nostra rete internazionale.
Richter Formteile coordina la realizzazione degli stampi e la produzione dei campioni. Solo dopo la vostra approvazione avrà inizio la produzione in serie.
Se necessario, coordiniamo la lavorazione meccanica, il trattamento termico, il trattamento superficiale o l’assemblaggio.
Servizio completo per il vostro componente MIM
Oltre all’assistenza tecnica durante il progetto, Richter Formteile offre ulteriori vantaggi che garantiscono una gestione e una fornitura affidabili:
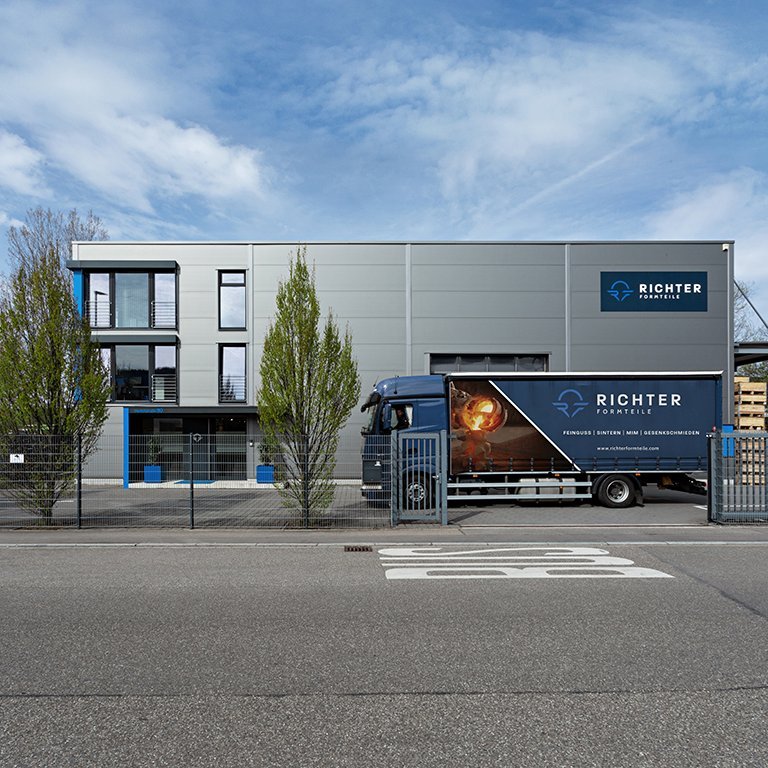
- Partner contrattuale in Germania :
Richter Formteile coordina i partner produttivi coinvolti e rimane il vostro referente responsabile. - Controllo qualità in loco :
I processi e i criteri di qualità concordati vengono verificati direttamente presso i partner di produzione. - Prefinanziamento e stoccaggio
Richter Formteile produce e finanzia in anticipo il fabbisogno concordato entro i limiti concordati e lo immagazzina a Leonberg. - Consegna just-in-time su richiesta
Le quantità concordate vengono consegnate dal magazzino di Leonberg in base alle esigenze.
Parliamo del vostro componente MIM
Domande frequenti
Informazioni sul MIM e sui progetti MIM
Nel processo di stampaggio a iniezione di metalli (Metal Injection Moulding), la polvere metallica viene lavorata con un legante fino a ottenere una materia prima pronta per l'iniezione. Questa viene modellata nello stampo, sottoposta a decomponimento del legante e infine sinterizzata. Durante questo processo, il componente si compatta e si restringe in modo controllato fino a raggiungere la dimensione finale prevista.
Il processo MIM è particolarmente indicato per componenti metallici di piccole dimensioni con geometrie complesse e fabbisogni di produzione in serie ricorrenti. L’idoneità del processo dal punto di vista tecnico ed economico dipende, tra l’altro, dalle dimensioni del componente, dal materiale, dalle tolleranze, dai costi di attrezzaggio e dalla quantità prevista.
Le tolleranze raggiungibili dipendono dalla singola quota, dalla geometria, dal materiale, dalle dimensioni del componente e dallo stato di consegna richiesto. Le quote rilevanti ai fini funzionali vengono quindi verificate per il componente specifico. Se necessario, è possibile concordare ulteriori fasi di lavorazione.
Richter Formteile offre diversi tipi di acciaio e altri gruppi di materiali metallici per progetti MIM. La disponibilità attuale dei materiali e la loro idoneità alla rispettiva applicazione vengono verificate sulla base dei requisiti dei componenti e delle schede tecniche.
A seconda del componente e delle condizioni di consegna concordate, Richter Formteile coordina la lavorazione meccanica, il trattamento termico, il trattamento superficiale o l’assemblaggio. L’ambito specifico dei servizi viene definito nel progetto.
È possibile avviare una prima valutazione tecnica già sulla base della funzione del componente, della situazione di installazione, della quantità prevista e dei requisiti noti. Per una valutazione attendibile della fattibilità e dell’offerta, nel corso del processo saranno necessari un disegno o dati 3D adeguati.
Richter Formteile rimane il vostro punto di riferimento per chiarimenti tecnici, partner di produzione, qualità e consegna. I dettagli contrattuali e le prestazioni previste saranno specificati nell'offerta.
Il vostro referente per MIM
Desiderate discutere di una geometria, di un materiale o del processo di produzione più adatto? Il vostro referente vi spiegherà quali informazioni sono necessarie per una prima valutazione tecnica.
Timo Richter
Direzione aziendale
+49 7152 90171-0
t.richter@richterformteile.com
Parliamo del vostro componente MIM
Inviateci il vostro disegno o i dati del progetto già disponibili. Se dovessero mancare alcune informazioni, chiariremo insieme quali elementi sono ancora necessari per la verifica tecnica.