Moulage de précision pour pièces sur mesure
La fonderie de précision convient aux pièces de précision présentant des contours filigranes, des géométries internes complexes et offrant un large choix d'alliages métalliques coulables. Richter Formteile détermine, en fonction de vos exigences, la forme de la pièce, l'alliage et le mode de fabrication les plus adaptés, et accompagne votre projet jusqu'à l'état de livraison convenu.
Qu'est-ce que la fonderie de précision ?
La fonderie de précision est un procédé de moulage de haute précision. On l'appelle également « procédé à la cire perdue », car un modèle en cire est fondu au cours de la fabrication du moule. On commence par réaliser, dans un outil, un modèle en cire de la future pièce de précision. Plusieurs modèles en cire sont assemblés pour former un grappe de cire, également appelée « grappe de modèles ». Par des cycles répétés d'immersion, de saupoudrage de sable et de séchage, une coque en céramique se forme ainsi couche par couche. Une fois la cire fondue, il ne reste que la cavité du moule. Celle-ci est ensuite remplie de métal en fusion. Une fois la solidification terminée, la coque en céramique est retirée et les pièces de précision sont séparées du système de coulée. Richter Formteile examine, sur la base de vos plans ainsi que des cotes fonctionnelles, du nombre de pièces, des exigences de contrôle et de l’état de livraison souhaité, quelle forme de pièce, quel alliage et quelle exécution peuvent être réalisés de manière techniquement et économiquement pertinente en moulage de précision. Sur cette base, nous vous conseillons sur la conception adaptée au moulage de précision, sélectionnons un partenaire de production approprié et coordonnons la mise en œuvre avec lui.
Sur cette page
Dans quels cas le moulage de précision est-il adapté à une pièce ?
La pertinence technique et économique du moulage de précision pour une pièce dépend avant tout de sa géométrie, du matériau, des tolérances, du nombre de pièces et de l'état de livraison souhaité. Nous examinons ensemble ces facteurs et déterminons, sur la base de vos plans et de vos exigences, si le moulage de précision est le procédé de fabrication adapté à votre pièce de précision.
Contours et géométries internes en filigrane
La fonderie de précision est envisageable lorsqu'il s'agit de réaliser des contours en filigrane, des ajourages ou des géométries internes dans une pièce moulée. Le facteur déterminant est de savoir si la forme de la pièce peut être fabriquée et contrôlée de manière fiable à l'aide d'un outillage, d'un modèle en cire, d'éventuels noyaux en céramique et d'un système de coulée adapté.
Des pièces moulées d'un seul tenant
Ce procédé permet de reproduire des formes de pièces complexes dans une seule pièce moulée. Cela permet de réduire le nombre d'étapes d'assemblage ou de pièces individuelles usinées. La réussite de cette approche dans un projet concret dépend de la forme des pièces et des exigences.
Large choix de matériaux
De nombreux alliages d'acier, d'acier inoxydable et d'autres métaux coulables sont disponibles pour la fonderie de précision. Le choix du matériau approprié dépend des contraintes, de la température, des exigences en matière de corrosion, du traitement thermique et de l'état à la livraison.
De belles finitions et peu d'usinage supplémentaire
Le moule en céramique permet de reproduire des contours et des surfaces très fins. La pièce de précision prend ainsi déjà en grande partie sa forme définitive. Les surfaces fonctionnelles soumises à des exigences particulièrement strictes peuvent néanmoins nécessiter un usinage supplémentaire.
Dimensions des composants et besoins prévus
La fabrication de modèles en cire nécessite généralement un outillage. Il convient donc d'examiner conjointement la taille des pièces, les coûts d'outillage, la conception du moule et les besoins prévus. Pour les pièces uniques et les très petites séries, un autre procédé peut s'avérer plus rentable.
Tolérances fonctionnelles
Toutes les cotes ne nécessitent pas le même niveau de précision. Définir dès le départ les cotes fonctionnelles permet de concevoir de manière ciblée l'outillage, le processus de moulage, les contrôles et les éventuelles retouches.
Choix de la procédure sans décision préalable
La fonderie de précision n'est pas forcément la meilleure solution. En fonction de la taille de la pièce, du matériau, des contraintes et du nombre de pièces, les procédés MIM, le frittage, le forgeage à l'estampage ou l'usinage peuvent s'avérer plus adaptés.
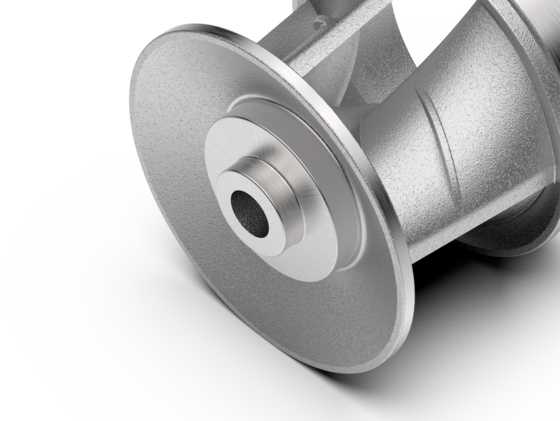
Le moulage de précision convient-il à votre pièce ?
Envoyez-nous votre dessin et les données déjà connues concernant votre projet. Les informations relatives au matériau, aux besoins prévus, aux cotes fonctionnelles, aux conditions d'utilisation, aux exigences de contrôle et à l'état à la livraison nous aideront à effectuer une première évaluation technique.
Comparer la coulée de précision à d'autres procédés
Comment fonctionne le procédé de moulage de précision ?
De l'outillage au contrôle final, toutes les étapes doivent être adaptées au matériau et à la géométrie de votre pièce. Richter Formteile définit avec vous les exigences techniques, sélectionne un partenaire de production adapté et coordonne la fabrication des outils, la production et les contrôles convenus. Votre dessin sert ainsi de base à l'ensemble du processus de moulage de précision.

4. Immersion, sablage et séchage
La grappe de cire est plongée à plusieurs reprises dans la pâte céramique, puis recouverte de sable réfractaire. Chaque couche doit sécher complètement avant l'application de la suivante. On obtient ainsi une coque en céramique dont la surface intérieure reproduit les contours des modèles en cire.

5. Fusion
La cire est fondue pour être retirée du moule en céramique. Il ne reste alors que les cavités destinées aux pièces moulées et au système de coulée. Les modèles en cire sont ainsi perdus ; de nouveaux modèles sont nécessaires pour chaque nouvelle coulée.

6. Cuisson
Le moule en céramique est cuit. Ce processus permet d'éliminer les résidus de cire et confère au moule la résistance nécessaire à la coulée. Le profil de température est ensuite adapté à l'alliage utilisé et au procédé de coulée.

7. Moulage de précision
L'alliage que Richter Formteile a défini avec vous pour la pièce est fondu chez le partenaire de production, puis coulé dans le moule en céramique préparé. Le contrôle de la température, le remplissage du moule et la solidification doivent être adaptés au matériau et à la géométrie de la pièce. Ces facteurs influencent la qualité de la pièce moulée.

8. Démoulage
Une fois que le métal a pris et refroidi, l'enveloppe en céramique est retirée. Elle est alors détruite et ne peut pas être réutilisée. Les pièces moulées se présentent désormais sous la forme d'un grappe de pièces moulées métalliques et sont encore reliées au système de coulée.

9. Séparation
Les différentes pièces moulées sont séparées du système de moulage métallique. Les résidus de coulée restants sont usinés au cours des étapes suivantes. Les surfaces devant faire l'objet d'un usinage supplémentaire sont déterminées d'après votre dessin et l'état de livraison convenu.

10. Rayonnement
Le sablage permet d'éliminer les résidus de céramique présents sur les surfaces des pièces moulées. Richter Formteile coordonne les étapes d'usinage supplémentaires convenues, telles que le traitement thermique, l'usinage CNC, le traitement de surface ou l'assemblage. Tout dépend de l'état dans lequel vous avez besoin de la pièce pour son utilisation.

11. Contrôle final
Richter Formteile convient avec vous des caractéristiques à contrôler et à documenter. Outre le contrôle visuel, les exigences convenues en matière de dimensions, de matériaux et d'autres critères de qualité sont vérifiées. Lors de l'échantillonnage, vous recevez les résultats dans le rapport de contrôle du premier échantillon. Nous clarifions les écarts avec le partenaire de production ; la production en série commence après votre validation.
Le procédé de moulage de précision en vidéo
Conception adaptée à la fonderie de précision
La fabrication d'une pièce de précision moulée de haute résistance commence par une conception qui tient compte à la fois de la fonction de la pièce, de la moulabilité, de la solidification, du retrait, des tolérances et des éventuels travaux de finition. C'est pourquoi nous clarifions avec vous et notre partenaire de production les géométries critiques et les cotes fonctionnelles avant la fabrication des moules.
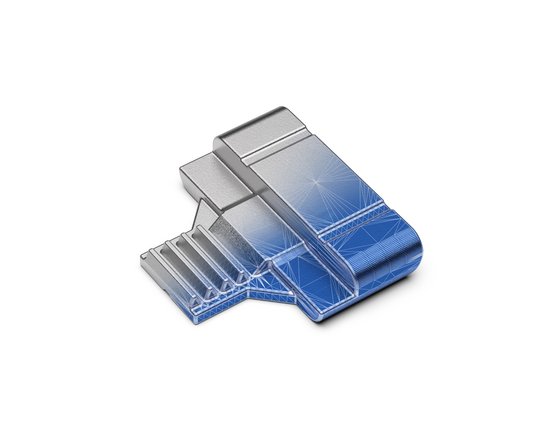
Épaisseurs de paroi et transitions
Des épaisseurs de paroi aussi régulières que possible favorisent un remplissage et une solidification contrôlés du moule. Les accumulations importantes de matière ou les transitions brusques peuvent augmenter le risque de défauts et de déformations. Les rayons et les transitions appropriées contribuent à améliorer l'écoulement de la matière.
Contours internes et noyaux en céramique
Selon la pièce, les géométries internes complexes peuvent être reproduites à l'aide de noyaux en céramique. Leur faisabilité, leur stabilité et leur retrait ultérieur doivent être pris en compte dès la phase de conception.
Canaux de coulée, canaux d'alimentation et lignes de joint
La position des points d’injection et des canaux d’alimentation influence le remplissage du moule, la solidification et les retouches. Les surfaces fonctionnelles et les zones visibles doivent donc être identifiées dès le début.
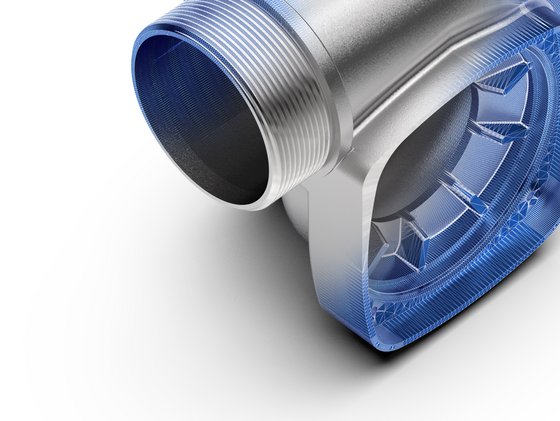
Retrait et déformation éventuelle
La cire, la céramique et le métal subissent des variations dimensionnelles au cours du processus. La surépaisseur nécessaire ne peut être déterminée à partir d’une seule valeur générale. Le matériau, la géométrie, le procédé et la taille de la pièce doivent être pris en compte conjointement.
Donner la priorité aux cotes fonctionnelles
Des tolérances serrées doivent être définies là où elles sont nécessaires pour le fonctionnement ou le montage. Cela permet d’adapter de manière ciblée l’outil, le processus, le contrôle et, le cas échéant, l’usinage de finition à l’utilisation ultérieure.
Les principaux termes relatifs à la microcoulée de précision
Voici les termes que vous devez connaître
Modèle en cire de la pièce qui sera coulée. Il est fondu au cours du processus et est donc appelé « modèle perdu ».
Disposition de plusieurs modèles en cire avec les canaux de coulée et d'alimentation qui seront ajoutés ultérieurement. La coque en céramique est montée autour de la grappe de cire.
Modèle qui est détruit lors de la fabrication du moule et qui ne peut pas être réutilisé.
Moule réfractaire multicouche entourant la grappe de cire. Une fois la cire fondue, il forme la cavité de moulage destinée à recevoir le métal en fusion.
Autre nom donné à la fonderie de précision. Ce terme désigne le processus consistant à faire fondre le modèle en cire pour le retirer du moule en céramique.
Les carottes, les canaux de coulée et les masselottes par lesquels le métal en fusion pénètre dans le moule et alimente la pièce moulée pendant la solidification. Avant la coulée, ce système fait partie de la grappe de cire. Après la coulée, il se présente sous forme métallique et est séparé des pièces moulées.
Insert de moulage en céramique permettant de réaliser certains contours internes et certaines cavités dans la pièce moulée.
L'outil, le modèle en cire, le moule en céramique et le métal ont une incidence sur les dimensions finales de la pièce. Les variations dimensionnelles correspondantes sont prises en compte lors de la conception de l'outil et du procédé.
Opérations post-moulage, telles que la découpe, le meulage, le traitement thermique, l'usinage par enlèvement de copeaux, le traitement de surface ou l'assemblage.
On appelle « barbotine de moulage » la suspension composée de matières réfractaires finement broyées et de liants, utilisée comme masse d'immersion pour la formation de la coque céramique autour des arbres en cire.
Le « arbre de cire » désigne le résultat de l'assemblage des modèles en cire dans le cadre du procédé de moulage de précision. Une fois que les modèles en cire et le tronc ont été assemblés avec précision, on obtient l'« arbre de cire ». Celui-ci est ensuite utilisé pour la suite du traitement.
Un autoclave à vapeur est un récipient sous pression de forme cylindrique utilisé dans le procédé de moulage de précision pour le traitement thermique. À l'instar d'une cocotte-minute, il permet de faire fondre la cire sous pression.
Avantages et limites de la coulée de précision
La fonderie de précision allie des contours délicats et des formes de pièces complexes à un large choix d'alliages métalliques coulables. Le moule en céramique permet de reproduire les surfaces et les détails de manière à réduire les étapes d'usinage supplémentaires. Parallèlement, ce procédé impose des exigences précises en matière de modèle en cire, de système de coulée, de gestion du processus et de nombre de pièces.
Contours en filigrane, ajourages et géométries internes
Les coûts liés aux outillages et au démarrage doivent être adaptés au projet
Large gamme d'alliages métalliques coulables
Le matériau et la fenêtre de processus doivent être adaptés l'un à l'autre
De belles finitions et une pièce de précision qui prend déjà en grande partie sa forme définitive
Les surfaces fonctionnelles peuvent encore nécessiter un traitement ultérieur
Les pièces aux formes complexes peuvent être réalisées en une seule pièce moulée
Il faut tenir compte du système de coulée, du retrait et des déformations éventuelles
Potentiel de réduction des étapes d'usinage et d'assemblage
Les tolérances réalisables dépendent des dimensions, de la géométrie, du matériau et de l'état à la livraison.
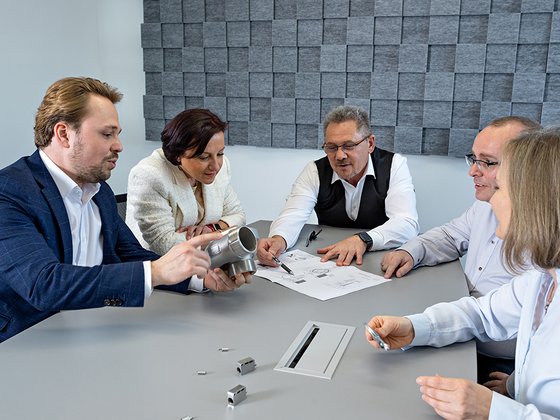
Lorsque la fonderie de précision n'est pas la meilleure solution
En fonction de la taille, de la géométrie, des contraintes, du matériau, du nombre de pièces et de l'état de livraison souhaité, le MIM, le frittage, le forgeage à l'estampage ou l'usinage peuvent s'avérer plus adaptés. Lorsque plusieurs procédés entrent en ligne de compte, nous comparons les différentes options et vous conseillons dans votre choix.
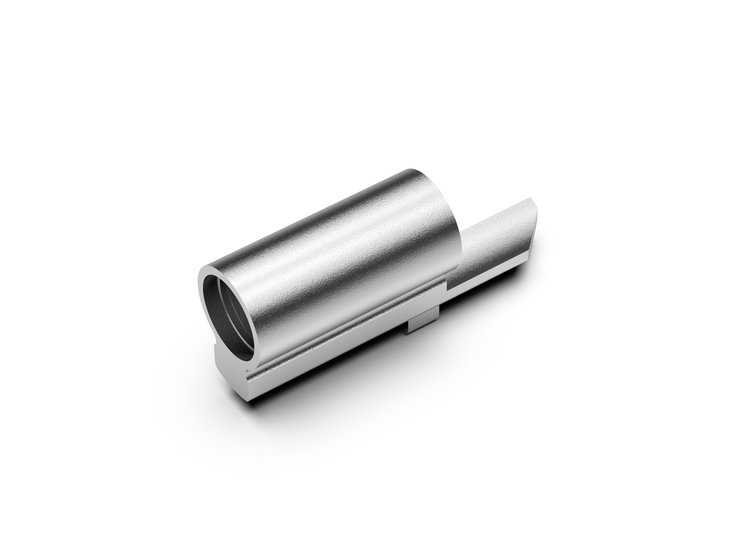
MIM
Moulage par injection de métal pour la fabrication en série de petites pièces de précision riches en détails – avec filetages, gravures et contours fins déjà intégrés dans le moule.
Voir MIM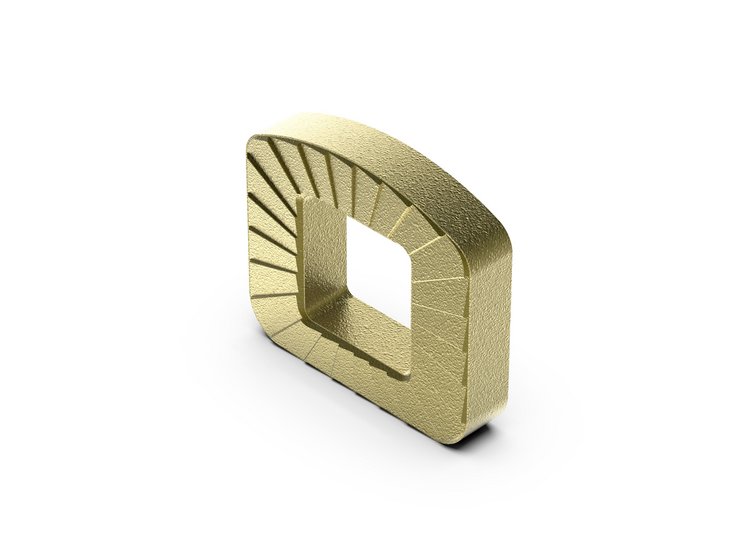
Frittage
Pressage et frittage pour la fabrication en série de composants : de nombreux contours sont déjà réalisés dans le moule, sans recourir à un fraisage ou un tournage fastidieux.
Voir les pièces frittées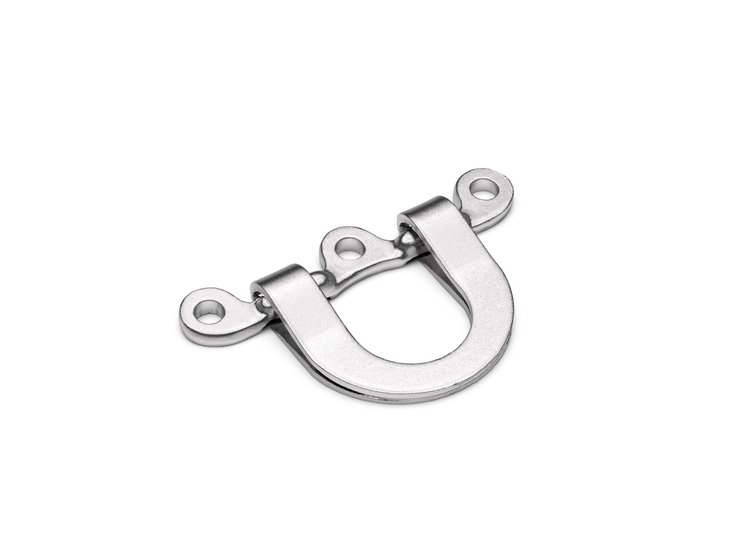
Forgeage à l'estampage
Pièces forgées destinées à supporter des charges élevées – dont le matériau et la conception sont adaptés aux forces auxquelles votre pièce doit résister en service.
Voir le forgeage à l'estampageMatériaux de moulage de précision chez Richter Formteile
Le matériau détermine les contraintes mécaniques, thermiques et corrosives auxquelles une pièce de précision moulée par microcoulée peut résister. Le fait qu’un alliage soit en principe coulable n’est pas le seul critère déterminant. Il doit également être adapté à la géométrie de la pièce, au procédé de fabrication, au traitement thermique, aux contrôles et à l’état de livraison souhaité. Richter Formteile propose des pièces de précision moulées par moulage de précision en alliages d'acier, d'acier inoxydable et d'aluminium. Nous vérifions quels alliages concrets sont actuellement disponibles et conviennent à chaque pièce de précision en fonction de la fonction de la pièce, des conditions d'utilisation et de l'état de livraison souhaité.
Dans quels secteurs utilise-t-on la fonderie de précision?
La fonderie de précision est utilisée dans divers secteurs lorsque les pièces de précision doivent allier des contours délicats, des géométries internes ou répondre à des exigences particulières en matière de matériau et de finition de surface.
Ingénierie mécanique
Pièces fonctionnelles complexes, leviers, boîtiers et composants présentant des surfaces fonctionnelles bien définies
Construction automobile
Composants résistants présentant une géométrie complexe et des caractéristiques de série reproductibles
Technique d'entraînement
Pièces à géométrie complexe destinées à la transmission de puissance et aux fonctions de mouvement
Robinetterie et pompes
Composants en contact avec le fluide ou soumis à des contraintes de pression, adaptés au matériau et aux essais
industrie électrique
Pièces fonctionnelles et de boîtier métalliques aux contours complexes
Technologie médicale
Composants de petite taille et complexes, soumis à des exigences élevées en matière de matériau, de finition et de contrôle
Caractéristiques techniques de la coulée de précision chez Richter Formteile
Les valeurs pouvant être atteintes dépendent de la taille des composants, de leur géométrie, du matériau, du procédé et de l'état de livraison convenu.
Poids standard :
0,05 - 150 kg
Production :
Europe, Asie
Certifié selon :
DIN ISO 9001, 14001, IATF 16949
Tolérances :
conformément à la fiche technique VDG P 690 D1 (environ +/- 0,7 % de la cote nominale)
Finitions :
Ra 6,3
Matériaux :
Alliages d'acier, alliages d'acier inoxydable et aluminium
Post-traitement :
Centres d'usinage CNC en interne, traitements thermiques selon les spécifications du client
Homologations dans le domaine de la robinetterie :
AD 2000 et TRD 100
Contrôles et processus en aval pour l'état de livraison convenu
Tous les composants ne nécessitent pas les mêmes contrôles ni les mêmes processus en aval. Nous déterminons avec vous et le partenaire de production l'étendue nécessaire de ces contrôles en fonction de la fonction, du matériau, du plan et des exigences en matière de documentation.
Épreuves possibles
- Contrôle dimensionnel et mesure 3D
- Analyse chimique
- Contrôle par rayons X et ultrasons
- Essais mécaniques des matériaux
- Autres étapes de contrôle et de documentation convenues
Procédures ultérieures éventuelles
- Usinage CNC
- Traitement thermique
- Grenaillage, polissage par vibration et polissage
- Revêtements et autres traitements de surface
- Assemblage et emballage selon les spécifications convenues
Les étapes nécessaires et disponibles sont définies au cas par cas pour chaque projet. Il en va de même pour l'étendue des contrôles, les échantillonnages, la documentation et la réception.
Votre projet de moulage de précision avec Richter Formteile
Vous nous fournissez votre plan et nous indiquez les performances requises pour cette pièce de précision. Nous étudions la faisabilité technique et vous conseillons sur le choix des matériaux, la conception adaptée à la fonderie de précision et les tolérances appropriées. Nous sélectionnons ensuite un partenaire de production adapté au sein de notre réseau international.
Richter Formteile coordonne la fabrication des outils, l’échantillonnage et les contrôles convenus. Si nécessaire, nous organisons l’usinage CNC, le traitement thermique, le traitement de surface, l’assemblage ou d’autres processus en aval.
Un service complet pour vos pièces de précision moulées par microcoulée
Au-delà de l'accompagnement technique des projets, Richter Formteile offre d'autres avantages garantissant un déroulement et un approvisionnement fiables :
- Partenaire contractuel en Allemagne
: Richter Formteile coordonne les partenaires de production impliqués et reste votre interlocuteur privilégié. - Contrôle qualité sur place
: les processus et les critères de qualité convenus sont contrôlés directement chez les partenaires de production. - Préfinancement et stockage
Richter Formteile produit et finance à l'avance les quantités convenues dans le cadre convenu, puis les stocke à Leonberg. - Livraison « juste à temps » sur appel
Les lots convenus sont livrés depuis l'entrepôt de Leonberg en fonction des besoins.
Parlons de votre pièce moulée de précision
Foire aux questions
À propos de la fonderie de précision et des projets de fonderie de précision
La fonderie de précision est un procédé de moulage de précision utilisant des modèles en cire perdus et des moules en céramique. Une coque en céramique est construite couche par couche autour d'un noyau en cire. Une fois la cire fondue, la cavité du moule ainsi formée est remplie de métal.
La coulée de précision est particulièrement adaptée aux pièces de précision présentant des contours délicats, des géométries internes complexes et offrant un large choix d'alliages coulables. Son adéquation concrète dépend également de la taille des composants, du nombre de pièces, des tolérances, des contrôles et des conditions de livraison.
Les tolérances réalisables dépendent de la taille, de la géométrie, du matériau et du procédé de fabrication des pièces. Il convient de donner la priorité aux cotes fonctionnelles dès le début. Des spécifications particulièrement strictes peuvent nécessiter un usinage supplémentaire.
Le moule en céramique permet d'obtenir une bonne qualité de surface dans le moulage de précision. La qualité effective dépend du matériau, du procédé, de l'état de la pièce et du traitement de surface éventuel.
Richter Formteile propose des pièces de précision moulées par microcoulée en acier, en acier inoxydable et en alliages d'aluminium. Nous vérifions la disponibilité de l'alliage concerné et son adéquation en fonction des exigences de la pièce.
Un usinage de finition peut s'avérer nécessaire lorsque les surfaces fonctionnelles, les tolérances, les propriétés des matériaux, l'état de surface ou les conditions de montage ne peuvent être obtenus uniquement par le processus de moulage. L'étendue de ces opérations est déterminée au cas par cas, en fonction du projet.
Il est utile de fournir un schéma ou des données 3D, ainsi que des informations sur le matériau, les besoins prévus, les cotes fonctionnelles, les conditions d'utilisation, les exigences de contrôle et l'état à la livraison. Les informations manquantes peuvent être précisées lors du premier entretien.
Richter Formteile reste votre interlocuteur tout au long du projet pour les questions techniques, la qualité et la livraison, et coordonne les étapes convenues avec le partenaire de production.
Votre interlocuteur pour la fonderie de précision
Vous souhaitez discuter d'une géométrie, d'un matériau ou du procédé de fabrication adapté ? Votre interlocuteur déterminera avec vous les informations nécessaires à une première évaluation technique.
Timo Richter
Direction
+49 7152 90171-0
t.richter@richterformteile.com
Parlons de votre pièce moulée de précision
Envoyez-nous votre dessin ou les données de projet dont vous disposez déjà. Si certaines informations manquent, nous déterminerons ensemble ce qui est encore nécessaire pour la vérification technique.