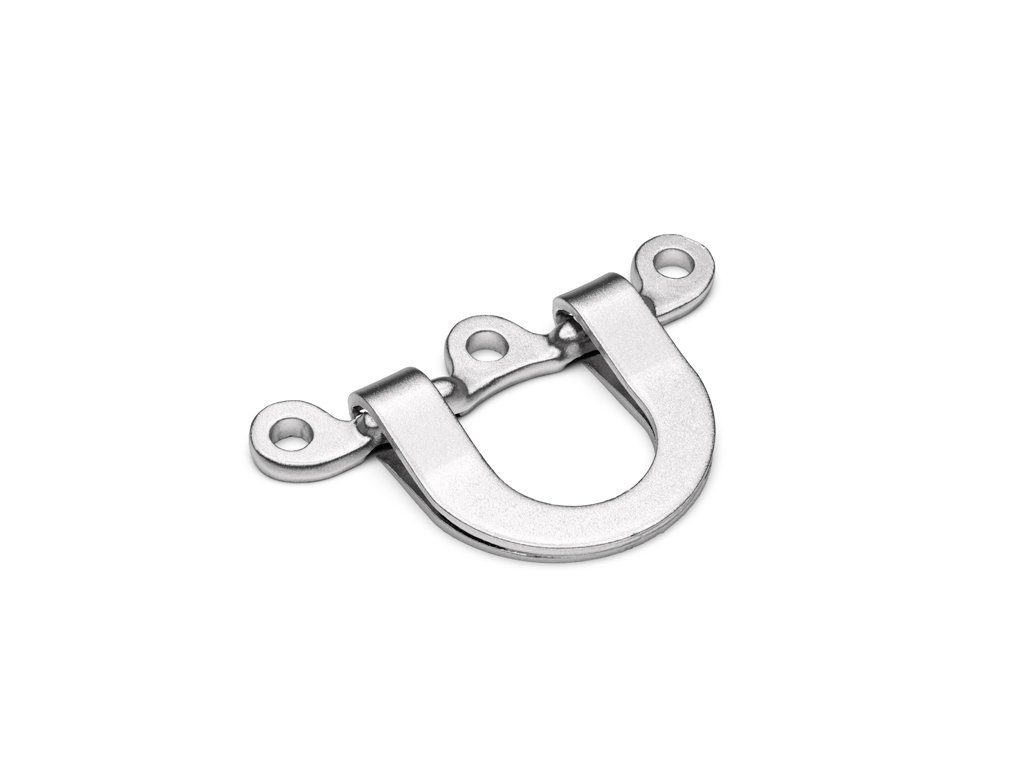
Pièces forgées destinées à supporter des charges élevées
Le forgeage à l'estampage permet de façonner le métal en composants destinés à transmettre des forces et à résister à des contraintes répétitives. Richter Formteile vous conseille sur le choix des matériaux et la conception adaptée à la fabrication, sélectionne le partenaire de production approprié et pilote votre projet, de la fabrication des outils et de l'échantillonnage jusqu'à la livraison en série. Nous déterminons ensemble, sur la base de vos plans, quelles surfaces doivent être finies et quelles propriétés doivent être validées.
Qu'est-ce que le forgeage à l'estampage ?
Le forgeage à l'estampage est un procédé de formage massif. Il consiste à déformer un métal solide par pression ou par chocs entre des outils de formage. Ces outils sont appelés « matrices ». Leur contour intérieur détermine la forme que prend le matériau. Selon le matériau et la tâche de fabrication, le formage s'effectue à chaud, à mi-chaud ou à froid. La température influence notamment les forces de formage nécessaires et les propriétés pouvant être obtenues. Le processus de fabrication présenté sur cette page illustre le formage à chaud, dans lequel la matière première est chauffée avant le forgeage.
Sur cette page
Dans quels cas le forgeage à l'estampage est-il adapté à votre pièce ?
Des contraintes mécaniques élevées peuvent justifier le recours au forgeage à l'estampage. Cependant, c'est l'ensemble du processus de fabrication qui détermine si ce procédé est adapté à votre pièce. Pour cela, Richter Formteile examine votre plan, les conditions d'utilisation et les besoins prévus, en tenant compte des opérations de finition nécessaires.
Sollicitation
Le composant transmet-il des forces, est-il soumis à des charges variables ou doit-il absorber des chocs ? Ces exigences constituent la base du choix des matériaux et de la conception. Nous discutons avec vous dès le début des zones particulièrement sollicitées.
Géométrie
Le contour doit pouvoir prendre forme dans l'outil, puis être démoulé. Nous déterminons avec notre partenaire de production comment répartir le matériau et quelles caractéristiques doivent être obtenues par un usinage supplémentaire.
Matériau
La résistance mécanique à elle seule ne suffit généralement pas à décrire entièrement l'application. La ténacité, l'usure, la corrosion et la température d'utilisation peuvent également être des facteurs déterminants. Ces exigences permettent de déterminer l'alliage approprié et l'état du matériau requis.
Cotes fonctionnelles
Les ajustements, les surfaces d'étanchéité ou les filetages imposent des exigences différentes de celles du contour extérieur forgé. Nous déterminons ensemble quelles caractéristiques doivent déjà être présentes sur la pièce brute et lesquelles seront usinées par la suite.
Besoins de série
La fabrication des outils et le démarrage de la production entraînent des coûts qui doivent être adaptés aux besoins. Pour évaluer la rentabilité, nous prenons également en compte la consommation de matière, les opérations de finition et les contrôles. Ces facteurs permettent de déterminer si le forgeage à l'estampage est économiquement viable pour votre série.
Le forgeage à l'estampage convient-il à votre pièce ?
Envoyez-nous votre dessin ou vos données 3D existantes, accompagnés d'informations sur l'application prévue et les besoins annuels estimés. Richter Formteile examinera avec vous si le forgeage à l'estampage est adapté à votre projet et identifiera les questions relatives aux matériaux ou à la fabrication qui restent à clarifier.
Comparer le forgeage à l'estampage à d'autres procédés
Comment sont fabriquées les pièces forgées à l'estampage ?
Richter Formteile traduit vos exigences en un plan de fabrication, en collaboration avec son partenaire de production : quel matériau est utilisé, comment le contour est-il formé et quels usinages et contrôles s’ensuivent ? Les sept étapes présentent le déroulement type du forgeage à chaud. Les différentes opérations et leur enchaînement précis dépendent du matériau et de la pièce ; des contrôles intermédiaires peuvent également être prévus.
1. Réchauffement
L'alliage que Richter Formteile a sélectionné avec vous pour la pièce est fourni sous forme d'ébauche adaptée par le partenaire de production. Celle-ci est chauffée à la température de forgeage adaptée au matériau et au formage. Cela permet de former le métal en appliquant des forces moindres qu'à l'état froid.

2. Préformage
Si nécessaire, l'ébauche est préformée. Le partenaire de production répartit alors le matériau de manière à ce qu'il puisse épouser le contour de la pièce lors des étapes suivantes. C'est la géométrie et le concept d'outillage adapté qui déterminent si une seule préforme suffit ou si plusieurs étapes de formage sont nécessaires.
3. Forgeage à l'estampage
Richter Formteile coordonne la fabrication des outils sur la base de vos plans. La conception tient compte du contour de la pièce, des zones fonctionnelles critiques et des surépaisseurs nécessaires à l'usinage ultérieur. Chez le partenaire de production, le métal chauffé est mis sous pression ou soumis à des coups pour épouser le contour des matrices. C'est ainsi que se forme la forme de base forgée.
4. Ébavurage, poinçonnage et reformage
Dans les procédés avec bavure, un excédent de matière déborde entre les deux moitiés de l'outil. Le partenaire de production élimine cet excédent. Selon la pièce, des opérations de perçage ou de formage complémentaire peuvent également s'avérer nécessaires. Les caractéristiques qui en résultent et celles qui feront l'objet d'un usinage ultérieur sont définies dans le dessin validé et le plan de fabrication. Dans le cas d’une fabrication sans bavures, aucun ébavurage régulier n’est prévu.

5. Traitement thermique
Richter Formteile détermine avec vous la résistance, la dureté ou la ténacité requises pour votre pièce, afin de définir les modalités du traitement des matériaux. Pour certains aciers, on peut par exemple envisager un traitement thermique, c’est-à-dire une trempe suivie d’un revenu. En fonction du matériau et de l’état souhaité, d’autres traitements ou un refroidissement contrôlé après le forgeage peuvent être prévus.
6. Élimination des scories
Lors du chauffage, une couche de calamine peut se former à la surface. Elle est éliminée à l'aide d'un procédé adapté, tel que le sablage. Les usinages supplémentaires dépendent du plan et de l'état de livraison convenu. Richter Formteile coordonne ces opérations complémentaires, telles que l'usinage des ajustements, des alésages ou des surfaces de raccordement.

7. Contrôle final
Une fois les étapes de fabrication et d'usinage prévues terminées, les caractéristiques convenues avec vous sont contrôlées et documentées. Pour l'échantillonnage, vous recevez les premiers échantillons ainsi que le rapport de contrôle des premiers échantillons. Richter Formteile clarifie les écarts avec le partenaire de production ; la production en série ne commence qu'après votre validation. Pour la production en série, l’étendue des contrôles convenue s’applique.
Le forgeage à l'estampage en vidéo
Dimensionnement des pièces destinées au forgeage à l'estampage
Le plan de joint définit l'endroit où les deux moitiés du moule se rejoignent. Associé à des chanfreins de démoulage adaptés, il influe sur la manière dont la pièce peut être extraite du moule. Les éléments transversaux et les contre-dépouilles peuvent nécessiter un usinage supplémentaire ou des solutions d'outillage spécifiques.
Les rayons et les transitions de section appropriées favorisent l'écoulement de la matière. Les changements brusques de section et les zones difficiles à remplir doivent être pris en compte lors de la conception du moule. La fonction de la pièce et les contraintes auxquelles elle est soumise restent déterminantes à cet égard.
Lorsque des ajustements, des filetages ou des surfaces de raccordement particulièrement précises sont nécessaires, nous prévoyons l'usinage ultérieur dès la conception. Les surépaisseurs doivent prévoir suffisamment de matière à cet effet. Parallèlement, le contour forgé doit permettre d'éviter tout usinage inutile.
Avec bavure :
Une partie du matériau s'écoule dans l'espace étroit entre les deux moitiés de la matrice. La résistance à l'écoulement qui s'y crée favorise le remplissage du contour du moule. La bavure qui en résulte est ensuite éliminée. L'utilisation du matériau et l'ébavurage font donc partie de la planification de la fabrication.
Sans bavure :
Le volume de la pièce brute doit correspondre très précisément au contour du moule. Le moule et le processus sont donc étroitement coordonnés. Le gain de matière potentiel doit être mis en balance avec les exigences relatives à la pièce brute et au processus. Richter Formteile détermine avec son partenaire de production quelle variante permet de fabriquer de manière rentable votre contour et les dimensions requises.
Dans quelle mesure l'orientation des fibres influe-t-elle sur la résistance ?
Lors du forgeage, le matériau suit le mouvement de déformation. Les éléments de la structure et les inclusions s'alignent alors le long de ce flux. Cette structure interne est appelée « orientation des fibres ». Elle peut entraîner des comportements différents du matériau selon les directions de contrainte.
Un sens des fibres adapté aux contraintes peut renforcer la résistance d’une pièce forgée. Cela est particulièrement important pour les composants qui transmettent des forces ou sont soumis à des cycles de charge répétés. Ce qui est déterminant, c’est la manière dont la contrainte s’exerce sur le composant et si la conception tient compte de cette direction.

C'est pourquoi Richter Formteile examine avec vous les points d'application des forces et les zones particulièrement sollicitées. Ces informations complètent le dessin et sont prises en compte lors de la coordination avec le partenaire de production. Outre le sens des fibres, l’alliage, le traitement thermique, la géométrie et l’usinage ultérieur déterminent également les propriétés. La capacité de charge requise et la manière dont elle doit être vérifiée sont définies pour chaque composant spécifique.
Avantages et limites du forgeage à l'estampage
Les arguments en faveur de cette procédure
- Le choix du matériau et le formage peuvent être adaptés aux composants soumis à des contraintes mécaniques.
- Un sens des fibres adapté aux contraintes peut renforcer la résistance à la charge.
- Les outils de formage permettent la fabrication répétable d’un contour de pièce en série.
- La forme de base forgée peut réduire l’ampleur de l’usinage ultérieur par rapport à une fabrication à partir d’un matériau massif.
Éléments à prendre en compte dans la décision
- La fabrication des outils et le démarrage de la production doivent être adaptés aux besoins prévus.
- Le flux de matière et le démoulage limitent la géométrie directement forjable.
- Les bavures, les surépaisseurs d’usinage et les opérations complémentaires ont une incidence sur la quantité de matière utilisée et les coûts.
- Des cotes fonctionnelles serrées et des justifications particulières peuvent nécessiter des opérations d’usinage et des contrôles supplémentaires.
Pour le choix du procédé, Richter Formteile prend en compte ces points ainsi que l’état de livraison requis. Le critère déterminant est le coût de fabrication de la pièce finie.
Quelle méthode convient à votre dessin ?
Pour les contours de pièces moulées complexes, la microcoulée peut constituer une alternative. Le procédé MIM est particulièrement adapté à la fabrication en série de petites pièces métalliques complexes. Le moulage par compression et le frittage classiques conviennent aux géométries pouvant être formées et démoulées dans l'outil de moulage. Richter Formteile compare les procédés de fabrication en se basant sur votre dessin, les propriétés requises et le travail nécessaire jusqu’à l’obtention de la pièce finie.
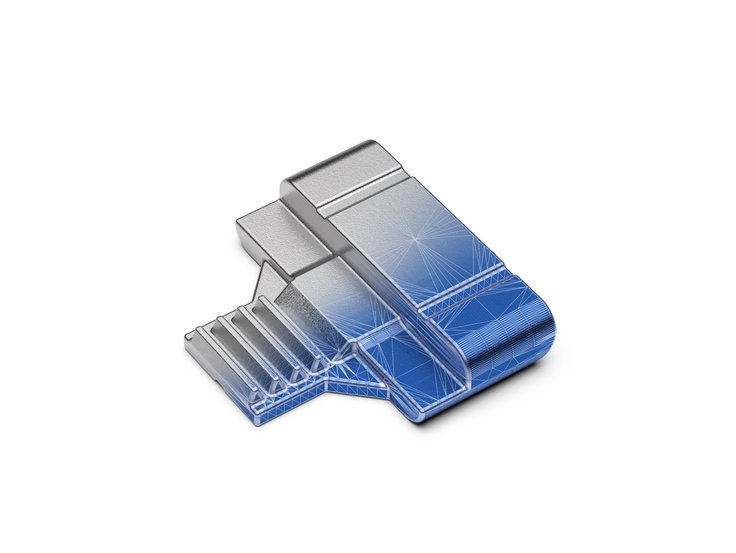
Moulage de précision
Moulage de précision pour pièces sur mesure – avec des contours et des géométries internes très fines, réalisées à partir d'un large choix d'alliages moulables.
Voir la moulage de précision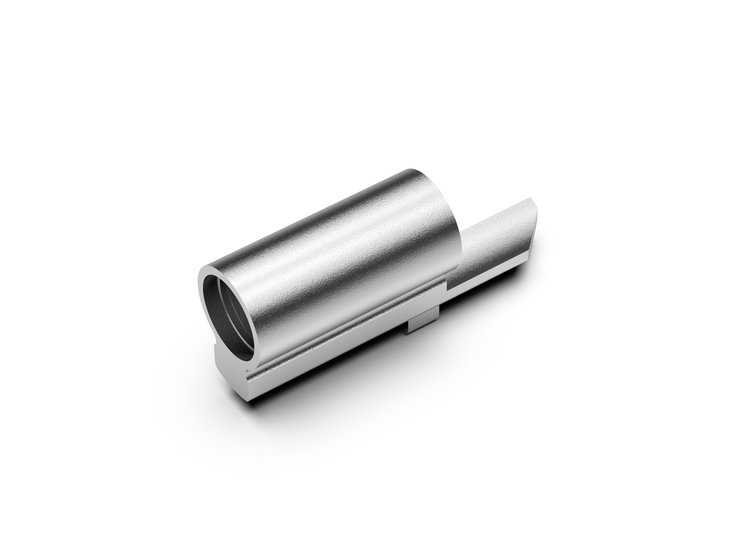
MIM
Moulage par injection de métal pour la production en série de petites pièces de précision riches en détails – avec filetages, gravures et contours fins déjà intégrés dans le moule.
Voir MIM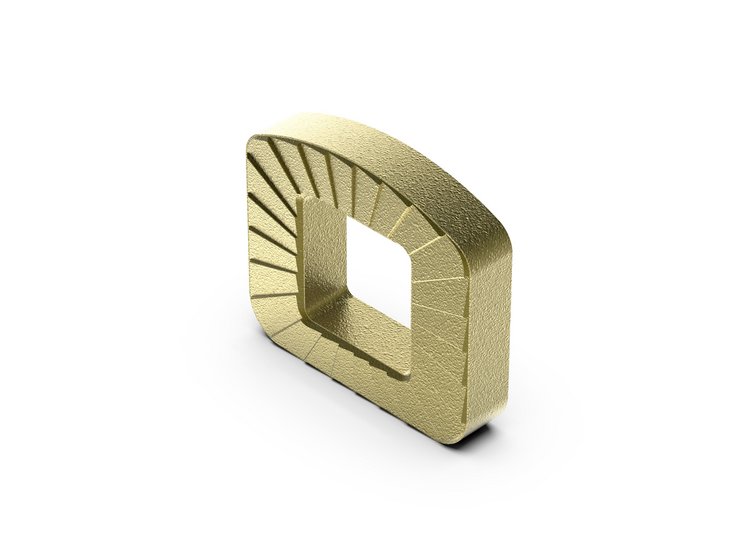
Frittage
Pressage et frittage pour la fabrication en série de composants : de nombreux contours sont déjà obtenus directement à la sortie du moule, sans fraisage ni tournage fastidieux.
Voir les pièces frittéesMatériaux de forgeage chez Richter Formteile
Chez Richter Formteile, l'acier, l'acier inoxydable et l'aluminium peuvent être utilisés pour les pièces forgées à l'estampage. Le choix concret du matériau dépend de l'application de votre composant. Nous convenons avec vous des propriétés requises et de l'état de livraison, et déterminons l'alliage approprié avec notre partenaire de production.
Acier
Pour les composants destinés à transmettre des forces ou à supporter des charges variables, la résistance et la ténacité sont prioritaires. La nuance d’acier et l’état du matériau sont adaptés à ces exigences.
Acier inoxydable
Lorsque la résistance à la corrosion ou des conditions d’utilisation particulières sont déterminantes, l’acier inoxydable peut être adapté. Le choix de la nuance dépend notamment du milieu, de la température et des contraintes mécaniques.
Aluminium
L'aluminium est une option envisageable lorsqu'un faible poids est essentiel au bon fonctionnement du composant. L'alliage, la géométrie et l'état du matériau doivent permettre d'obtenir les propriétés mécaniques requises.
Vous disposez déjà d’une spécification de matériau ? Nous en tiendrons compte lors de la clarification technique. Nous évaluerons ensemble les autres alliages disponibles et leur disponibilité pour votre projet.
Où utilise-t-on les pièces forgées à l'estampage ?
Les pièces forgées à l'estampage sont notamment utilisées dans les systèmes d'entraînement, les assemblages porteurs et les outils. Les exemples suivants illustrent des applications typiques. C'est en fonction des exigences concrètes que l'on détermine si
Transmission de puissance, par exemple bielles ou arbres
Changements de charge, résistance, ainsi que surfaces d'appui et de raccordement précises
Éléments porteurs ou de liaison, par exemple des composants du châssis
Sollicitations, géométrie et vérifications spécifiques à l'application
Outils, par exemple des clés
Capacité de charge, comportement à l'usure et état approprié du matériau
Caractéristiques techniques des pièces forgées chez Richter Formteile
Les valeurs pouvant être atteintes dépendent de la taille des composants, de leur géométrie, du matériau, du procédé et de l'état de livraison convenu.
Poids standard :
0,04 - 150 kg
Production :
Europe, Asie
Certifié selon :
DIN ISO 9001, 14001, IATF 16949
Matériaux :
Acier, alliages d'acier inoxydable et aluminium
Post-traitement :
Centres d'usinage CNC en interne, traitements thermiques selon les spécifications du client
Homologations dans le domaine des robinetteries :
AD 2000 et TRD 100
Quelles sont les dimensions et les caractéristiques requises pour votre pièce ?
Les exigences applicables à une pièce brute forgée diffèrent de celles applicables à un composant fini. Richter Formteile définit avec vous l'état dans lequel les caractéristiques doivent se présenter – cela permet de déterminer clairement ce qui est réal
Dimensions et géométrie
Contour extérieur, sections transversales et dimensions des pièces : les bases pour la conception des outils et la fabrication
Cotes fonctionnelles et tolérances
Surfaces de référence, précision requise et état d'usinage des différentes caractéristiques
Surface
Exigences relatives aux surfaces forgées, nettoyées, usinées ou traitées
État du matériau
Alliage et propriétés requises après le traitement prévu
État à la livraison
Étendue des opérations d'usinage, du traitement de surface, des contrôles et de la documentation
Les tolérances réalisables dépendent notamment du matériau, de la taille de la pièce, de sa géométrie et du procédé de fabrication. Un usinage supplémentaire peut s'avérer nécessaire pour les ajustements serrés ou les exigences particulières en matière de surface. Cet usinage est pris en compte dès la conception de la pièce brute.
De la pièce brute forgée à l'état de livraison convenu
Finition des surfaces fonctionnelles
Les alésages, filetages, ajustements ou surfaces de raccordement peuvent être réalisés par usinage après le forgeage. À cela s’ajoutent, selon le matériau et l’application, des traitements thermiques et de surface adaptés. Richter Formteile coordonne les opérations de finition convenues avec le partenaire de production et les sous-traitants concernés. Nous précisons ainsi quel sous-traitant réalise les cotes fonctionnelles et les finitions de surface correspondantes, ainsi que l’état dans lequel la pièce est transmise.
Démontrer qu'on possède les qualités requises
Les contrôles dimensionnels, les contrôles de surface et les essais de matériaux permettent de répondre à différentes questions. Outre les caractéristiques géométriques, il peut par exemple être nécessaire de vérifier la résistance, la dureté ou la ténacité. Si l'application l'exige, des essais non destructifs adaptés viennent s'y ajouter. Le choix de la méthode appropriée dépend du matériau, de la géométrie et du type de défaut recherché. Nous convenons avec vous des caractéristiques à contrôler, de l’étendue du contrôle et de la documentation dont vous avez besoin. Ces accords constituent la base de l’échantillonnage et du contrôle en série. Richter Formteile clarifie les écarts avec le partenaire de production.
Votre projet de forgeage avec Richter Formteile
Chez Richter Formteile, vos plans, les exigences de qualité et les conditions de livraison sont pris en compte de manière globale. Nous gérons la collaboration avec le partenaire de production et restons votre interlocuteur privilégié pour toutes les ques
-
Préciser les exigences
Nous discutons de votre plan, de l'application, du matériau et des besoins prévus. Sur cette base, nous sélectionnons un partenaire de production adapté et coordonnons la mise en œuvre technique. L'offre précise les prestations relatives à l'outillage, à l'échantillonnage, à la fabrication et aux travaux de finition.
-
Préparation de l'outillage et des premiers échantillons
Une fois votre commande passée, nous coordonnons la fabrication des outillages et la production des échantillons. Le partenaire de production fabrique les premiers échantillons. Les caractéristiques convenues sont contrôlées et consignées. Vous recevez les échantillons ainsi que le rapport de contrôle des premiers échantillons afin de les examiner dans vos locaux.
-
Partager la série
Nous discutons avec vous et le partenaire de production des écarts et des modifications nécessaires. La production en série ne commence qu'après votre validation des premiers échantillons. Pendant la production, les collaborateurs de Richter vérifient les pièces moulées et des contrôleurs indépendants vérifient les processus et les critères de qualité convenus chez le partenaire de production, sur place.
-
Organiser la livraison
Nous coordonnons la fabrication jusqu'à l'état de livraison convenu et organisons le transport ainsi que, si nécessaire, l'importation et le dédouanement. Nous harmonisons les quantités, les délais et les appels de livraison avec votre planification des besoins.
-
Un service complet pour votre pièce forgée
Richter Formteile fabrique et finance à l'avance les pièces moulées correspondant aux besoins convenus, dans le cadre convenu. Nous stockons les composants contrôlés à Leonberg. Vous récupérez les lots convenus selon vos besoins et payez la quantité livrée à chaque fois. Votre partenaire contractuel reste Richter Formteile en Allemagne.
Foire aux questions
À propos du forgeage à l'estampage et de votre projet
Dans le forgeage à matrice, ce sont des outils profilés qui déterminent la forme de la pièce. Dans le forgeage en forme libre, la forme résulte de la déformation à l’aide d’outils simples et du guidage précis de la pièce. Le choix de la méthode appropriée dépend notamment de la géométrie, des dimensions et des besoins. Pour les pièces forgées à l'aide de matrices, le coût de l'outil de formage doit être pris en compte dans le choix du procédé.
Non, on ne peut pas en déduire un classement général. La résistance à la contrainte dépend du matériau, de la géométrie, du traitement thermique et des contraintes subies. Un sens de fibre correctement conçu peut constituer un avantage du forgeage. C’est pourquoi Richter Formteile examine les exigences spécifiques à votre pièce et les justifications nécessaires avant de classer un procédé.
Lors de la fabrication avec bavure, la matière s'écoule dans la zone de bavure située entre les deux moitiés du moule. Celle-ci facilite le remplissage du moule ; la bavure est ensuite éliminée. Le forgeage sans bavure nécessite une coordination particulièrement précise entre le volume de la pièce brute, le moule et le processus. Nous déterminons avec notre partenaire de production quelle variante est la plus adaptée et disponible pour votre pièce.
Cela dépend du matériau, de la géométrie, de la taille de la pièce et du procédé de fabrication. Il est également déterminant de savoir si la cote doit être respectée sur la pièce brute forgée ou après un usinage supplémentaire. Des cotes fonctionnelles serrées peuvent nécessiter un usinage. Richter Formteile convient avec vous des caractéristiques qui doivent être respectées et contrôlées, ainsi que de leur état.
Chez Richter Formteile, l'acier, l'acier inoxydable et l'aluminium sont utilisés pour la fabrication de pièces forgées à l'estampage. Le choix de l'alliage dépend des conditions d'utilisation et des propriétés requises. Il s'agit notamment de la résistance mécanique, de la ténacité, de la résistance à la corrosion ou d'une masse réduite. Nous déterminons la qualité du matériau, l'état requis et la disponibilité pour votre projet.
Non. Le « trempe-revenu » désigne un processus de trempe suivi d’un revenu ; il s’agit d’un traitement thermique possible pour certains aciers adaptés. En fonction du matériau et de l’état souhaité, d’autres traitements ou un refroidissement contrôlé à partir de la température de forgeage peuvent être envisagés. Ce sont les propriétés que la pièce doit présenter à la livraison qui sont déterminantes.
Il n'est pas possible de fixer un nombre minimum de pièces de manière générale. Les coûts d'outillage et de mise en route doivent être pris en compte au même titre que le coût des matériaux, les opérations de finition, les coûts de contrôle et les besoins prévus. Richter Formteile évalue ces facteurs sur la base de vos plans. Les coûts jusqu'à la livraison du produit fini sont également pris en compte dans la comparaison avec d'autres procédés.
La faisabilité d'une modification peut être vérifiée à l'aide du dessin et en tenant compte de la fonction du composant. Pour cela, nous examinons notamment le matériau, la géométrie, les surépaisseurs d'usinage et les justifications requises. En collaboration avec vous et le partenaire de production, nous déterminons quelles modifications seraient nécessaires et si elles sont justifiées d'un point de vue technique et économique. La fourniture d'échantillons sert ensuite à effectuer des contrôles avant le lancement de la production en série.
Il serait utile que vous nous fournissiez votre dessin ou vos données 3D existantes, des informations sur l'utilisation prévue et les besoins annuels, ainsi que les spécifications connues concernant le matériau, les tolérances et l'état à la livraison. Veuillez également préciser toute exigence particulière en matière de contrôle. Si certains points restent en suspens, nous déterminerons ensemble quelles informations sont nécessaires pour l'évaluation technique et l'établissement d'un devis fiable.
Vos questions concernant le projet de forge
Vous souhaitez d'abord aborder une question technique ou clarifier les prochaines étapes ? Votre interlocuteur chez Richter Formteile discutera avec vous de vos besoins et vous accompagnera tout au long du processus de coordination.
Timo Richter
Direction
+49 7152 90171-0
t.richter@richterformteile.com
Demander un devis pour un projet de forge
Envoyez-nous votre dessin et les spécifications dont vous disposez déjà. Richter Formteile examinera avec vous l'adéquation du procédé, la mise en œuvre technique et la prochaine étape vers la fabrication en série de votre pièce.