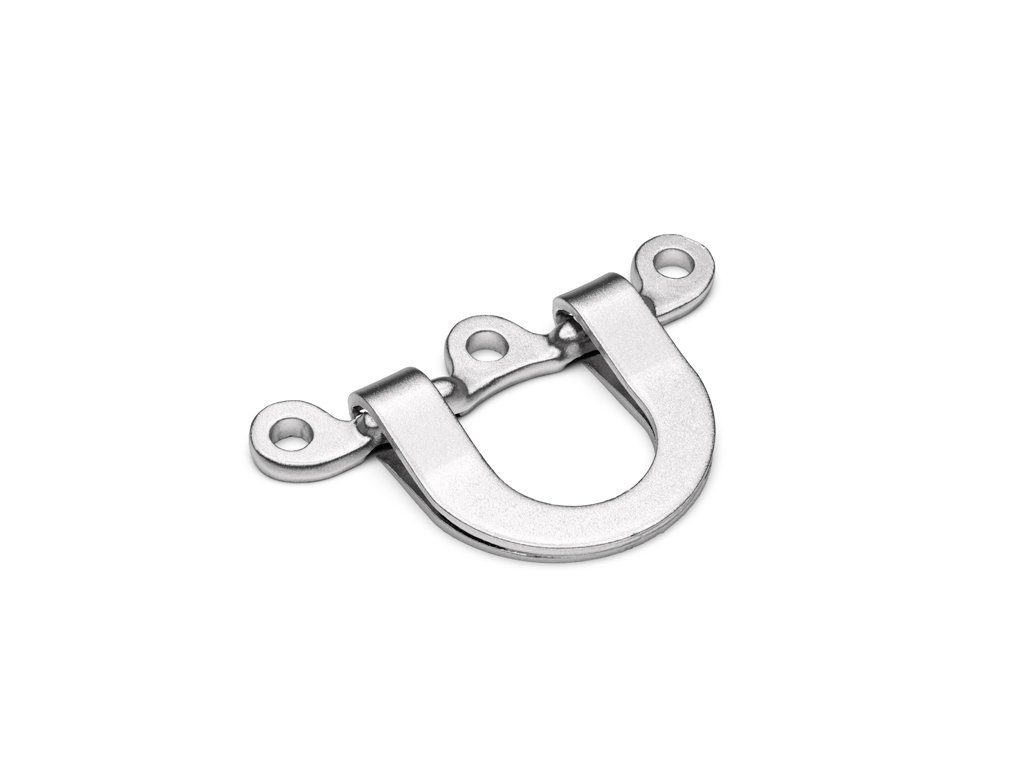
Componenti forgiati per sollecitazioni elevate
Nella forgiatura a stampo, il metallo viene modellato in componenti che devono trasmettere forze e resistere a sollecitazioni ricorrenti. Richter Formteile vi fornisce consulenza sulla scelta dei materiali e sulla progettazione in funzione della produzione, seleziona il partner produttivo più adatto e gestisce il vostro progetto dalla realizzazione degli stampi e dalla produzione dei campioni fino alla consegna in serie. Insieme a voi, sulla base dei vostri disegni, stabiliamo quali superfici devono essere sottoposte a lavorazione di finitura e quali proprietà devono essere certificate.
Che cos’è la forgiatura a stampo?
La forgiatura a stampo è un processo di formatura a freddo. In questo processo, il metallo solido viene deformato mediante pressione o percussioni tra utensili di formatura. Questi utensili sono chiamati stampi. Il loro contorno interno determina la forma in cui il materiale si modella. A seconda del materiale e dell’operazione di lavorazione, la deformazione avviene a caldo, a semicaldo o a freddo. La temperatura influenza, tra l’altro, le forze di deformazione necessarie e le proprietà ottenibili. Il processo di produzione illustrato in questa pagina mostra la deformazione a caldo, in cui la materia prima viene riscaldata prima della forgiatura.
In questa pagina
Quando è opportuno ricorrere alla forgiatura a stampo per il vostro componente?
Un elevato carico meccanico può rendere la forgiatura a stampo la scelta più indicata. Tuttavia, la scelta del processo più adatto al vostro componente dipende dall’intero processo di produzione. A tal fine, Richter Formteile valuta il vostro disegno, le condizioni di impiego e il fabbisogno previsto, tenendo conto anche delle operazioni successive necessarie.
Sollecitazione
Il componente trasmette forze, è sottoposto a carichi variabili o deve assorbire urti? Questi requisiti costituiscono la base per la scelta dei materiali e la progettazione. Le aree soggette a sollecitazioni particolari vengono discusse con voi sin dalle prime fasi.
Geometria
Il profilo deve poter prendere forma all'interno dell'utensile e poi essere estratto. Insieme al partner di produzione definiamo come distribuire il materiale e quali caratteristiche devono risultare dalla lavorazione successiva.
Materiale
La resistenza da sola raramente descrive in modo esaustivo l'applicazione. Anche la tenacità, l'usura, la corrosione e la temperatura di esercizio possono essere fattori determinanti. Da questi requisiti derivano la lega adeguata e lo stato del materiale richiesto.
Dimensioni funzionali
Gli accoppiamenti, le superfici di tenuta o le filettature presentano requisiti diversi rispetto al profilo esterno forgiato. Stabiliamo quali caratteristiche devono essere già presenti sul pezzo grezzo e quali devono essere lavorate successivamente.
Fabbisogno di produzione in serie
La realizzazione degli stampi e l'avvio della produzione comportano costi che devono essere commisurati al fabbisogno. Ai fini di una valutazione economica, prendiamo in considerazione anche l'impiego di materiali, la lavorazione di finitura e i controlli. Da questi fattori si deduce se la forgiatura a stampo sia economicamente vantaggiosa per la vostra produzione in serie.
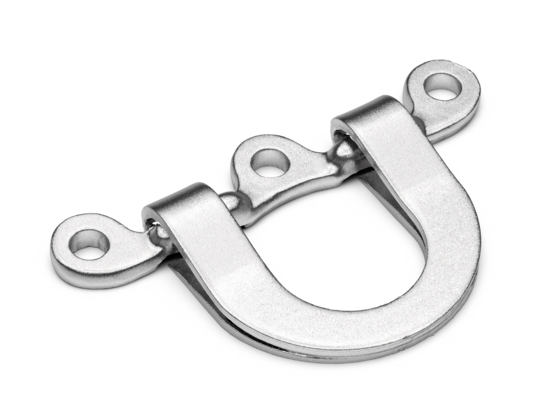
La forgiatura a stampo è adatta al vostro componente?
Inviateci il vostro disegno o i dati 3D disponibili, specificando l’applicazione e il fabbisogno annuale previsto. Richter Formteile valuterà insieme a voi se la forgiatura a stampo è adatta al vostro progetto e quali aspetti relativi ai materiali o alla produzione devono ancora essere chiariti.
Confrontare la forgiatura a stampo con altri processi
Come vengono realizzati i pezzi forgiati a stampo?
Richter Formteile traduce le vostre esigenze in un piano di produzione in collaborazione con il partner produttivo: quale materiale viene utilizzato, come viene realizzato il profilo e quali lavorazioni e controlli seguono? Le sette fasi illustrano il processo tipico della forgiatura a caldo in stampo. Le singole operazioni e la loro sequenza precisa dipendono dal materiale e dal componente; possono essere previsti anche controlli intermedi.
1. Riscaldamento
La lega che Richter Formteile ha selezionato insieme a voi per il componente viene fornita dal partner di produzione sotto forma di grezzo adeguato. Questo viene riscaldato alla temperatura di forgiatura adeguata al materiale e alla lavorazione. In questo modo è possibile deformare il metallo con forze inferiori rispetto a quando è a freddo.

2. Preformatura
Se necessario, il grezzo viene preformato. In questa fase, il partner di produzione distribuisce il materiale in modo tale che, nelle fasi successive, possa riempire il contorno del componente. La necessità di una sola preformatura o di più fasi di formatura dipende dalla geometria e dal progetto dell’utensile concordato.
3. Forgiatura a stampo
Richter Formteile coordina la realizzazione degli stampi sulla base dei vostri disegni. Nella progettazione vengono presi in considerazione il profilo del componente, le aree funzionali critiche e i margini per la successiva lavorazione. Presso il partner di produzione, il metallo riscaldato viene modellato nel contorno delle matrici mediante pressione o percussione. In questo modo si ottiene la forma di base forgiata.
4. Sbavatura, foratura e rifinitura
Nei processi con bava, il materiale in eccesso fuoriesce tra le due metà dello stampo. Il partner di produzione provvede a rimuovere tale eccesso. A seconda del componente, possono inoltre essere necessarie operazioni di foratura o rifinitura. Le caratteristiche che ne derivano e quelle che saranno successivamente lavorate con asportazione di truciolo risultano dal disegno concordato e dalla pianificazione della produzione. Nella lavorazione senza bave non è prevista una sbavatura regolare.

5. Trattamento termico
Richter Formteile definisce insieme a voi la resistenza, la durezza o la tenacità richieste dal vostro componente, come base per il trattamento del materiale. Per gli acciai idonei, ad esempio, è possibile ricorrere al trattamento termico, ovvero alla tempra seguita dal rinvenimento. A seconda del materiale e dello stato finale desiderato, possono essere previsti altri trattamenti o un raffreddamento controllato dal calore della forgiatura.
6. Rimozione delle scorie
Durante il riscaldamento può formarsi uno strato di scoria sulla superficie. Questo viene rimosso con un procedimento adeguato, ad esempio la sabbiatura. Ulteriori lavorazioni dipendono dal disegno tecnico e dalle condizioni di consegna concordate. Richter Formteile coordina queste lavorazioni successive, quali ad esempio la lavorazione di accoppiamenti, fori o superfici di collegamento.

7. Controllo finale
Al termine delle fasi di produzione e lavorazione previste, le caratteristiche concordate con voi vengono controllate e documentate. Per l’approvazione dei campioni, riceverete i primi campioni e il rapporto di collaudo dei primi campioni. Richter Formteile chiarisce eventuali scostamenti con il partner di produzione; la produzione in serie ha inizio solo dopo la vostra approvazione. Per la produzione in serie si applica l’ambito di controllo concordato.
La forgiatura a stampo in un video
Dimensionamento dei componenti per la forgiatura a stampo
Il piano di divisione definisce il punto in cui le due metà dello stampo si uniscono. Insieme ad adeguati smussi di sformatura, influisce sulla facilità con cui il componente può essere estratto dallo stampo. Le caratteristiche trasversali e i sottosquadri possono richiedere ulteriori lavorazioni o soluzioni speciali per lo stampo.
I raggi e le transizioni adeguate tra le sezioni trasversali favoriscono il flusso del materiale. Nella progettazione dello stampo occorre tenere conto di forti salti di sezione e di aree difficili da riempire. A tal proposito, la funzione del componente e le sollecitazioni a cui è sottoposto rimangono determinanti.
Laddove sono richiesti accoppiamenti, filettature o superfici di accoppiamento particolarmente precise, prevediamo in fase di progettazione la successiva lavorazione. I margini di lavorazione devono garantire una quantità di materiale sufficiente a tal fine. Allo stesso tempo, il profilo forgiato deve consentire di evitare inutili interventi di lavorazione.
Con bava:
Una parte del materiale scorre nella zona stretta tra le due metà dello stampo. La resistenza allo scorrimento che si crea in quel punto favorisce il riempimento del contorno dello stampo. La bava in eccesso viene successivamente rimossa. L'impiego di materiale e la sbavatura fanno quindi parte della pianificazione della produzione.
Senza bava:
Il volume del pezzo grezzo deve adattarsi con estrema precisione al profilo dello stampo. Lo stampo e il processo vengono coordinati in modo particolarmente accurato. Il possibile vantaggio in termini di materiale deve essere valutato alla luce dei requisiti del pezzo grezzo e del processo. Richter Formteile valuta insieme al partner di produzione quale variante consenta di realizzare in modo economicamente vantaggioso il vostro profilo e le dimensioni richieste.
In che modo l'orientamento delle fibre influisce sulla resistenza?
Durante la forgiatura, il materiale scorre seguendo la deformazione. In questo processo, i componenti della struttura e le inclusioni si allineano lungo questo flusso. Questa struttura interna è denominata “orientamento delle fibre”. Essa può determinare un comportamento diverso del materiale a seconda della direzione di sollecitazione.
Un orientamento delle fibre adeguato alle sollecitazioni può contribuire a migliorare la resistenza di un pezzo forgiato. Ciò è particolarmente rilevante nel caso di componenti che trasmettono forze o sono sottoposti a cicli di carico ripetuti. È fondamentale considerare come agisce la sollecitazione sul componente e se la progettazione tiene conto di tale direzione.

Richter Formteile analizza quindi insieme a voi dove agiscono le forze e quali aree sono sottoposte a sollecitazioni particolari. Queste informazioni integrano il disegno e vengono prese in considerazione nel coordinamento con il partner di produzione. Oltre alla direzione delle fibre, anche la lega, il trattamento termico, la geometria e la lavorazione successiva determinano le proprietà. La resistenza richiesta e le modalità di verifica vengono definite per il singolo componente.
Vantaggi e limiti della forgiatura a stampo
Cosa depone a favore del procedimento
- Il materiale e la formatura possono essere adattati ai componenti sottoposti a sollecitazioni meccaniche.
- Un orientamento delle fibre progettato in funzione delle sollecitazioni può contribuire a migliorare la resistenza.
- Gli utensili di formatura consentono la produzione ripetibile in serie del profilo di un componente.
- La forma di base forgiata può ridurre l’entità della successiva lavorazione con asportazione di trucioli rispetto alla produzione da materiale pieno.
Cosa deve essere preso in considerazione nella decisione
- La realizzazione degli stampi e l'avvio della produzione devono essere adeguati al fabbisogno previsto.
- Il flusso dei materiali e lo sformatura limitano la geometria direttamente forgiabile.
- Bave, sovrametalli di lavorazione e operazioni successive influenzano l’impiego di materiale e i costi.
- Le quote funzionali ristrette e le verifiche specifiche possono richiedere ulteriori lavorazioni e controlli.
Per la scelta del processo, Richter Formteile valuta questi aspetti insieme alle condizioni di consegna richieste. Il fattore determinante è l’impegno richiesto per il componente finito.
Qual è il procedimento più adatto al vostro disegno?
In caso di contorni di fusione complessi, la microfusione può rappresentare un’alternativa. La tecnologia MIM è particolarmente indicata per la produzione in serie di piccoli componenti metallici complessi. La pressatura e la sinterizzazione classiche sono adatte a geometrie che possono essere formate ed estratte dallo stampo. Richter Formteile confronta i processi di produzione sulla base del vostro disegno, delle caratteristiche richieste e del tempo necessario per ottenere il componente finito.
Fusione di precisione
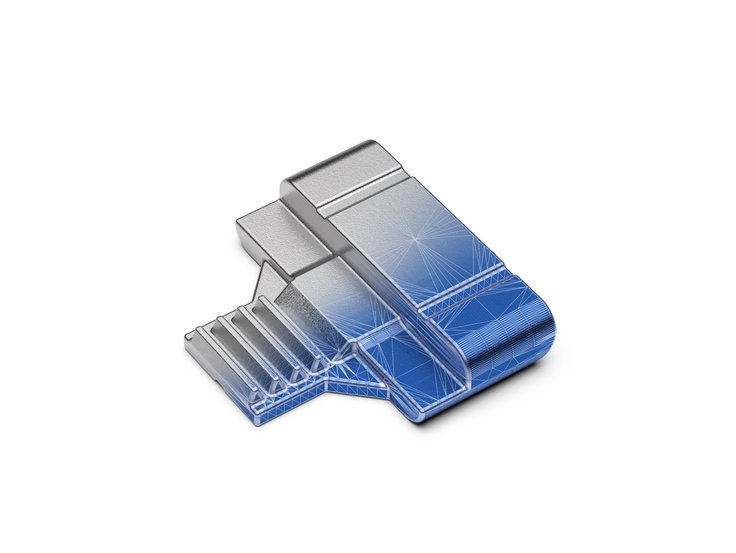
Fusione di precisione per componenti su misura – con contorni delicati e geometrie interne, realizzati con un’ampia gamma di leghe fusibili.
Visualizza la microfusione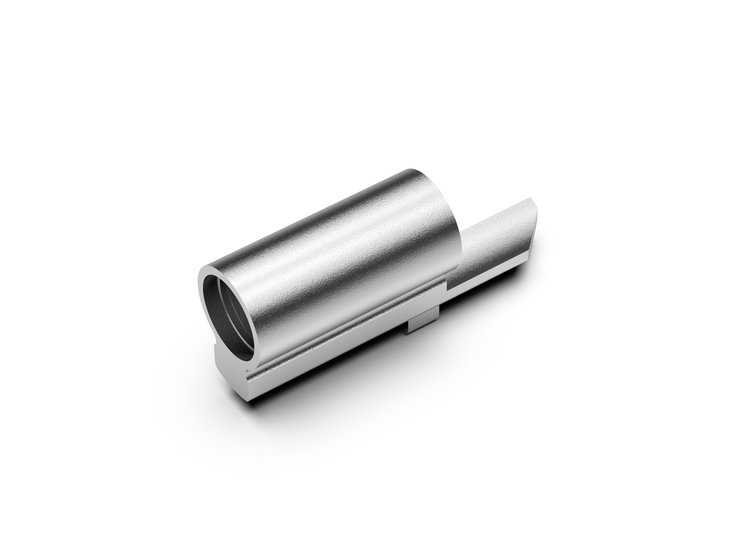
MIM
Stampaggio a iniezione di metalli per la produzione in serie di componenti di precisione di piccole dimensioni e ricchi di dettagli – con filettature, incisioni e contorni sottili già realizzati nello stampo.
Visualizza MIM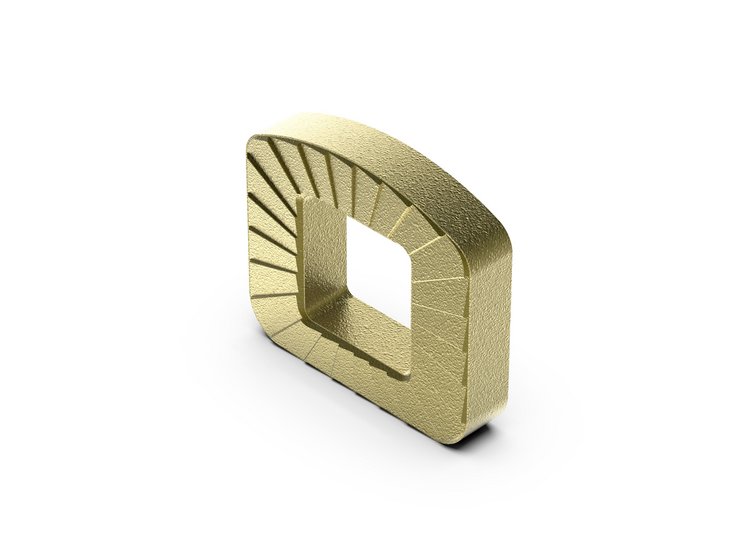
Sinterizzazione
Stampaggio e sinterizzazione per componenti in serie: con numerosi contorni già definiti dallo stampo, senza necessità di complesse operazioni di fresatura o tornitura.
Visualizza la sinterizzazioneMateriali da forgiatura presso Richter Formteile
Per i componenti stampati Richter Formteile si possono utilizzare acciaio, acciaio inossidabile e alluminio. La scelta concreta del materiale dipende dall’applicazione del vostro componente. Concordiamo con voi le caratteristiche richieste e le condizioni di consegna e definiamo la lega più adatta insieme al partner di produzione.
Acciaio
Per i componenti che trasmettono forze o assorbono sollecitazioni variabili, la resistenza e la tenacità sono fondamentali. Il tipo di acciaio e lo stato del materiale vengono adattati a questi requisiti.
Acciaio inossidabile
Quando la resistenza alla corrosione o particolari condizioni d’uso sono determinanti, l’acciaio inossidabile può essere la scelta giusta. La qualità più adatta dipende, tra l’altro, dal mezzo, dalla temperatura e dalle sollecitazioni meccaniche.
Alluminio
L’alluminio è da prendere in considerazione quando una massa ridotta è importante per il funzionamento del componente. La lega, la geometria e lo stato del materiale devono garantire le proprietà meccaniche richieste.
Avete già una specifica sul materiale? La terremo in considerazione nella definizione tecnica. Valuteremo insieme altre leghe e la loro disponibilità per il vostro progetto.
In quali settori vengono utilizzati i componenti forgiati a stampo?
I componenti forgiati a stampo si trovano, tra l’altro, in trasmissioni, giunti portanti e utensili. Gli esempi seguenti illustrano le tipiche funzioni di questi componenti. La idoneità della forgiatura a stampo alla vostra applicazione dipende dai requis
Trasmissione di potenza, ad esempio bielle o alberi
Carichi alternati, resistenza e precisione delle superfici di appoggio e di collegamento
Elementi strutturali o di collegamento, ad esempio componenti del telaio
Sollecitazioni, geometria e verifiche relative all'applicazione
Utensili, ad esempio chiavi inglesi
Capacità di carico, resistenza all'usura e condizioni adeguate del materiale
Dati tecnici relativi ai pezzi forgiati di Richter Formteile
I valori ottenibili dipendono dalle dimensioni del componente, dalla geometria, dal materiale, dal processo e dalle condizioni di consegna concordate.
Peso standard:
0,04 - 150 kg
Produzione:
Europa, Asia
Certificato secondo:
DIN ISO 9001, 14001, IATF 16949
Materiali:
Acciaio, leghe di acciaio inossidabile e alluminio
Revisione:
Centri di lavorazione CNC propri, trattamenti termici secondo le specifiche del cliente
Omologazioni nel settore della strumentazione:
AD 2000 e TRD 100
Quali dimensioni e caratteristiche deve avere il vostro componente?
I requisiti di un semilavorato forgiato differiscono da quelli di un componente finito. Richter Formteile definisce insieme a voi in quale stato devono presentarsi le caratteristiche: in questo modo risulta chiaro cosa viene realizzato nello stampo e cosa
Dimensioni e geometria
Contorno esterno, sezioni trasversali e dimensioni dei componenti come base per lo stampo e la produzione
Dimensioni funzionali e tolleranze
Superfici di riferimento, precisione richiesta e stato di lavorazione delle singole caratteristiche
Superficie
Requisiti relativi alle superfici forgiate, pulite, lavorate o trattate
Stato del materiale
Lega e caratteristiche richieste in base al trattamento previsto
Stato alla consegna
Ambito di lavorazione, trattamento superficiale, collaudo e documentazione
Le tolleranze raggiungibili dipendono, tra l’altro, dal materiale, dalle dimensioni del componente, dalla geometria e dal processo di produzione. Per accoppiamenti stretti o requisiti superficiali particolari può essere necessaria una lavorazione aggiuntiva. Di ciò si tiene conto già in fase di progettazione del pezzo grezzo.
Dal pezzo grezzo forgiato allo stato di consegna concordato
Completare la lavorazione delle superfici funzionali
Forature, filettature, accoppiamenti o superfici di collegamento possono essere realizzati mediante lavorazione con asportazione di trucioli dopo la forgiatura. A ciò si aggiungono, a seconda del materiale e dell’applicazione, trattamenti termici e superficiali adeguati. Richter Formteile coordina le lavorazioni successive concordate con il partner di produzione e gli operatori coinvolti. In tale contesto, stabiliamo quale operatore realizzi le rispettive quote funzionali e finiture superficiali e in quale stato venga consegnato il componente.
Dimostrare di possedere le caratteristiche richieste
Le prove dimensionali, le prove superficiali e le prove sui materiali forniscono risposte a domande diverse. Oltre alle caratteristiche geometriche, possono essere necessari, ad esempio, test di resistenza, durezza o tenacità. Se l’applicazione lo richiede, si ricorre anche a prove non distruttive adeguate. La scelta del metodo più adatto dipende dal materiale, dalla geometria e dal tipo di difetto ricercato. Concordiamo con voi quali caratteristiche devono essere controllate, quale sia l’entità del controllo e di quale documentazione abbiate bisogno. Questi accordi costituiscono la base per il campionamento e il controllo di serie. Eventuali scostamenti vengono chiariti da Richter Formteile con il partner di produzione.
Il vostro progetto di forgiatura con Richter Formteile
Richter Formteile si occupa di coordinare i vostri disegni, i requisiti di qualità e gli accordi di consegna. Gestiamo la collaborazione con il partner di produzione e restiamo il vostro referente per questioni tecniche, modifiche e consegna.
-
Chiarire i requisiti
Discutiamo il vostro disegno, l'applicazione, il materiale e il fabbisogno previsto. Su questa base, selezioniamo un partner di produzione adeguato e concordiamo le modalità tecniche di realizzazione. L'offerta riporta i servizi relativi agli stampi, alla produzione di campioni, alla lavorazione e alle operazioni successive.
-
Preparazione degli utensili e dei primi prototipi
Una volta ricevuto l'incarico, coordiniamo la realizzazione degli stampi e la produzione dei campioni. Il partner di produzione realizza i primi campioni. Le caratteristiche concordate vengono verificate e documentate. Riceverete i campioni e il rapporto di collaudo dei primi campioni per poterli esaminare presso la vostra sede.
-
Condividi la serie
Chiariremo con voi e con il partner di produzione eventuali discrepanze e le modifiche necessarie. La produzione in serie avrà inizio solo dopo la vostra approvazione dei primi campioni. Durante la produzione, i dipendenti di Richter Formteile e ispettori indipendenti verificano in loco presso il partner di produzione i processi concordati e i criteri di qualità.
-
Organizzare la consegna
Coordiniamo la produzione fino allo stato di consegna concordato e organizziamo il trasporto, nonché, se necessario, l’importazione e lo sdoganamento. Quantità, scadenze e richieste di consegna vengono concordate in base alla vostra pianificazione delle esigenze.
-
Servizio completo per il vostro pezzo forgiato
Richter Formteile produce e finanzia in anticipo i componenti stampati in base alle esigenze concordate, nei limiti concordati. I componenti controllati vengono immagazzinati a Leonberg. Voi ritirate le quantità concordate in base alle vostre esigenze e pagate la quantità effettivamente consegnata. Il vostro partner contrattuale rimane Richter Formteile in Germania.
Domande frequenti
La forgiatura a stampo e il vostro progetto
Nella forgiatura a stampo, gli utensili sagomati determinano la forma del componente. Nella forgiatura a mano libera, la forma si ottiene tramite la deformazione con utensili semplici e la guida mirata del pezzo. La scelta del processo più adatto dipende, tra l’altro, dalla geometria, dalle dimensioni e dalle esigenze. Per i pezzi forgiati a stampo, nella scelta del processo occorre tenere conto dei costi relativi all’utensile di formatura.
No, da ciò non è possibile ricavare una classifica generale. Il materiale, la geometria, il trattamento termico e le sollecitazioni determinano la resistenza. Un orientamento delle fibre opportunamente progettato può rappresentare un vantaggio della forgiatura. Richter Formteile valuta quindi i requisiti del vostro componente specifico e le certificazioni necessarie prima di classificare un processo.
Nella produzione con bava, il materiale fluisce nella zona della bava tra le due metà dello stampo. Questa favorisce il riempimento dello stampo; la bava viene poi rimossa. La forgiatura senza bava richiede un coordinamento particolarmente preciso tra il volume del pezzo grezzo, lo stampo e il processo. Valuteremo insieme al partner di produzione quale variante sia più adatta e disponibile per il vostro componente.
Ciò dipende dal materiale, dalla geometria, dalle dimensioni del componente e dal processo di produzione. Inoltre, è fondamentale stabilire se una misura debba essere rispettata sul pezzo grezzo forgiato o dopo un’ulteriore lavorazione. Le quote funzionali strette possono richiedere la lavorazione con asportazione di truciolo. Richter Formteile concorda con voi quali caratteristiche devono essere rispettate e controllate e in quale stato.
Per i pezzi stampati Richter si utilizzano acciaio, acciaio inossidabile e alluminio per i pezzi forgiati a stampo. La lega specifica dipende dalle condizioni di impiego e dalle proprietà richieste. Tra queste figurano, ad esempio, la resistenza, la tenacità, la resistenza alla corrosione o una massa ridotta. Per il vostro progetto, definiamo la qualità del materiale, lo stato richiesto e la disponibilità.
No. Il termine “tempra” indica l’indurimento seguito da un rinvenimento ed è un possibile trattamento termico per acciai idonei. A seconda del materiale e dello stato finale desiderato, si possono prendere in considerazione altri trattamenti o un raffreddamento controllato dal calore di forgiatura. Sono determinanti le proprietà che il componente deve possedere al momento della consegna.
Non è possibile indicare in modo generico una quantità minima fissa. I costi degli stampi e di avviamento devono essere considerati insieme al materiale, alle lavorazioni successive, ai costi di collaudo e al fabbisogno previsto. Richter Formteile valuta questi fattori sulla base dei vostri disegni. Anche i costi fino alla consegna del prodotto finito vengono presi in considerazione nel confronto con altri processi.
È possibile verificare la fattibilità di una modifica sulla base del disegno e della funzione del componente. A tal fine prendiamo in considerazione, tra l’altro, il materiale, la geometria, i sovrametalli di lavorazione e le verifiche richieste. Insieme a voi e al partner di produzione chiariremo quali modifiche sarebbero necessarie e se siano tecnicamente ed economicamente giustificate. La campionatura serve quindi a effettuare i controlli prima dell’avvio della produzione in serie.
Ci sarebbero di grande aiuto i vostri disegni o i dati 3D disponibili, le indicazioni relative all’impiego e al fabbisogno annuale, nonché le specifiche note relative al materiale, alle tolleranze e alle condizioni di consegna. Vi preghiamo inoltre di indicare eventuali requisiti di collaudo particolari. Qualora alcuni punti fossero ancora in sospeso, chiariremo insieme quali informazioni siano necessarie per la valutazione tecnica e per la preparazione di un’offerta attendibile.
Le vostre domande sul progetto di forgiatura
Desiderate innanzitutto discutere una questione tecnica o chiarire i prossimi passi da compiere? Il vostro referente presso Richter Formteile discuterà con voi le vostre esigenze e vi accompagnerà nell’ulteriore coordinamento.
Timo Richter
Direzione aziendale
+49 7152 90171-0
t.richter@richterformteile.com
Richiedi informazioni sul progetto di forgiatura
Inviateci il vostro disegno e i requisiti già noti. Richter Formteile valuterà insieme a voi l’idoneità del processo, l’attuazione tecnica e il passo successivo verso la realizzazione del vostro componente in serie.