Componenti sinterizzati per la vostra produzione in serie, dalla progettazione alla consegna
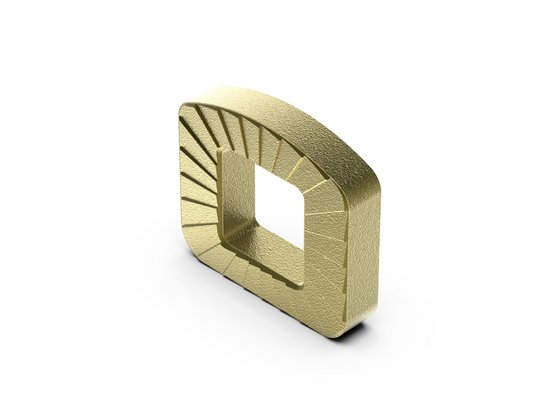
Durante la pressatura, la polvere metallica assume già in gran parte la forma del componente finale. La successiva sinterizzazione consolida il materiale. In questo modo è possibile produrre in serie numerosi profili che altrimenti dovrebbero essere realizzati mediante fresatura o tornitura. Richter Formteile valuta, sulla base dei vostri disegni, quali geometrie possono essere realizzate direttamente e dove è necessaria una lavorazione successiva. Vi forniamo consulenza sulla scelta dei materiali, coordiniamo la costruzione degli stampi e la produzione di campioni con il partner di produzione e organizziamo la fornitura in serie in base alle vostre esigenze.
Che cos’è la sinterizzazione?
La sinterizzazione è un trattamento termico in cui le particelle di polvere si uniscono formando un materiale solido. Nel processo convenzionale di pressatura e sinterizzazione qui descritto, la polvere metallica viene innanzitutto compattata in uno stampo. Si ottiene così un grezzo: un corpo sagomato pressato, ma non ancora sinterizzato. Nel forno di sinterizzazione, le particelle di polvere si legano metallurgicamente, consentendo al componente di sviluppare le proprietà necessarie per l’impiego previsto. La temperatura è inferiore al punto di fusione del componente metallico principale. A seconda del materiale, singoli componenti possono diventare liquidi e favorire il processo. Anche il processo MIM prevede una fase di sinterizzazione. In questo caso, tuttavia, la formatura avviene tramite stampaggio a iniezione di una miscela di polvere metallica e legante.
In questa pagina
Quando è opportuno ricorrere alla sinterizzazione per il vostro componente?
Richter Formteile valuta l’idoneità sulla base del disegno fornito e della funzione prevista del componente. A tal fine, prendiamo in considerazione l’intero processo di produzione fino allo stato di consegna desiderato: una forma di base facilmente stampabile non è di per sé sufficiente se complesse operazioni successive ne annullano il vantaggio. Nel quadro della valutazione tecnica ed economica, prendiamo quindi in considerazione cinque punti.
Geometria
Sulla base del vostro disegno, verifichiamo insieme al partner di produzione se la forma è compatibile con la direzione di stampaggio e se può essere estratta dallo stampo. Le caratteristiche che richiedono una lavorazione aggiuntiva vengono incluse nella pianificazione della produzione.
Materiale
La resistenza meccanica, la resistenza all'usura e la resistenza alla corrosione devono essere adeguate alle condizioni di impiego. Oltre alla lega, anche la densità e il trattamento influiscono sulle proprietà.
Funzione
Il componente deve trasmettere forze, svolgere una funzione di scorrimento o garantire la tenuta? Da ciò derivano requisiti diversi per quanto riguarda il materiale e la struttura porosa.
Stato alla consegna
Le dimensioni funzionali determinano in quali casi lo stato sinterizzato è sufficiente e in quali invece sono necessarie la calibrazione, la lavorazione o ulteriori trattamenti. Concordiamo l'ambito di intervento prima dell'assegnazione dell'incarico.
Fabbisogno di produzione in serie
La realizzazione degli stampi e la fase di avviamento comportano un costo una tantum. Consideriamo tale costo insieme al fabbisogno annuale, ai costi di produzione e alle eventuali operazioni successive.
Il vostro componente può essere prodotto mediante sinterizzazione?
Inviateci il vostro disegno e i requisiti già noti. Valuteremo insieme se la stampaggio a pressione e la sinterizzazione sono adatti al vostro componente e quali informazioni sono necessarie per un’ulteriore valutazione.
Confrontare la sinterizzazione con altri processi
Come vengono realizzati i componenti sinterizzati?
Richter Formteile coordina con voi la realizzazione del vostro componente sinterizzato, dal disegno fino allo stato di consegna richiesto. Definiremo il materiale, le quote funzionali e i requisiti di collaudo e selezioneremo un partner di produzione adeguato. Su questa base coordineremo la realizzazione degli stampi, la campionatura e la produzione. In questo contesto, la miscela di polveri, lo stampo di pressatura e il processo di sinterizzazione devono essere coordinati in funzione dell’obiettivo finale del componente.

1. Miscelare la materia prima dei pezzi sinterizzati
Durante la scelta del materiale, definiamo insieme a voi le caratteristiche richieste al vostro componente durante l’utilizzo. La miscela di polvere prevista a tale scopo viene preparata in modo omogeneo. A seconda del materiale, essa contiene elementi di lega e additivi di stampaggio che favoriscono la compattazione e l’estrazione dallo stampo.

2. Modellazione
Richter Formteile coordina la messa a punto dello stampo sulla base del vostro disegno. In tale fase vengono prese in considerazione la direzione di pressatura, le quote funzionali e le successive modifiche dimensionali. Presso il partner di produzione, la miscela di polvere viene versata nello stampo e pressata con i punzoni. Il grezzo così ottenuto presenta già il profilo del componente, ma deve essere estratto con cautela, poiché non ha ancora la resistenza del pezzo sinterizzato.

3. Sinterizzazione
Il partner di produzione riscalda il pezzo grezzo in condizioni controllate. In questa fase vengono innanzitutto rimossi gli additivi organici utilizzati per la pressatura. Alla temperatura di sinterizzazione che segue, i legami tra le particelle metalliche si rafforzano; la struttura e, se del caso, le dimensioni subiscono delle variazioni. Richter Formteile definisce insieme a voi lo stato del materiale richiesto e i requisiti dimensionali come base per la messa a punto del processo.

4. Raffreddamento e finitura
Il componente si raffredda in condizioni prestabilite, che determinano in parte la struttura e le proprietà del materiale. Le ulteriori fasi necessarie per il vostro pezzo vengono concordate già durante la fase di chiarimento tecnico. Richter Formteile coordina, ad esempio, la calibrazione, la lavorazione meccanica, il trattamento termico o superficiale in base al vostro disegno e alle condizioni di consegna concordate.

5. Controllo finale
Stabiliamo insieme a voi quali caratteristiche del vostro componente sinterizzato devono essere controllate. Al termine delle fasi di produzione e lavorazione previste, tali caratteristiche vengono controllate e documentate. Per la campionatura riceverete i primi campioni e il relativo rapporto di collaudo. Richter Formteile chiarisce eventuali scostamenti con il partner di produzione; solo dopo la vostra approvazione avrà inizio la produzione in serie.
Quali temperature sono necessarie per la sinterizzazione?
La temperatura di sinterizzazione dipende dal materiale e dalle proprietà desiderate del componente. I materiali a base di ferro vengono spesso sinterizzati a temperature comprese tra circa 1.120 e 1.150 °C nei processi convenzionali di pressatura e sinterizzazione. Per altri materiali possono essere necessarie temperature diverse. Anche il tempo di mantenimento, l’atmosfera del forno e il raffreddamento influenzano il risultato.
L'idoneità della sinterizzazione per il vostro componente non va quindi valutata esclusivamente in base alla temperatura. Sono determinanti la geometria, le proprietà richieste del materiale, le tolleranze e lo stato di consegna desiderato.
Video sulla pressatura e la sinterizzazione
Progettazione adeguata alla sinterizzazione
Nella progettazione ottimizzata per la sinterizzazione, Richter Formteile concilia i requisiti funzionali del cliente con le potenzialità dello stampo. Insieme a voi e al partner di produzione, prima della realizzazione dello stampo, definiamo quali contorni possono essere ottenuti direttamente e quali caratteristiche devono essere lavorate. A tal fine, valutiamo congiuntamente la direzione di pressatura, il riempimento della polvere e l’estrazione senza danni del pezzo grezzo.
Analisi congiunta della direzione di pressatura e dello stampo
I contorni e i gradini vengono disposti in modo tale da poter essere pressati ed espulsi. Le zone sottili, gli spigoli interni vivi e i cambiamenti bruschi di sezione trasversale possono complicare la formatura o sottoporre lo stampo a forti sollecitazioni. Transizioni adeguate e una geometria ottimizzata aiutano a progettare questi punti in modo da renderli adatti alla produzione.
Lavorare in modo mirato le caratteristiche funzionali
In caso di fori trasversali, sottosquadri o filettature, verifichiamo la realizzazione concreta. Se non è possibile stamparli direttamente, si pianifica una lavorazione adeguata. Se a tal fine è necessario adattare le geometrie, concordiamo la modifica con voi. La funzione richiesta del componente rimane la base della progettazione.
Che ruolo ha la porosità?
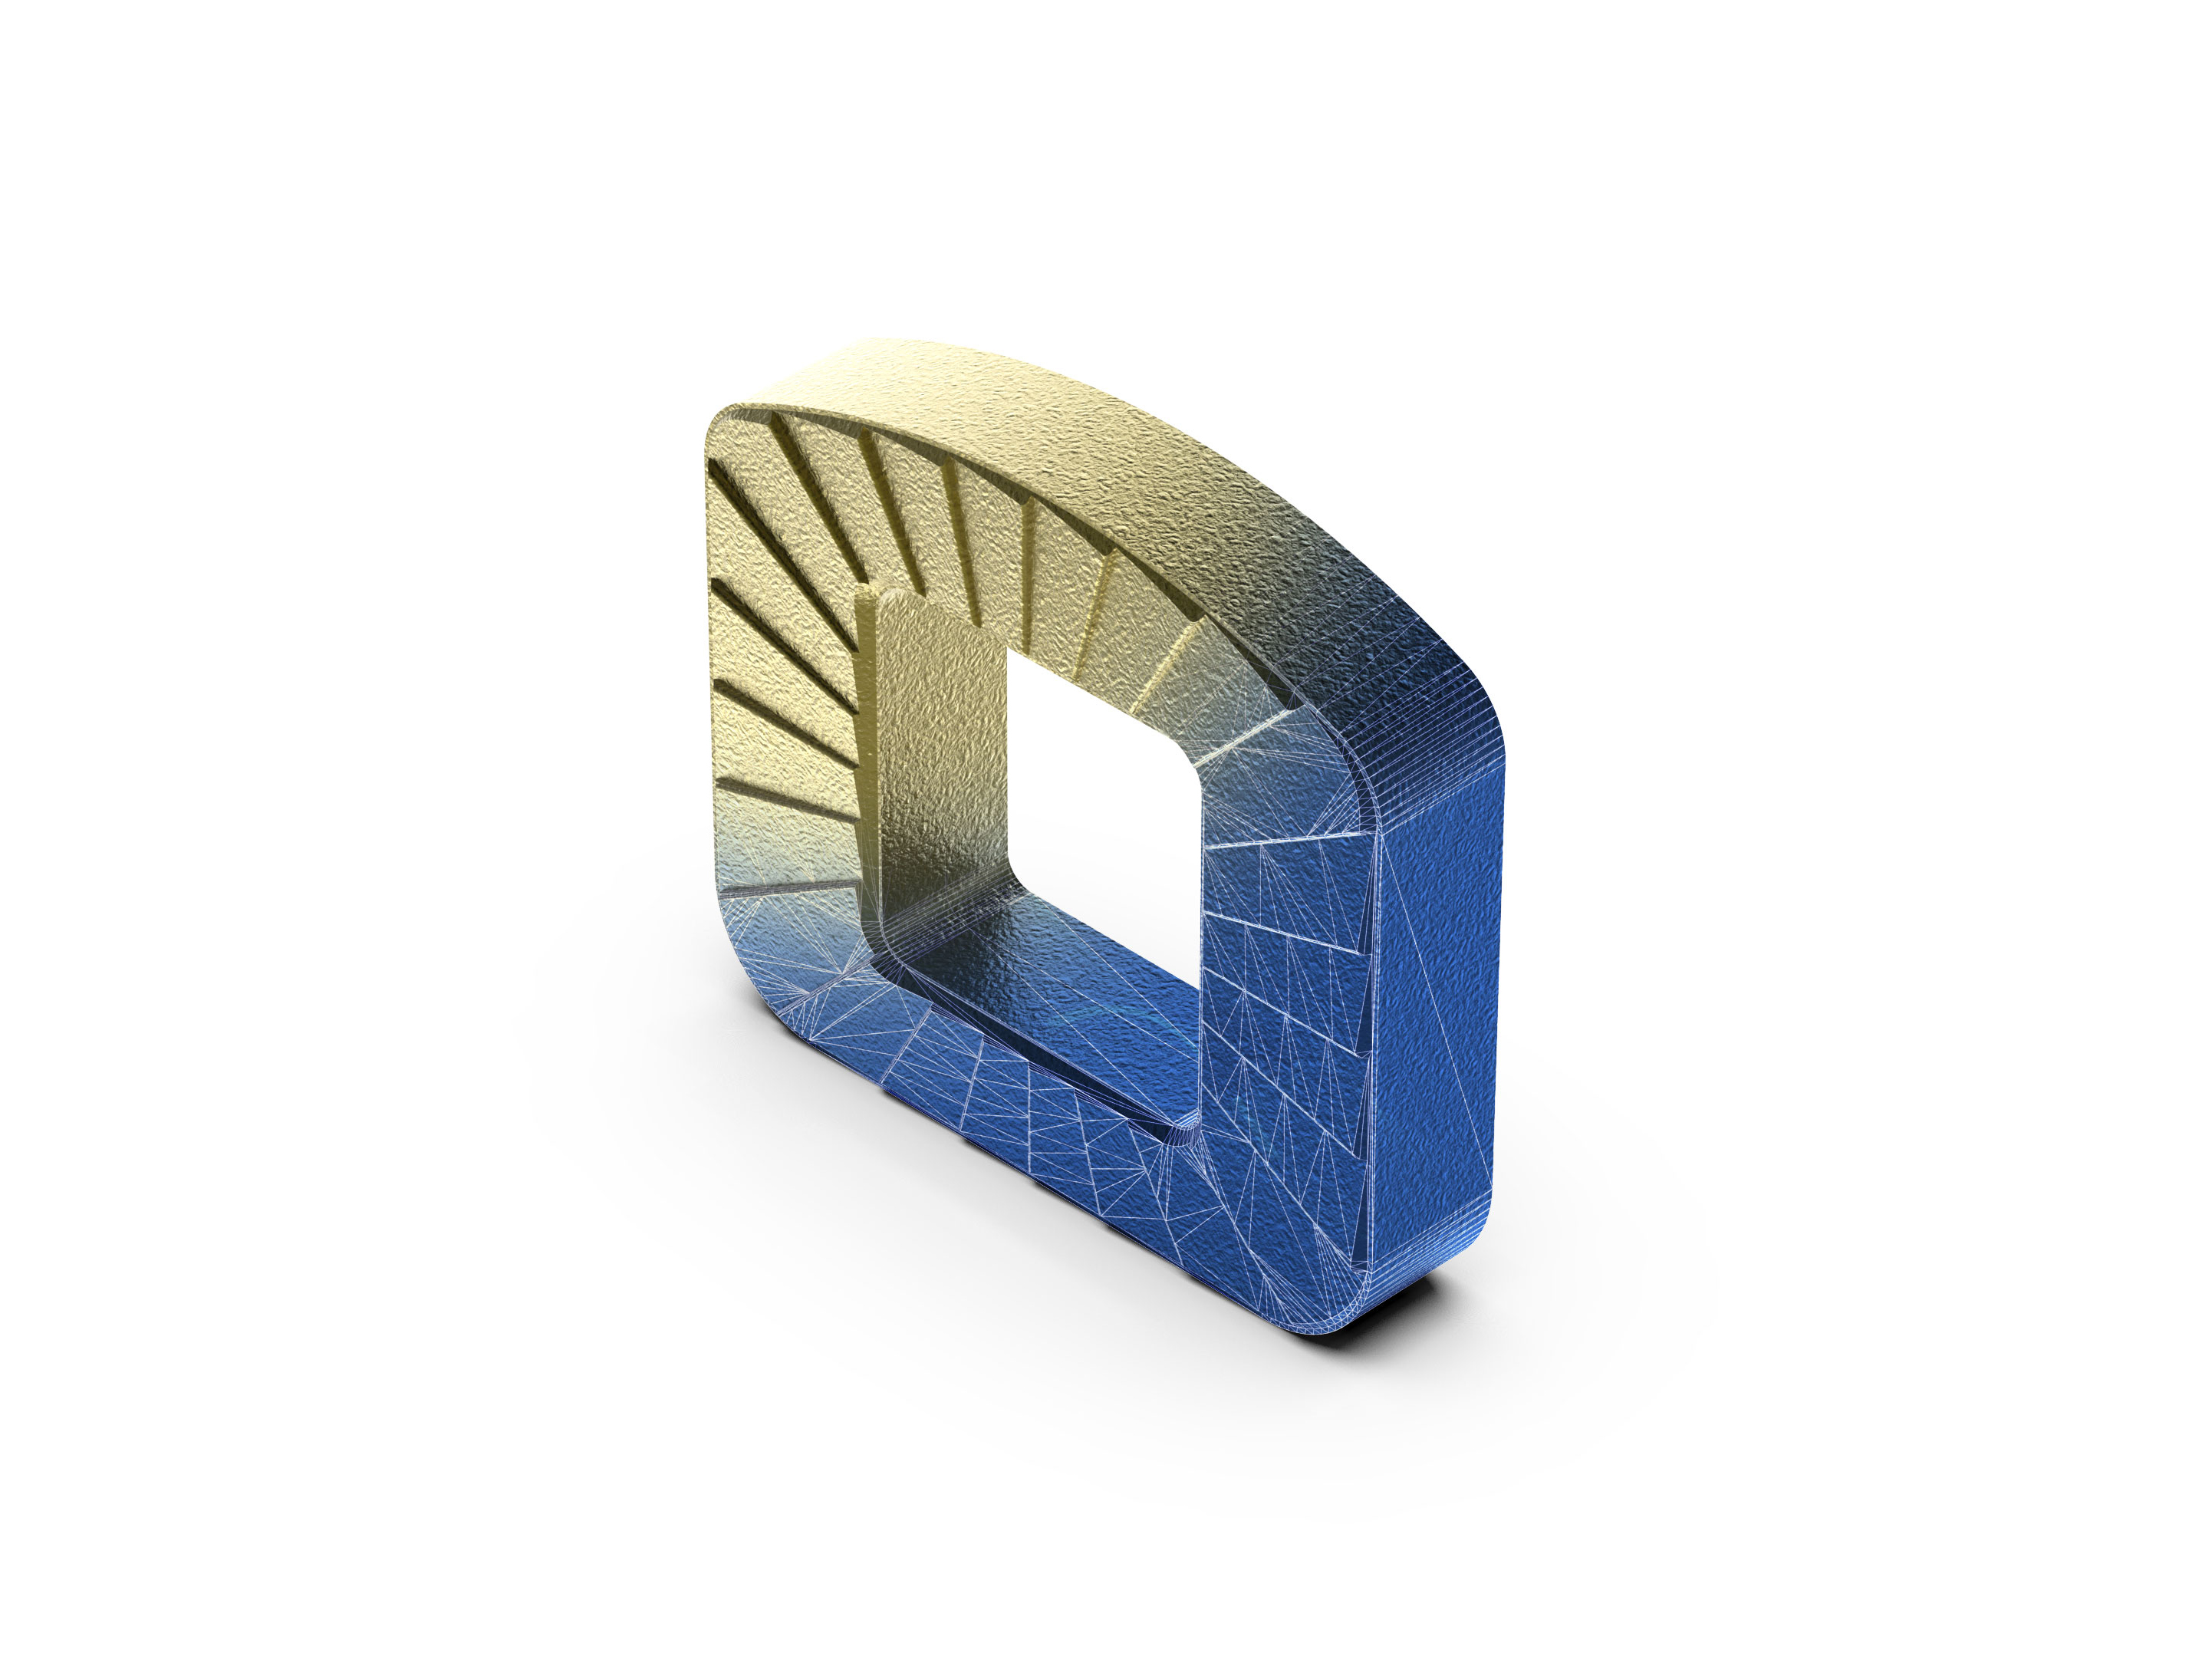
I materiali pressati e sinterizzati con metodi convenzionali possono contenere pori residui. L’importanza di questi ultimi dipende dalla funzione del componente. La semplice indicazione della densità non fornisce ancora tutte le risposte relative alla res
Carichi e tenuta
Richter Formteile definisce insieme a voi quali sollecitazioni il componente deve sopportare. Se deve garantire anche la tenuta, nella definizione tecnica vanno considerati anche il fluido e le condizioni di impiego. Insieme al partner di produzione, allineiamo questi requisiti con il materiale, la densità e il trattamento, concordando la documentazione di verifica necessaria. In questo modo, la porosità viene valutata in relazione alla funzione effettiva.
I pori come parte integrante della funzione
Nei cuscinetti sinterizzati autolubrificanti, i pori possono fungere da serbatoio per il lubrificante. I mezzi filtranti sinterizzati sfruttano una struttura specificamente permeabile. Queste applicazioni generali dimostrano perché la porosità possa essere anche una proprietà desiderata del materiale. È la funzione prevista a determinare quale struttura porosa sia necessaria e quali proprietà debbano essere dimostrate.
Vantaggi e limiti del processo di sinterizzazione
I vantaggi della pressatura e della sinterizzazione
- Molti contorni vengono definiti già durante lo stampaggio. Ciò consente di ridurre il lavoro di fresatura o tornitura.
- Un processo di lavorazione e produzione ben coordinato consente di ottenere geometrie ripetibili in serie.
- La miscela di polveri, la densità e il trattamento possono essere adattati alle caratteristiche richieste.
- La formatura dalla polvere sfrutta al meglio il materiale, poiché gran parte del profilo si forma già durante la pressatura.
Cosa va incluso nella pianificazione
- La produzione degli utensili e l'avvio della produzione devono essere adeguati al fabbisogno previsto.
- La direzione di stampaggio e l'estrazione limitano le caratteristiche direttamente modellabili.
- I requisiti di resistenza e tenuta richiedono un materiale e condizioni di processo adeguati.
- Ulteriori lavorazioni, trattamenti e controlli incidono sui costi unitari e sullo svolgimento del processo.
Qual è il processo più adatto al vostro componente?
Se la geometria può essere realizzata nello stampo solo con un notevole dispendio di risorse, vale la pena valutare delle alternative: Richter Formteile ricorre anche alle tecniche MIM, microfusione e forgiatura a stampo. La soluzione più adatta dipende dalla forma del componente, dalle sue caratteristiche e
Fusione di precisione
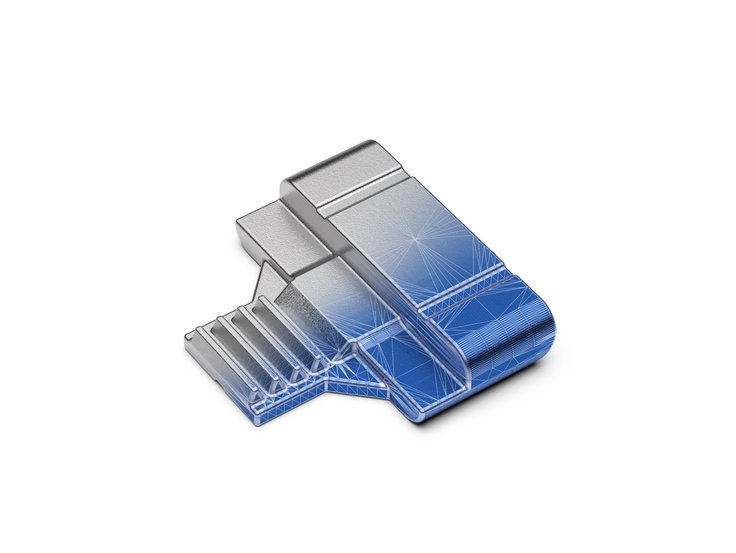
Fusione di precisione per componenti su misura – con contorni delicati e geometrie interne, realizzati con un’ampia gamma di leghe fondibili.
Visualizza la microfusione
MIM
Stampaggio a iniezione di metalli per la produzione in serie di componenti di precisione di piccole dimensioni e ricchi di dettagli – con filettature, incisioni e contorni sottili già realizzati nello stampo.
Visualizza MIM
Forgiatura a stampo
Componenti forgiati per sollecitazioni elevate – con materiali e progettazione adeguati alle forze a cui il vostro componente dovrà resistere durante l’uso.
Visualizza la forgiatura a stampoMateriali sinterizzati presso Richter Formteile
Richter Formteile vi fornisce consulenza sulla scelta dei materiali in base alla resistenza richiesta, al comportamento all’usura e alle condizioni di impiego. In collaborazione con il nostro partner di produzione, definiamo quale lega e quale stato di lavorazione siano più adatti. Nella scelta teniamo conto anche della densità e del trattamento, poiché questi fattori influenzano le proprietà ottenibili. Le nostre schede tecniche pubblicate includono ferro sinterizzato e acciai sinterizzati, nonché acciai sinterizzati inossidabili e bronzo sinterizzato. Queste costituiscono una base per la definizione delle specifiche. Verifichiamo la disponibilità della lega e della versione specifiche per il vostro progetto.
In quali applicazioni vengono utilizzati i componenti sinterizzati?
I componenti sinterizzati svolgono diverse funzioni meccaniche e fisiche. Gli esempi seguenti descrivono le applicazioni generali di questo processo. L'idoneità di un componente specifico viene valutata in base ai requisiti richiesti.
Trasmissione di forza e movimento, ad esempio tramite ingranaggi
La geometria dei denti, il carico e l'usura determinano i requisiti relativi al materiale, alla densità e, se necessario, a ulteriori trattamenti.
Funzioni di scorrimento e di supporto, ad esempio nelle boccole di supporto
L'attrito, il carico e la lubrificazione devono essere in equilibrio. Nelle versioni autolubrificanti, una struttura porosa adeguata è in grado di trattenere il lubrificante.
Funzioni elettriche o magnetiche
A seconda dell’applicazione, l’attenzione è rivolta alla conduttività elettrica o alle proprietà magnetiche. A tal fine, il materiale e lo stato di lavorazione vengono selezionati in modo mirato.
Dati tecnici relativi ai componenti sinterizzati di Richter Formteile
I valori ottenibili dipendono dalle dimensioni del componente, dalla geometria, dal materiale, dal processo e dalle condizioni di consegna concordate.
Peso standard:
0,001 - 0,150 kg
Produzione:
Asia
Certificato secondo:
DIN ISO 9001, 14001, IATF 16949
Tolleranze:
Circa +/- 0,4% della misura nominale
Superfici:
Ra 3,2
Materiali:
Acciaio, acciaio inossidabile, bronzo e leghe di ottone
Revisione:
Centri di lavorazione CNC propri, trattamenti termici secondo le specifiche del cliente
Quali dimensioni e caratteristiche deve avere il vostro componente?
Richter Formteile concilia le dimensioni, le finiture e le proprietà dei materiali richieste con le capacità produttive del partner di produzione. Le caratteristiche funzionali critiche vengono concordate con voi caso per caso. In tale contesto, stabiliamo se il requisito debba essere soddisfatto già dopo la sinterizzazione o solo dopo la calibrazione, la lavorazione o ulteriori trattamenti.
Dimensioni e peso
Il disegno, il materiale e la geometria costituiscono la base per la valutazione delle possibilità di produzione.
Tolleranze dimensionali
Le quote funzionali rilevanti vengono considerate tenendo conto della direzione di misura, della quota nominale e dello stato di lavorazione previsto.
Superficie
Per le superfici funzionali richieste vengono definite la rugosità e, se necessario, ulteriori lavorazioni.
Proprietà dei materiali
La lega, la densità e il trattamento vengono adattati ai requisiti del componente.
Stato alla consegna
Si concorda quali lavorazioni, trattamenti e controlli siano necessari fino alla consegna.
Da queste specifiche derivano l'entità della lavorazione richiesta e le caratteristiche che devono essere dimostrate durante la campionatura.
Lavorazione successiva e controllo per verificare la conformità allo stato di consegna concordato
Realizzazione di quote funzionali e caratteristiche
Richter Formteile pianifica le operazioni successive necessarie insieme al partner di produzione sulla base del vostro disegno e delle condizioni di consegna concordate. Se una misura richiede una maggiore precisione, può essere presa in considerazione la calibrazione: il pezzo viene sottoposto a una seconda pressatura in uno stampo. Le superfici funzionali, i fori o le filettature possono essere lavorati meccanicamente. Per ottenere le proprietà dei materiali e le finiture superficiali desiderate, concordiamo i trattamenti più adatti. In tale contesto, chiariamo la disponibilità e le responsabilità relative a ciascuna fase prevista.
Dimostrare le caratteristiche concordate
Insieme a voi, Richter Formteile definisce quali caratteristiche devono essere dimostrate. A seconda della funzione, queste includono dimensioni e finitura superficiale, composizione del materiale, densità o proprietà meccaniche. In caso di requisiti di tenuta, concordiamo anche le condizioni di collaudo. Coordiniamo l’attuazione con il partner di produzione e concordiamo il metodo di prova, l’ambito e la documentazione. I risultati costituiscono la base per la valutazione dei primi campioni e per i controlli di qualità concordati nella produzione in serie.
Ambito e documentazione.
I risultati costituiscono la base per la valutazione dei primi campioni e per i controlli di qualità concordati nella produzione in serie.
Il vostro progetto di sinterizzazione con Richter Formteile
Richter Formteile riunisce in un unico punto di riferimento i disegni, i requisiti di qualità e gli accordi di fornitura. Coordiniamo la messa a punto tecnica e la produzione con il partner produttivo e rimaniamo il vostro referente per tutta la durata de
-
Chiarire i requisiti e le modalità di produzione
Prendiamo in considerazione la geometria, il materiale, il fabbisogno annuale e le condizioni di consegna. Insieme definiamo i requisiti di qualità e chiariamo gli adeguamenti necessari. Successivamente selezioniamo un partner di produzione idoneo e concordiamo l’ambito dei servizi relativi agli stampi, alla campionatura e alla produzione in serie.
-
Coordinare gli strumenti e i primi prototipi
Una volta ricevuto l'incarico, coordiniamo la realizzazione degli stampi, la pianificazione della produzione e la campionatura. Il partner di produzione realizza i primi campioni. Le caratteristiche concordate vengono verificate e documentate.
Voi verificherete i primi campioni e il relativo rapporto di collaudo presso la vostra sede. Eventuali discrepanze verranno chiarite con il partner di produzione. Solo dopo la vostra approvazione avrà inizio la produzione in serie.
-
Organizzare la produzione in serie e la consegna
Gestiamo la produzione in serie e coordiniamo le operazioni successive concordate. I processi e i parametri di qualità concordati vengono verificati presso i partner di produzione in loco. In caso di discrepanze, ci occupiamo di chiarire la situazione e concordiamo con voi le ulteriori misure da adottare.
-
Servizio completo per il vostro pezzo sinterizzato
Il vostro partner contrattuale è Richter Formteile in Germania. Ci occupiamo di coordinare la collaborazione con i partner di produzione, nonché del trasporto, dell’importazione e dello sdoganamento.
Produciamo e finanziamo in anticipo il fabbisogno concordato entro i limiti concordati. I componenti controllati vengono stoccati a Leonberg. Voi prelevate le quantità concordate in base alle vostre esigenze; verrà fatturata solo la quantità effettivamente prelevata. Il fabbisogno e la pianificazione dei prelievi vengono concordati insieme a voi.
Prossimi passi per il vostro progetto di sinterizzazione
Domande frequenti
Sulla sinterizzazione e sui progetti di sinterizzazione
Nella pressatura e sinterizzazione classiche, la polvere metallica viene compattata all’interno di uno stampo. Il processo MIM, invece, utilizza una miscela stampabile a iniezione composta da polvere metallica e legante. Entrambi i processi prevedono una fase di sinterizzazione, ma si differenziano per quanto riguarda la formatura e le possibilità progettuali.
L'idoneità dipende dalla geometria, dal materiale, dalla funzione del componente, dalle tolleranze e dalle esigenze di produzione in serie. La forma deve poter essere realizzata nello stampo e da esso estratta. Alcune caratteristiche specifiche possono richiedere ulteriori lavorazioni. Anche nel caso di un componente esistente, verifichiamo se sia opportuno procedere a una conversione e quali adeguamenti sarebbero necessari a tal fine.
I componenti stampati e sinterizzati con metodi convenzionali presentano spesso una porosità residua. Da ciò non è possibile dedurre in modo generalizzato se un pezzo sia sufficientemente denso per lo scopo a cui è destinato. Fattori determinanti sono la struttura dei pori, il materiale, il trattamento e i requisiti. In determinate applicazioni la porosità è auspicabile, ad esempio come serbatoio di lubrificante o per la filtrazione.
I valori ottenibili dipendono, tra l’altro, dalla geometria, dal materiale e dallo stato di lavorazione. Le quote funzionali particolarmente strette possono richiedere una calibrazione o una lavorazione meccanica. Richter Formteile concorda con voi le quote funzionali e le finiture superficiali rilevanti e definisce con il partner di produzione le fasi di lavorazione necessarie a tal fine.
Per i componenti metallici sinterizzati si possono prendere in considerazione, tra gli altri, materiali a base di ferro e acciaio, acciai inossidabili e bronzo. La scelta del materiale più adatto dipende dalle proprietà meccaniche richieste, dalle condizioni di impiego e dallo stato di fornitura. Richter Formteile utilizza le schede tecniche dei materiali come base per la consulenza e concorda la lega e la versione specifiche con voi e con il partner di produzione.
Sì. Le superfici funzionali, i fori o altre caratteristiche possono essere lavorate meccanicamente dopo la sinterizzazione. A seconda del materiale e dei requisiti, possono inoltre essere presi in considerazione la calibrazione, il trattamento termico o trattamenti superficiali adeguati. Richter Formteile chiarisce quali fasi siano necessarie e disponibili per il vostro componente e coordina l’esecuzione concordata con il partner di produzione.
Non è possibile indicare una quantità minima valida in generale. I costi relativi agli stampi e alla fase di avviamento devono essere valutati insieme alla geometria del componente, al materiale, alle lavorazioni successive e al fabbisogno previsto. L’aspetto decisivo è la redditività dell’intero progetto. Richter Formteile valuta questi fattori sulla base dei dati forniti dal cliente.
Sono utili un disegno o dati 3D, la funzione prevista del componente, il fabbisogno annuale previsto e i requisiti relativi al materiale, alle tolleranze e alle condizioni di consegna. Se il materiale o il processo non sono ancora stati definiti, chiariremo questi punti insieme. Per una valutazione attendibile della fattibilità e dell’offerta, verranno successivamente integrati i dati tecnici necessari.
Le vostre domande sul progetto di sinterizzazione
Desiderate innanzitutto discutere una questione tecnica o lo svolgimento previsto del progetto? Il vostro referente presso Richter Formteile chiarirà con voi quali informazioni sono necessarie per il passo successivo.
Timo Richter
Direzione aziendale
+49 7152 90171-0
t.richter@richterformteile.com
Richiedi informazioni sul progetto di sinterizzazione
Inviateci il vostro disegno e le specifiche relative al materiale, al fabbisogno annuale e alle condizioni di consegna. Valuteremo insieme a voi l’idoneità del processo e definiremo come realizzare il vostro progetto.