Fusione di precisione per componenti di precisione su misura
La microfusione è indicata per componenti di precisione con contorni delicati, geometrie interne complesse e un’ampia gamma di leghe metalliche colabili. Richter Formteile valuta, in base alle vostre esigenze, quale forma del componente, quale lega e quale versione siano più adatte, e accompagna il vostro progetto fino allo stato di consegna concordato.
Che cos'è la microfusione?
La fusione di precisione è un processo di fusione di precisione. Viene anche chiamata processo a cera persa, poiché durante la realizzazione dello stampo il modello in cera viene fuso. Innanzitutto, all’interno di uno stampo viene realizzato un modello in cera del futuro componente di precisione. Diversi modelli in cera vengono assemblati in un grappolo di cera, chiamato anche grappolo di modelli. Attraverso ripetuti processi di immersione, sabbiatura ed essiccazione, si forma così, strato dopo strato, un guscio ceramico. Una volta fusa la cera, rimane la cavità dello stampo, che viene riempita con il metallo fuso. Una volta solidificato, il guscio ceramico viene rimosso e i componenti di precisione vengono separati dal sistema di colata. Richter Formteile verifica, sulla base dei vostri disegni, delle quote funzionali, del numero di pezzi, dei requisiti di collaudo e delle condizioni di consegna desiderate, quale forma del componente, quale lega e quale esecuzione siano tecnicamente ed economicamente realizzabili con la microfusione. Su questa base vi forniamo consulenza sulla progettazione adeguata alla microfusione, selezioniamo un partner di produzione idoneo e concordiamo con lui l’attuazione del progetto.
In questa pagina
Quando è opportuno ricorrere alla microfusione per un componente?
La scelta della microfusione per un componente, dal punto di vista tecnico ed economico, dipende soprattutto dalla geometria, dal materiale, dalle tolleranze, dal numero di pezzi e dalle condizioni di consegna richieste. Esaminiamo insieme questi fattori e, sulla base dei vostri disegni e delle vostre esigenze, valutiamo se la microfusione sia il processo di produzione più adatto al vostro componente di precisione.
Contorni e geometrie interne in filigrana
La microfusione è indicata quando si devono realizzare contorni delicati, aperture o geometrie interne in un pezzo fuso. È fondamentale verificare se la forma del componente possa essere prodotta e controllata in modo affidabile utilizzando uno stampo, un modello in cera, eventuali anime in ceramica e un sistema di colata adeguato.
Forme dei componenti realizzate in un unico pezzo
Questo processo consente di riprodurre forme complesse dei componenti in un unico pezzo fuso. Ciò permette di ridurre eventuali fasi di assemblaggio o la produzione di singoli pezzi mediante lavorazione meccanica. La fattibilità di questa soluzione in un progetto specifico dipende dalla forma del componente e dai requisiti.
Ampia scelta di materiali
Per la microfusione sono disponibili numerose leghe di acciaio, acciaio inossidabile e altri metalli. La scelta del materiale più adatto dipende dal carico, dalla temperatura, dai requisiti di resistenza alla corrosione, dal trattamento termico e dalle condizioni di fornitura.
Superfici di buona qualità e poche lavorazioni aggiuntive
La forma in ceramica è in grado di riprodurre contorni e superfici di grande precisione. Il componente di precisione assume così già in larga misura la sua forma definitiva. Le superfici funzionali con tolleranze particolarmente strette possono tuttavia richiedere un’ulteriore lavorazione.
Dimensioni dei componenti e fabbisogno previsto
Per i modelli in cera è solitamente necessario uno stampo. È quindi necessario valutare complessivamente le dimensioni del componente, i costi dello stampo, la struttura dello stampo e il fabbisogno previsto. Per i singoli pezzi e le quantità molto ridotte, un altro processo potrebbe risultare più conveniente.
Tolleranze funzionali
Non tutte le misure richiedono lo stesso grado di precisione. Le misure funzionali definite in una fase iniziale aiutano a progettare in modo mirato l’utensile, il processo di fusione, il controllo e l’eventuale lavorazione successiva.
Scelta della procedura senza predeterminazione
La microfusione non è automaticamente la soluzione migliore. A seconda delle dimensioni del componente, del materiale, delle sollecitazioni e del numero di pezzi, potrebbero essere più indicati processi quali MIM, sinterizzazione, forgiatura a stampo o lavorazione con asportazione di trucioli.
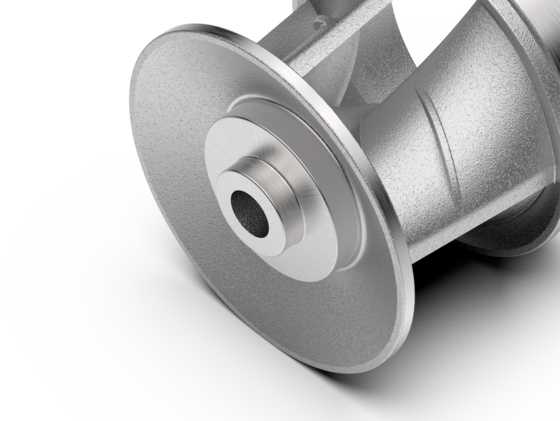
La microfusione è adatta al vostro componente?
Inviateci il vostro disegno e i dati del progetto già noti. Le informazioni relative al materiale, al fabbisogno previsto, alle quote funzionali, alle condizioni di impiego, ai requisiti di collaudo e alle condizioni di consegna ci aiutano a effettuare una prima valutazione tecnica.
Confronto tra la microfusione e altri processi
Come funziona il processo di microfusione?
Dallo stampo al controllo finale, tutte le fasi devono essere adeguate al materiale e alla geometria del vostro componente. Richter Formteile definisce insieme a voi i requisiti tecnici, seleziona un partner di produzione adeguato e coordina la realizzazione dello stampo, la produzione e i controlli concordati. In questo modo, il vostro disegno diventa la base dell’intero processo di microfusione.

1. Realizzazione dello stampo per l'iniezione di cera
Per riprodurre i contorni del componente realizzato con la fusione di precisione, è necessario uno stampo, ovvero un utensile. Questo utensile rappresenta un’immagine negativa del componente ed è solitamente realizzato in alluminio o acciaio.
Già lo stampo deve essere lavorato con precisione per garantire il rispetto delle tolleranze e la qualità della superficie.

2. Realizzazione del modello in cera
Il componente realizzato con la tecnica della microfusione viene stampato in cera da fusione. A tal fine, la cera liquida viene iniettata nello stampo. Il modello in cera così ottenuto corrisponde esattamente al pezzo finito.
La pressione di iniezione della macchina e la temperatura della cera da fusione devono essere regolate con precisione per garantire un'elevata precisione dimensionale e una qualità superficiale ottimale.

3. Assemblaggio del modello in cera
I modelli in cera vengono uniti tramite un albero di cera, detto anche grappolo di cera. Si forma così il sistema di colata, che comprende i canali di alimentazione verso lo stampo.
Esperti di microfusione, esperti e qualificati, eseguono l’assemblaggio degli alberi di cera con cura e precisione, al fine di garantire un’elevata qualità dei pezzi fusi.

4. Immersione, sabbiatura e asciugatura
Il grappolo di cera viene immerso ripetutamente nella pasta ceramica e ricoperto di sabbia refrattaria. Ogni strato deve asciugarsi completamente prima dell’applicazione di quello successivo. Si ottiene così un guscio ceramico la cui superficie interna riproduce i contorni dei modelli in cera.

5. Fusione
La cera viene fusa fuori dal guscio ceramico. Rimangono così le cavità destinate ai pezzi fusi e al sistema di colata. I modelli in cera vanno persi; per ogni ulteriore fusione sono necessari nuovi modelli.

6. Cottura
La conchiglia in ceramica viene cotta. In questo modo vengono eliminati i residui di cera e lo stampo acquisisce la resistenza necessaria per la fusione. L'ulteriore controllo della temperatura viene adattato alla lega utilizzata e al processo di fusione.

7. Fusione di precisione
La lega che Richter Formteile ha definito insieme a voi per il componente viene fusa presso il partner di produzione e colata nello stampo in ceramica preparato. Il controllo della temperatura, il riempimento dello stampo e la solidificazione devono essere adeguati al materiale e alla geometria del componente. Questi fattori influenzano la qualità del pezzo fuso.

8. Sformatura
Una volta che il metallo si è solidificato e raffreddato, il guscio ceramico viene rimosso. In questa operazione il guscio si rompe e non può essere riutilizzato. I pezzi fusi si presentano ora come un grappolo metallico e sono ancora collegati al sistema di colata.

9. Disconnessione
I singoli pezzi fusi vengono separati dal sistema di colata metallico. I residui di colata rimanenti vengono lavorati nelle fasi successive. Le superfici che devono essere sottoposte a ulteriore lavorazione meccanica sono indicate nel vostro disegno e nelle condizioni di consegna concordate.

10. Raggi
La sabbiatura consente di rimuovere i residui di ceramica dalle superfici dei pezzi fusi. Richter Formteile coordina le fasi di lavorazione concordate in aggiunta, quali il trattamento termico, la lavorazione CNC, il trattamento superficiale o l’assemblaggio. Ciò che conta è lo stato in cui avete bisogno che il componente sia per l’impiego.

11. Controllo finale
Richter Formteile concorda con voi quali caratteristiche devono essere controllate e documentate. Oltre al controllo visivo, vengono verificati i requisiti concordati relativi alle dimensioni, ai materiali e ad altri aspetti qualitativi. Al momento della campionatura, riceverete i risultati nel rapporto di collaudo del primo campione. Eventuali scostamenti vengono chiariti con il partner di produzione; la produzione in serie ha inizio dopo la vostra approvazione.
Il processo di microfusione nel video
Progettare per la microfusione
Un componente di precisione realizzato con fusione di precisione e in grado di sopportare sollecitazioni elevate nasce da un progetto che tiene conto contemporaneamente della funzione del componente, della colabilità, della solidificazione, del ritiro, delle tolleranze e delle eventuali lavorazioni successive. Per questo motivo, prima della realizzazione dello stampo, chiariamo con voi e con il partner di produzione le geometrie critiche e le quote funzionali.
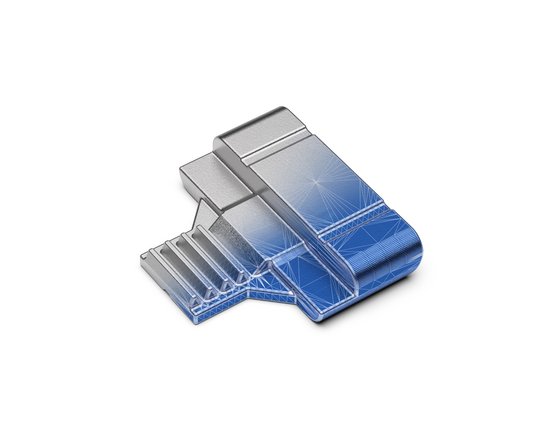
Spessori delle pareti e transizioni
Spessori delle pareti il più possibile uniformi favoriscono un riempimento controllato dello stampo e una solidificazione regolare. Grandi accumuli di materiale o transizioni brusche possono aumentare il rischio di difetti e deformazioni. I raggi e le transizioni adeguate contribuiscono a migliorare il flusso del materiale.
Contorni interni e nuclei ceramici
A seconda del componente, è possibile riprodurre geometrie interne complesse utilizzando nuclei ceramici. La loro realizzabilità, stabilità e successiva rimozione devono essere prese in considerazione già in fase di progettazione.
Canali di colata, canali di alimentazione e linee di divisione
La posizione dei punti di colata e dei canali di alimentazione influisce sul riempimento dello stampo, sulla solidificazione e sulla lavorazione successiva. È quindi opportuno definire tempestivamente le superfici funzionali e le aree visibili.
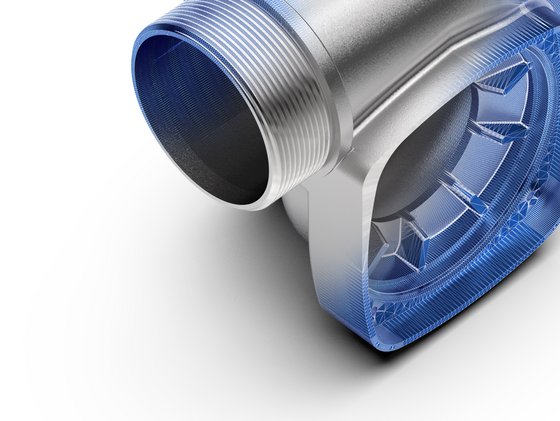
Ritiro e possibile deformazione
La cera, la ceramica e il metallo subiscono variazioni dimensionali durante il processo. Il margine di tolleranza necessario non può essere dedotto da un unico valore generico. È necessario considerare congiuntamente il materiale, la geometria, il processo e le dimensioni del componente.
Dare priorità alle quote funzionali
Le tolleranze strette dovrebbero essere definite laddove sono necessarie per il funzionamento o il montaggio. In questo modo è possibile progettare in modo mirato l’utensile, il processo, il controllo e, se necessario, la lavorazione meccanica di rifinitura in vista dell’utilizzo successivo.
I termini più importanti relativi alla microfusione
È bene conoscere questi termini
Modello realizzato in cera del futuro pezzo fuso. Durante il processo viene fuso e per questo viene definito “modello a perdita”.
Disposizione di diversi modelli in cera con i futuri canali di colata e di alimentazione. Intorno al grappolo di cera viene costruito il guscio in ceramica.
Modello che viene distrutto durante la realizzazione dello stampo e che non può essere riutilizzato.
Stampo multistrato resistente al fuoco che avvolge il grappolo di cera. Una volta fusa la cera, lo stampo forma la cavità in cui verrà versato il metallo fuso.
Altro termine per indicare la fusione di precisione. Il nome descrive il processo di fusione del modello in cera dallo stampo ceramico.
Canali di colata, percorsi di colata e alimentatori attraverso i quali il metallo fuso entra nello stampo e alimenta il pezzo fuso durante la solidificazione. Prima della colata, questo sistema fa parte del grappolo di cera. Dopo la colata, è costituito da metallo e viene separato dai pezzi fusi.
Inserto di forma in ceramica, che consente di realizzare determinati contorni interni e cavità nel pezzo fuso.
Lo stampo, il modello in cera, lo stampo in ceramica e il metallo influenzano le dimensioni finali del componente. Le rispettive variazioni dimensionali vengono prese in considerazione nella progettazione dello stampo e del processo.
Operazioni successive alla fusione, ad esempio taglio, levigatura, trattamento termico, lavorazione per asportazione di trucioli, trattamento superficiale o assemblaggio.
Per “impasto di formatura” si intende la sospensione di materiali refrattari finemente macinati e leganti, utilizzata come massa di immersione per la formazione del guscio ceramico attorno agli alberi di cera.
Per “albero di cera” si intende il risultato dell’assemblaggio dei modelli in cera mediante il processo di fusione di precisione. Una volta che i modelli in cera e il tronco sono stati assemblati con precisione, si forma l’albero di cera, che viene poi utilizzato per le successive fasi di lavorazione.
Un’autoclave a vapore è un recipiente cilindrico a pressione utilizzato nel processo di microfusione per il trattamento termico. Analogamente a una pentola a pressione, serve a fondere la cera sotto pressione.
Vantaggi e limiti della microfusione
La microfusione coniuga contorni delicati e forme complesse dei componenti con un’ampia gamma di leghe metalliche colabili. Lo stampo in ceramica è in grado di riprodurre superfici e dettagli in modo tale da ridurre le fasi di lavorazione successive. Allo stesso tempo, il processo impone requisiti precisi per quanto riguarda il modello in cera, il sistema di colata, la gestione del processo e il numero di pezzi.
Contorni delicati, aperture e geometrie interne
I costi relativi agli strumenti e alla fase di avvio devono essere adeguati al progetto
Ampia gamma di leghe metalliche colabili
Il materiale e la finestra di processo devono essere coordinati tra loro
Superfici di qualità e un componente di precisione che assume già in gran parte la sua forma definitiva
Le superfici funzionali potrebbero richiedere un’ulteriore lavorazione
È possibile realizzare forme complesse dei componenti in un unico pezzo fuso
È necessario tenere conto del sistema di colata, del ritiro e delle eventuali deformazioni
Potenziale di riduzione delle fasi di lavorazione e di giunzione
Le tolleranze raggiungibili dipendono dalle dimensioni, dalla geometria, dal materiale e dalle condizioni di fornitura
Quando la microfusione non è la soluzione migliore
A seconda delle dimensioni, della geometria, del carico, del materiale, del numero di pezzi e delle condizioni di consegna richieste, possono risultare più indicati il processo MIM, la sinterizzazione, la forgiatura a stampo o la lavorazione con asportazione di trucioli. Qualora fossero prendibili in considerazione più processi, valutiamo le diverse opzioni e vi forniamo consulenza nella scelta.
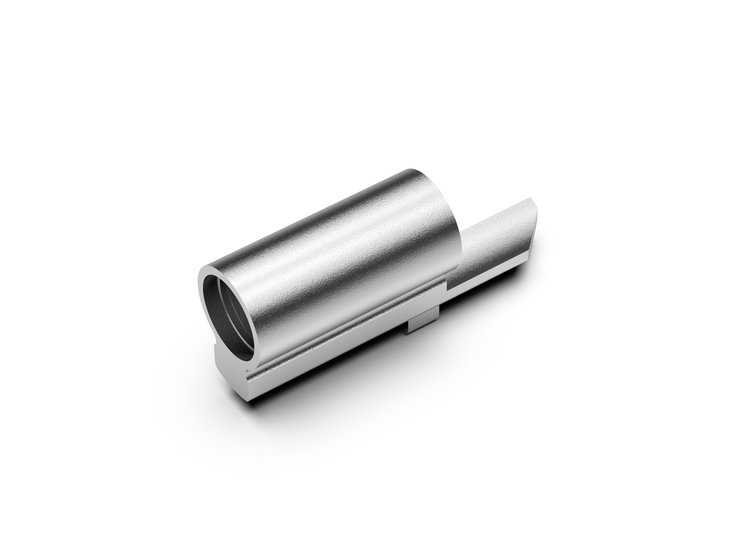
MIM
Stampaggio a iniezione di metalli per la produzione in serie di componenti di precisione di piccole dimensioni e ricchi di dettagli – con filettature, incisioni e contorni sottili già realizzati nello stampo.
Visualizza MIM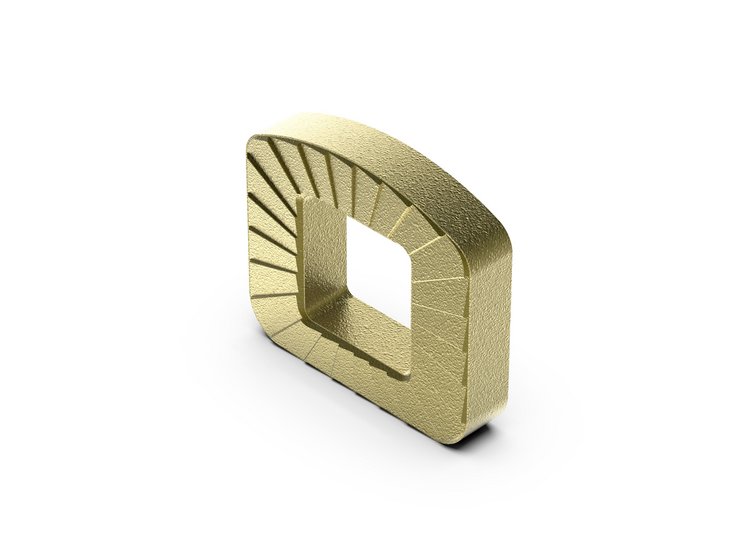
Sinterizzazione
Stampaggio e sinterizzazione per componenti in serie: con numerosi contorni già definiti dallo stampo, senza necessità di complesse operazioni di fresatura o tornitura.
Visualizza la sinterizzazione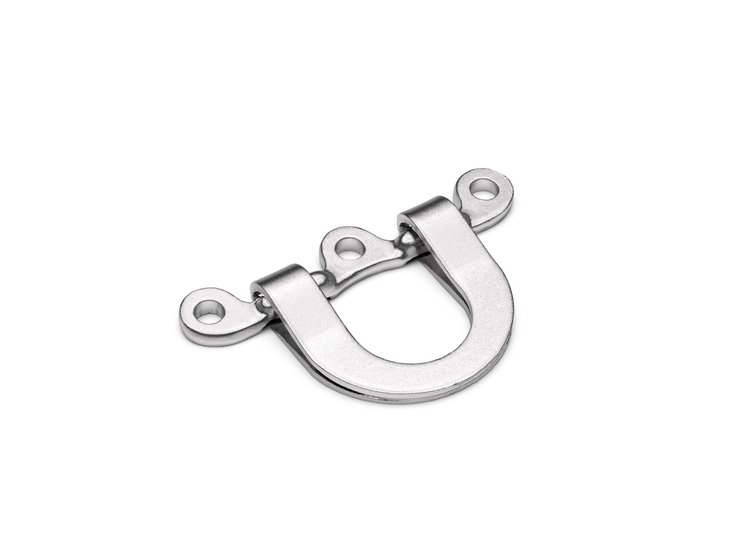
Forgiatura a stampo
Componenti forgiati per sollecitazioni elevate – con materiali e progettazione adeguati alle forze a cui il vostro componente dovrà resistere durante l’uso.
Visualizza la forgiatura a stampoMateriali per la microfusione presso Richter Formteile
Il materiale determina quali sollecitazioni meccaniche, termiche e corrosive è in grado di sopportare un componente di precisione realizzato con la microfusione. Non è determinante solo il fatto che una lega sia in linea di principio colabile; essa deve anche essere compatibile con la geometria del componente, il processo di produzione, il trattamento termico, i controlli e le condizioni di consegna richieste. Richter Formteile offre componenti di precisione realizzati con la tecnica della microfusione in leghe di acciaio, acciaio inossidabile e alluminio. Verifichiamo quali leghe specifiche siano attualmente disponibili e adatte al rispettivo componente di precisione, tenendo conto della funzione del componente, delle condizioni di impiego e dello stato di consegna richiesto.
In quali settori viene utilizzata la microfusione?
La microfusione viene impiegata in diversi settori industriali quando i componenti di precisione devono combinare contorni delicati, geometrie interne o requisiti particolari in termini di materiale e finitura superficiale.
Ingegneria meccanica
Componenti funzionali complessi, leve, alloggiamenti e componenti con superfici funzionali definite
Costruzione di veicoli
Componenti resistenti con geometria complessa e caratteristiche di produzione in serie riproducibili
Tecnologia di azionamento
Componenti geometricamente complessi per la trasmissione di potenza e le funzioni di movimento
Rubinetteria e pompe
Componenti a contatto con fluidi o sottoposti a sollecitazioni di pressione, in base al materiale e alla prova
Settore elettrico
Componenti funzionali e di alloggiamento in metallo con contorni complessi
Tecnologia medica
Componenti di piccole dimensioni e complessi con requisiti elevati in termini di materiale, finitura superficiale e collaudo
Dati tecnici relativi alla microfusione presso Richter Formteile
I valori ottenibili dipendono dalle dimensioni del componente, dalla geometria, dal materiale, dal processo e dalle condizioni di consegna concordate.
Peso standard:
0,05 - 150 kg
Produzione:
Europa, Asia
Certificato secondo:
DIN ISO 9001, 14001, IATF 16949
Tolleranze:
Secondo la scheda tecnica VDG P 690 D1 (circa +/- 0,7% della dimensione nominale)
Superfici:
Ra 6,3
Materiali:
Leghe di acciaio, leghe di acciaio inossidabile e alluminio
Revisione:
Centri di lavorazione CNC propri, trattamenti termici secondo le specifiche del cliente
Omologazioni nel settore della strumentazione:
AD 2000 e TRD 100
Controlli e procedure successive relative alle condizioni di consegna concordate
Non tutti i componenti richiedono le stesse verifiche e gli stessi processi successivi. Concordiamo con voi e con il partner di produzione l’entità necessaria in base alla funzione, al materiale, al disegno e ai requisiti di documentazione.
Possibili esami
- Controllo dimensionale e misurazione 3D
- Analisi chimica
- Controlli a raggi X e a ultrasuoni
- Prove meccaniche sui materiali
- Ulteriori fasi di collaudo e documentazione concordate
Possibili procedimenti successivi
- Lavorazione CNC
- Trattamento termico
- Sabbiatura, levigatura a vibrazione e lucidatura
- Rivestimenti e altri trattamenti superficiali
- Assemblaggio e imballaggio secondo le specifiche concordate
Le fasi necessarie e disponibili vengono definite per ogni singolo progetto. Ciò vale anche per l’entità dei controlli, i campionamenti, la documentazione e il collaudo.
Il vostro progetto di microfusione con Richter Formteile
Ci fornite il vostro disegno e ci indicate quali caratteristiche deve avere il componente di precisione. Verifichiamo la fattibilità tecnica e vi forniamo consulenza in merito al materiale, alla progettazione adatta alla microfusione e alle tolleranze appropriate. Successivamente selezioniamo un partner di produzione idoneo dalla nostra rete internazionale.
Richter Formteile coordina la realizzazione degli stampi, la produzione dei campioni e i controlli concordati. Se necessario, coordiniamo la lavorazione CNC, il trattamento termico, il trattamento superficiale, l’assemblaggio o ulteriori processi a valle.
Servizio completo per i vostri componenti di precisione realizzati con la tecnica della fusione di precisione
Oltre all’assistenza tecnica durante il progetto, Richter Formteile offre ulteriori vantaggi che garantiscono una gestione e una fornitura affidabili:
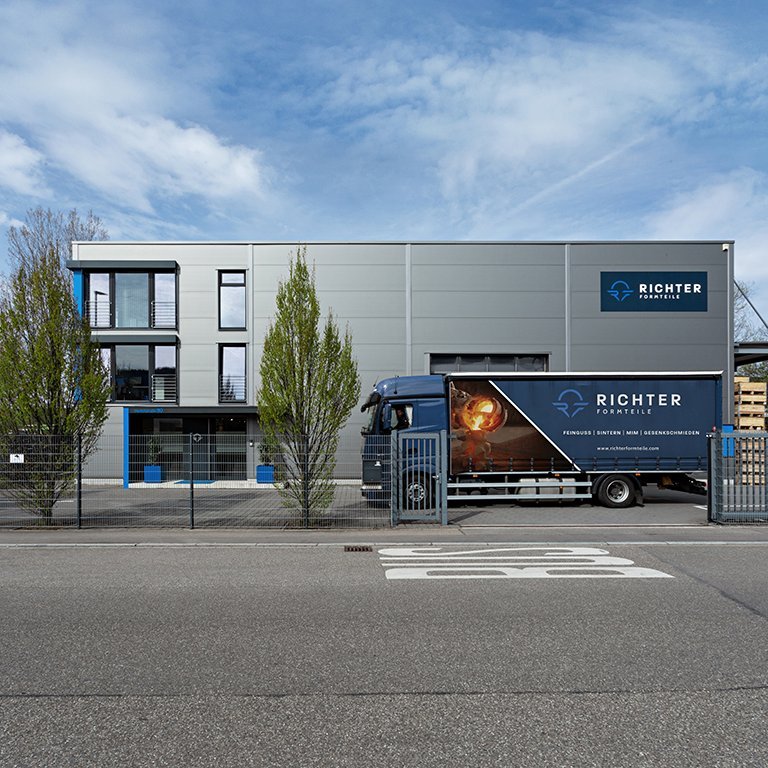
- Partner contrattuale in Germania :
Richter Formteile coordina i partner di produzione coinvolti e rimane il vostro referente responsabile. - Controllo qualità in loco :
I processi e i criteri di qualità concordati vengono verificati direttamente presso i partner di produzione. - Prefinanziamento e stoccaggio
Richter Formteile produce e finanzia in anticipo il fabbisogno concordato entro i limiti concordati e lo immagazzina a Leonberg. - Consegna just-in-time su richiesta
Le quantità concordate vengono consegnate dal magazzino di Leonberg in base alle esigenze.
Parliamo del vostro pezzo realizzato con la tecnica della fusione di precisione
Domande frequenti
Informazioni sulla microfusione e sui progetti di microfusione
La microfusione è un processo di fusione di precisione che utilizza modelli in cera perduta e stampi in ceramica. Intorno a un grappolo di cera viene costruito, strato dopo strato, un guscio in ceramica. Una volta fusa la cera, la cavità dello stampo che ne risulta viene riempita di metallo.
La microfusione è particolarmente indicata per componenti di precisione con contorni delicati, geometrie interne e un’ampia gamma di leghe colabili. L’idoneità concreta dipende inoltre dalle dimensioni del componente, dal numero di pezzi, dalle tolleranze, dai controlli e dalle condizioni di consegna.
Le tolleranze raggiungibili dipendono dalle dimensioni del componente, dalla geometria, dal materiale e dal processo. È opportuno dare priorità alle quote funzionali sin dalle prime fasi. Specifiche particolarmente rigorose possono richiedere una lavorazione aggiuntiva.
Lo stampo in ceramica consente di ottenere una buona qualità superficiale nella fusione di precisione. Il valore concreto dipende dal materiale, dal processo, dalle condizioni del componente e dall'eventuale trattamento superficiale.
Richter Formteile offre componenti di precisione realizzati con la tecnica della microfusione in leghe di acciaio, acciaio inossidabile e alluminio. Verifichiamo la disponibilità della lega specifica e la sua idoneità in base ai requisiti del componente.
Potrebbe essere necessaria una lavorazione successiva qualora le superfici funzionali, le tolleranze, le proprietà dei materiali, la finitura superficiale o le condizioni di montaggio non possano essere ottenute esclusivamente tramite il processo di fusione. L'entità di tale lavorazione viene stabilita in base alle specifiche del progetto.
È utile fornire un disegno o dati 3D, nonché informazioni relative al materiale, al fabbisogno previsto, alle quote funzionali, alle condizioni di impiego, ai requisiti di collaudo e alle condizioni di consegna. Eventuali informazioni mancanti possono essere chiarite durante il primo colloquio.
Durante lo svolgimento del progetto, Richter Formteile rimane il vostro referente per la coordinazione tecnica, la qualità e la consegna e coordina le fasi concordate con il partner di produzione.
Il vostro referente per la microfusione
Desiderate discutere di una geometria, di un materiale o del processo di produzione più adatto? Il vostro referente chiarirà con voi quali informazioni sono necessarie per una prima valutazione tecnica.
Timo Richter
Direzione aziendale
+49 7152 90171-0
t.richter@richterformteile.com
Parliamo del vostro pezzo realizzato con la tecnica della fusione di precisione
Inviateci il vostro disegno o i dati del progetto già disponibili. Se dovessero mancare alcune informazioni, chiariremo insieme quali elementi sono ancora necessari per la verifica tecnica.